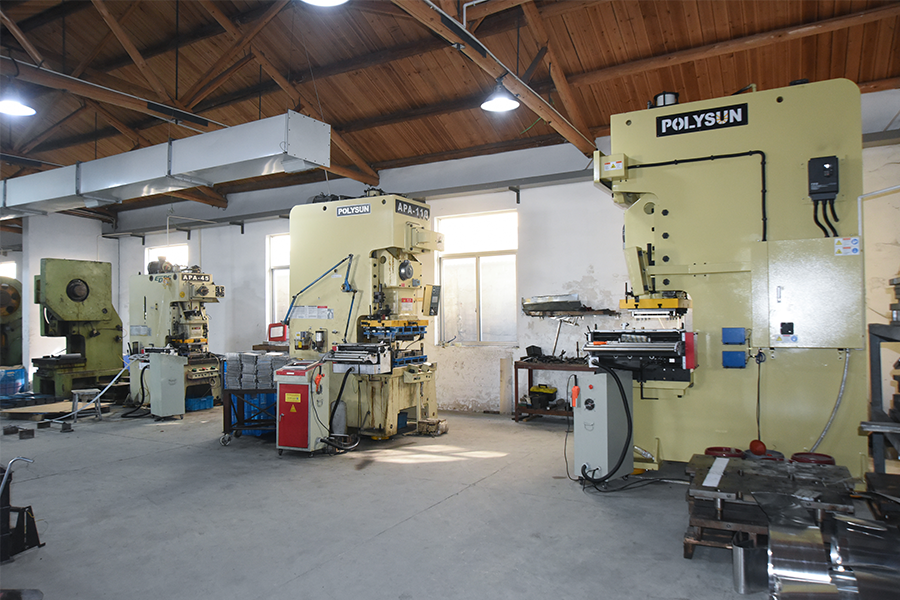
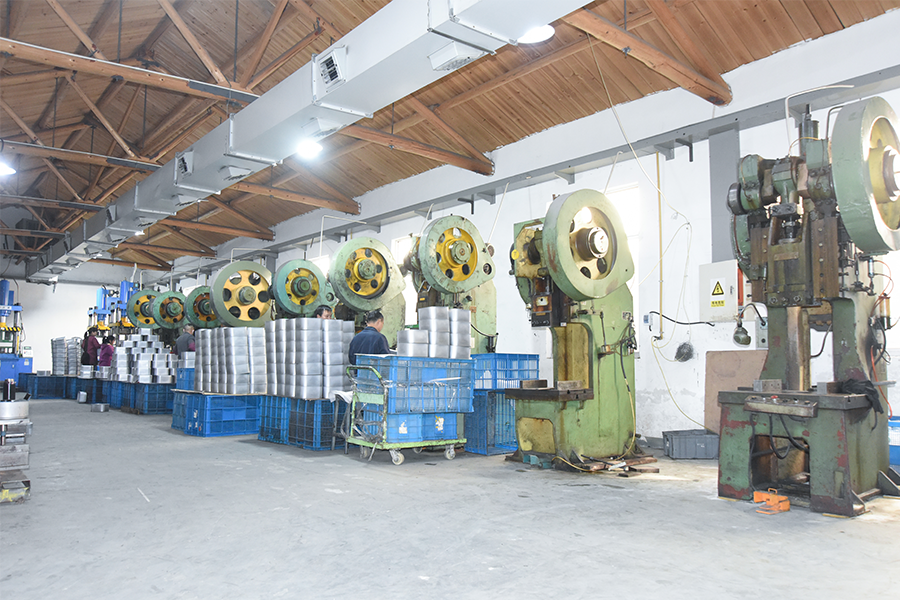
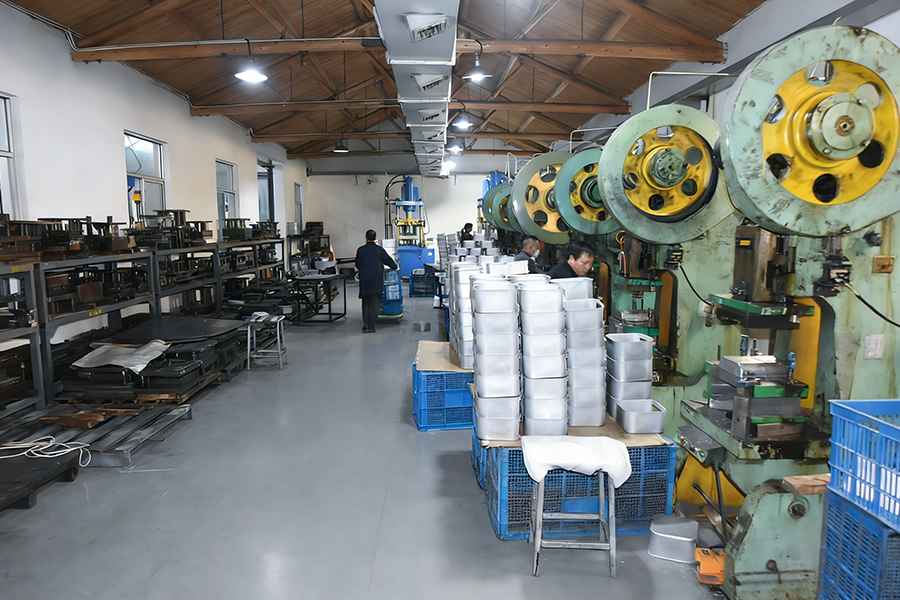
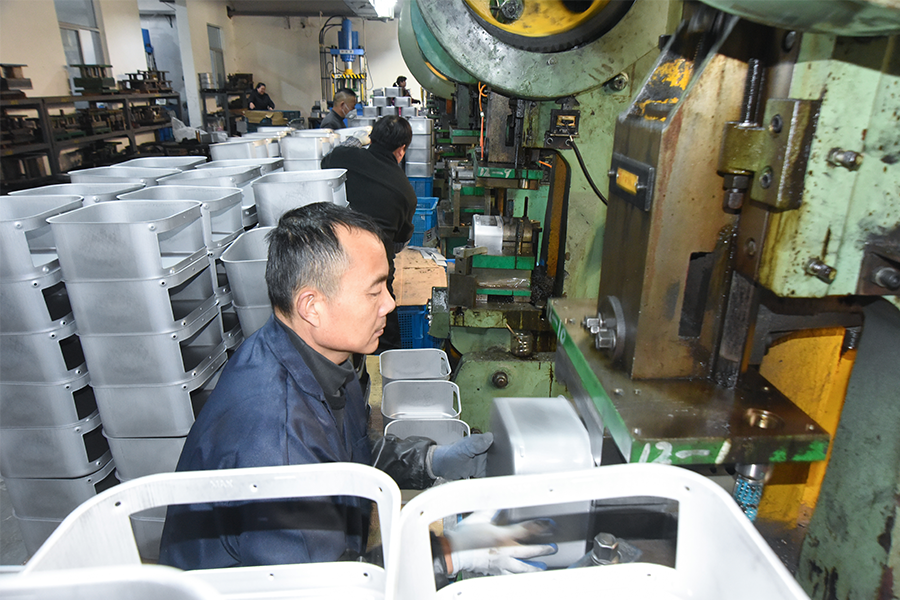
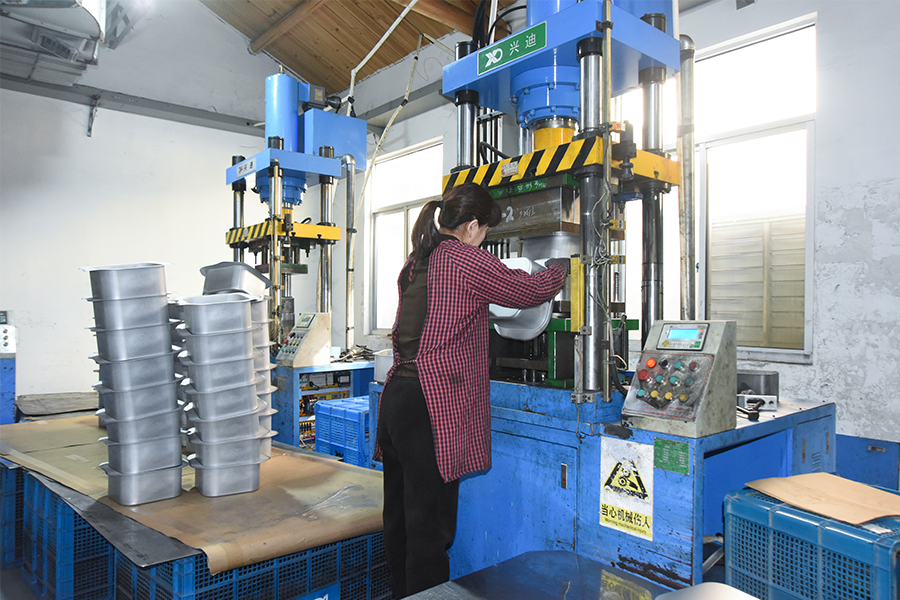
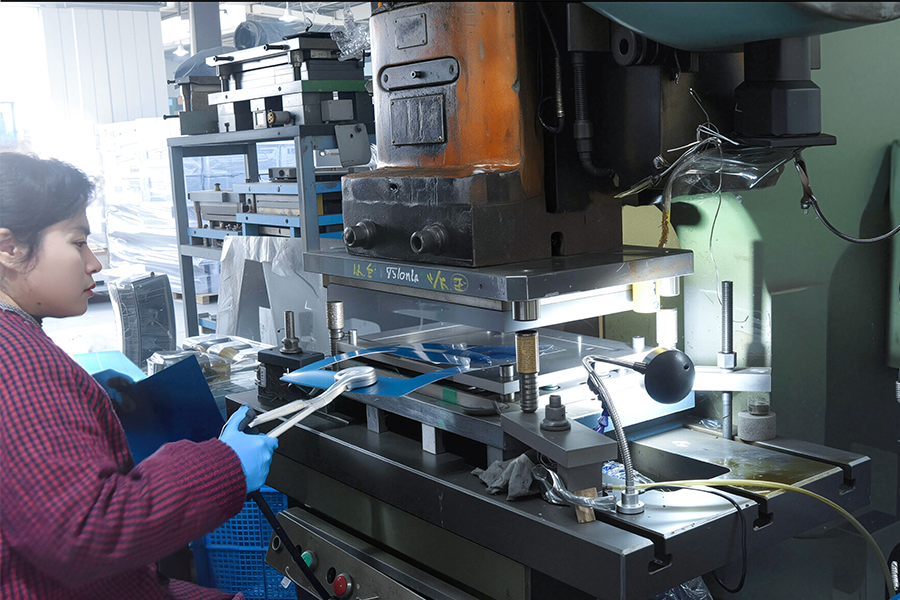
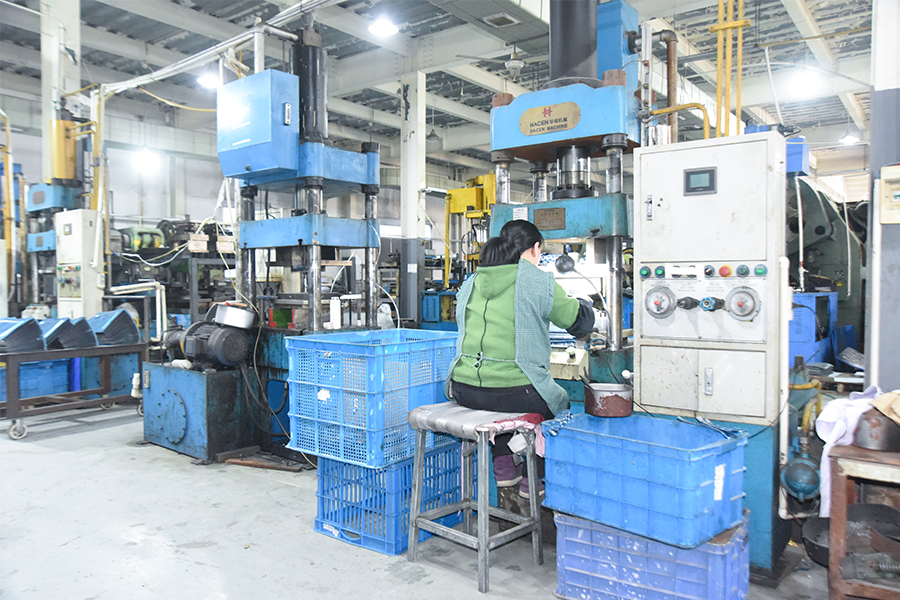
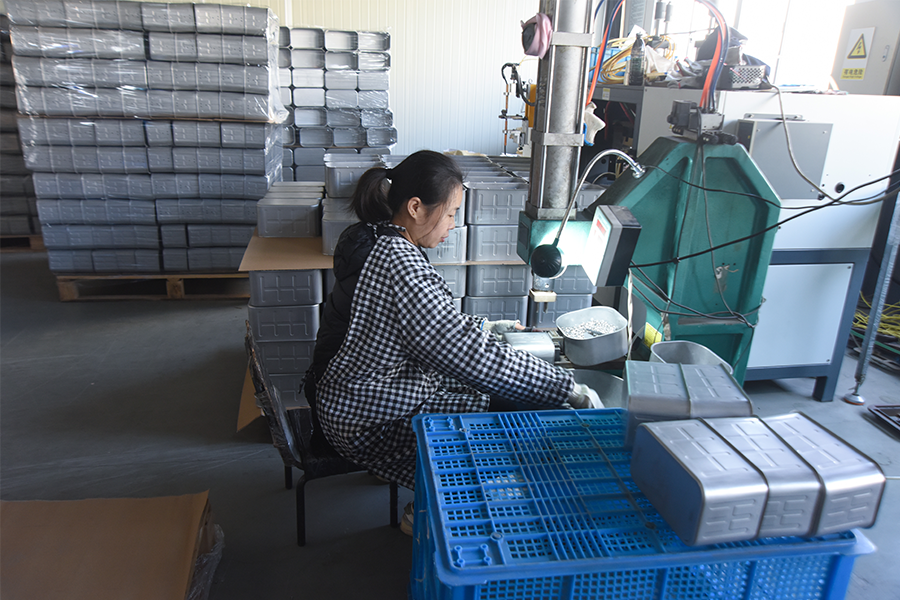
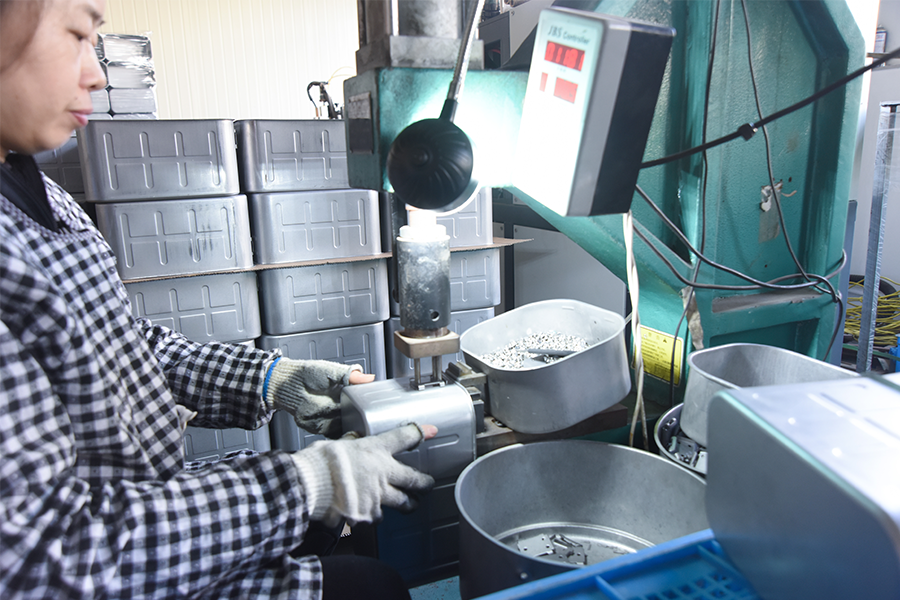
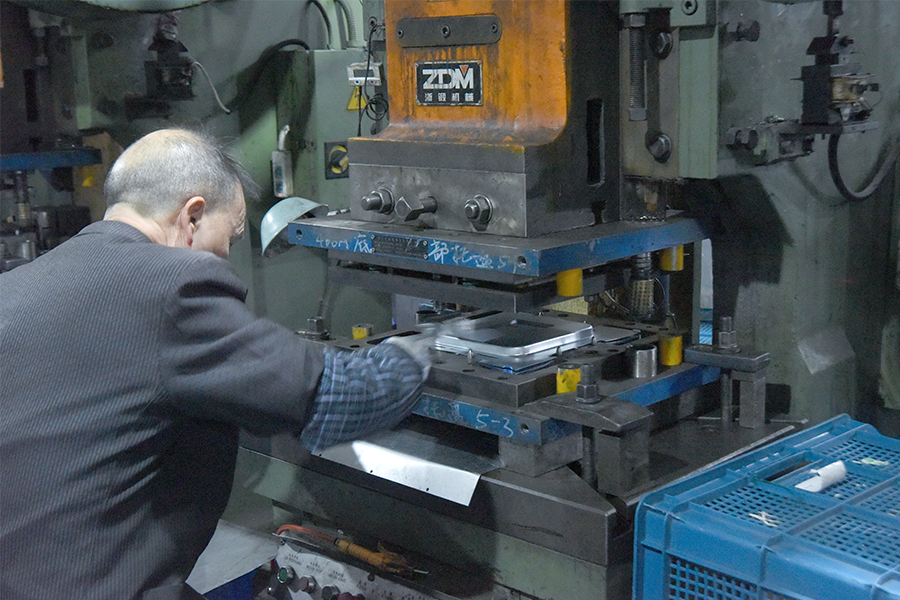
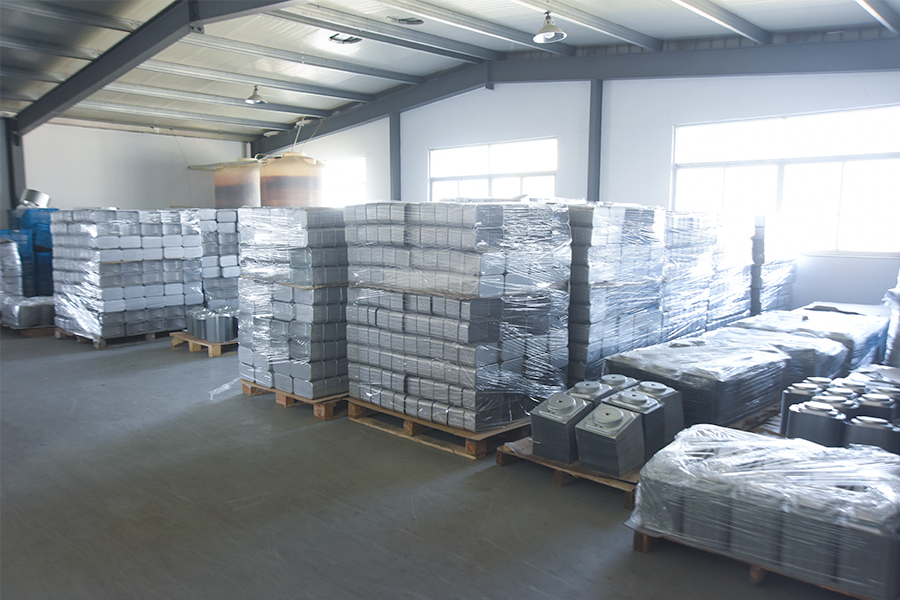
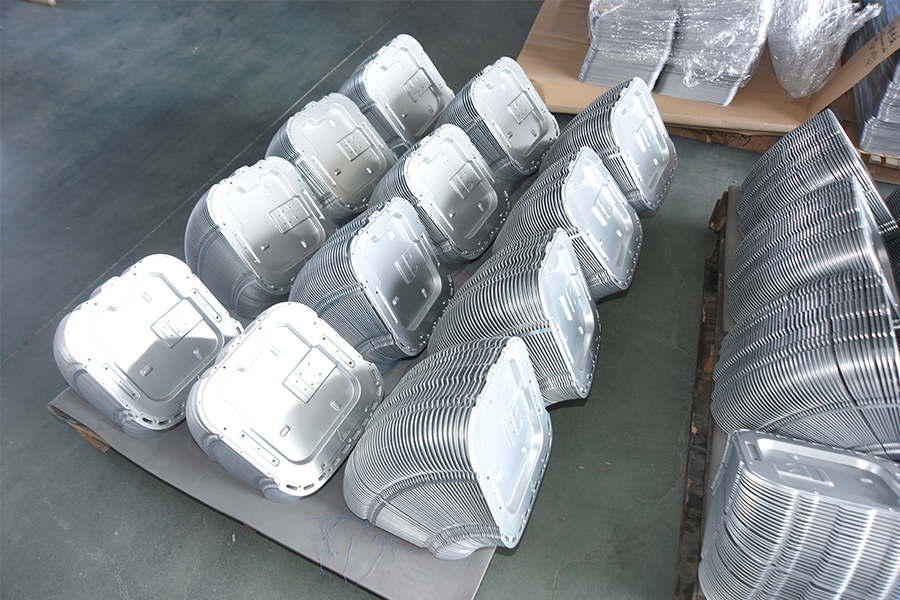
Yuyao Hongli Optoelectronics Co., Ltd.

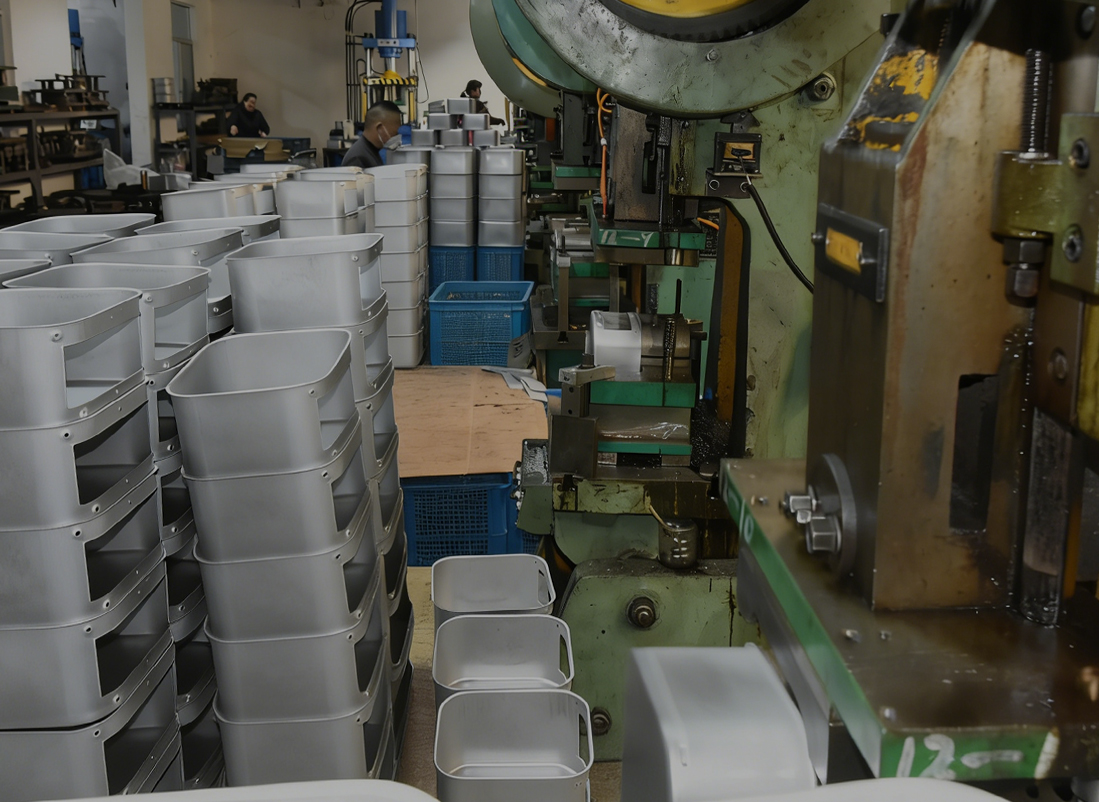
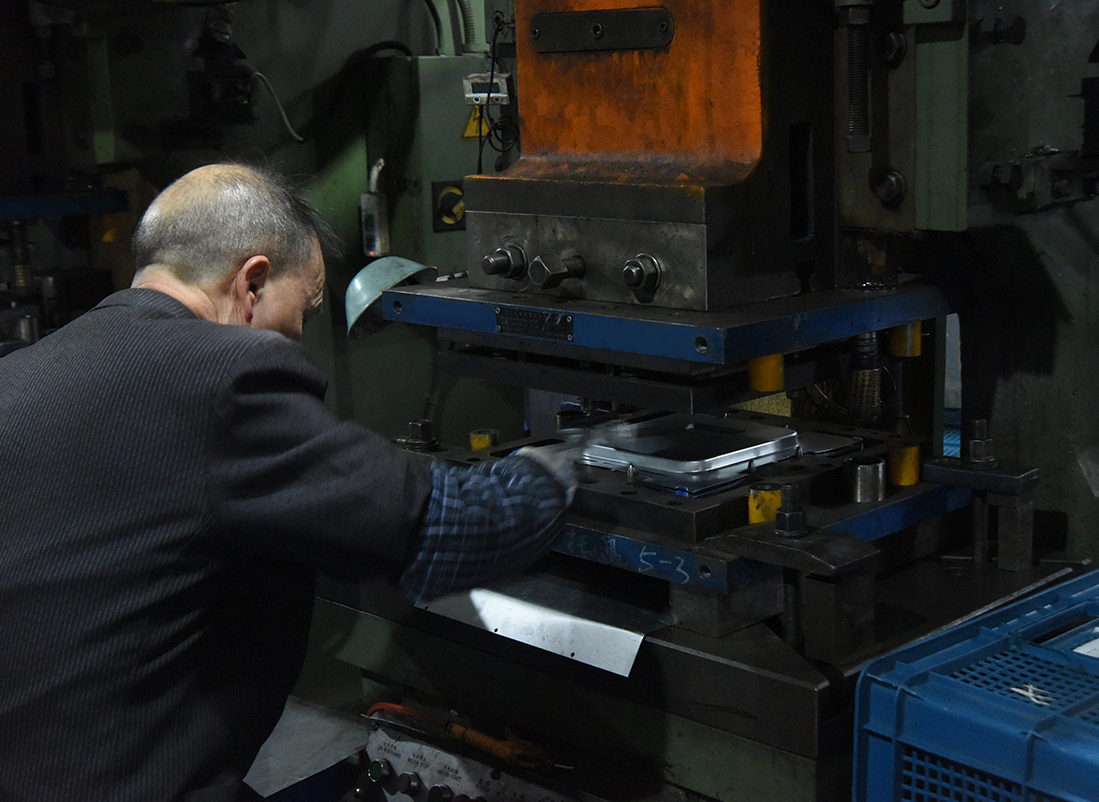
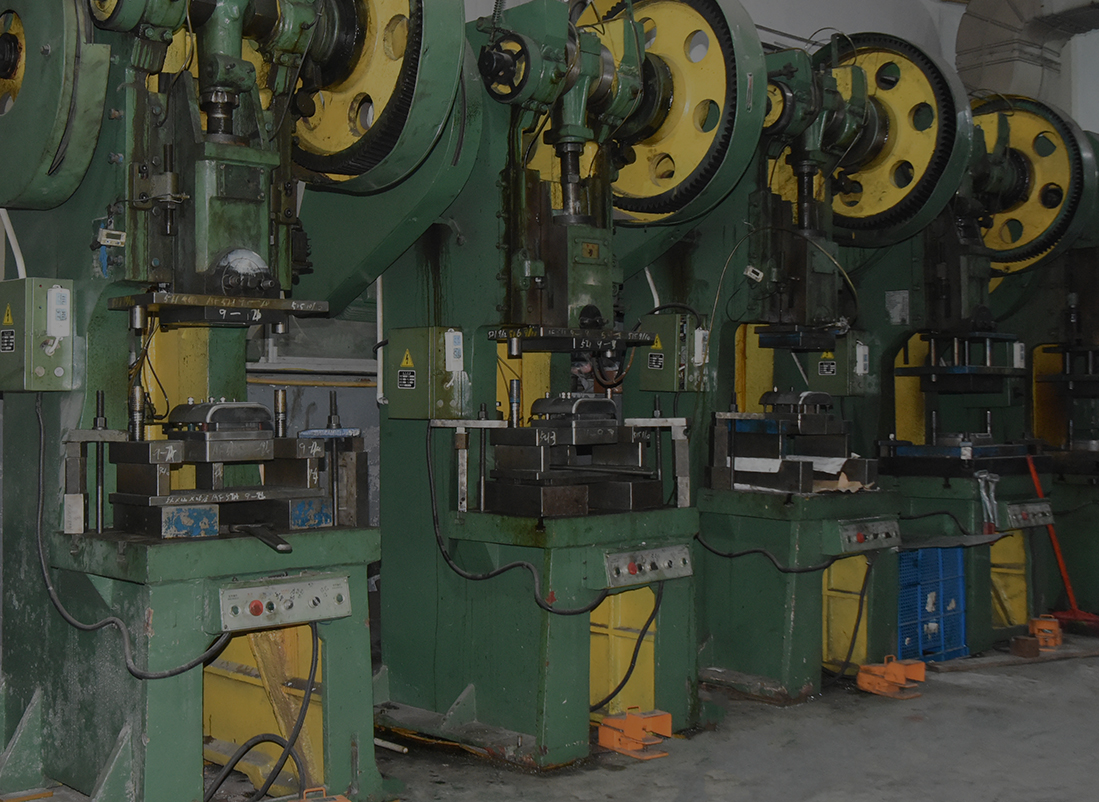
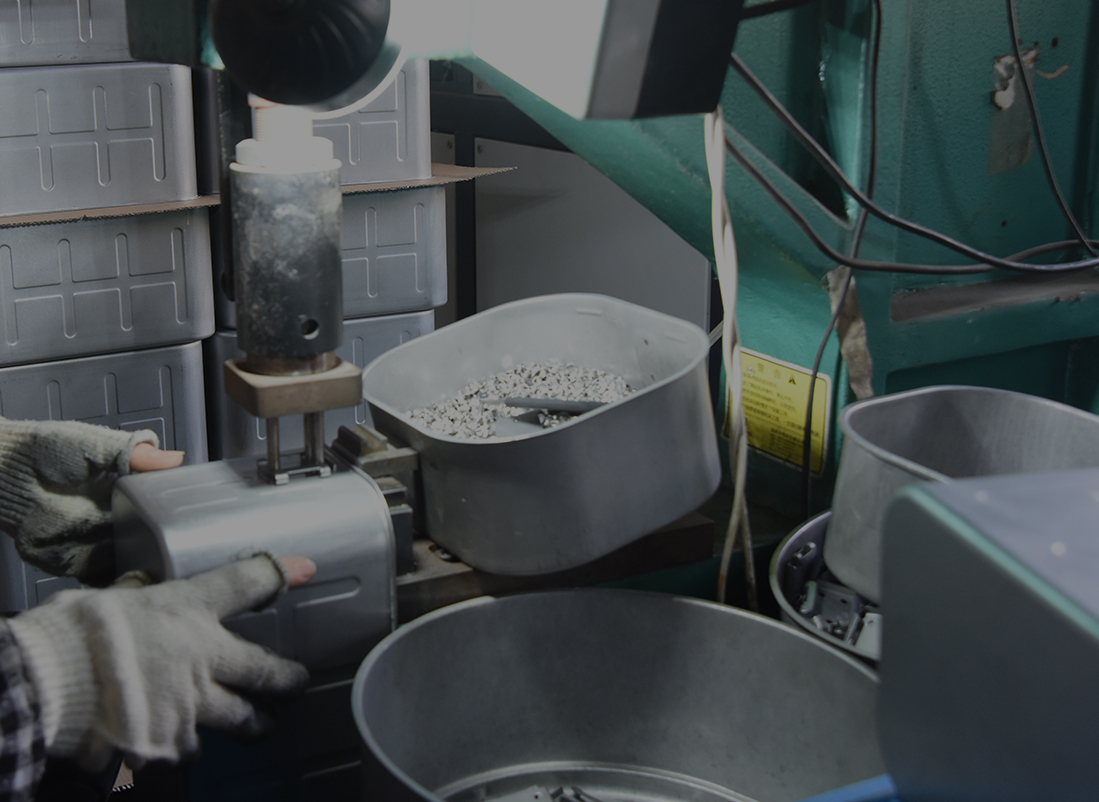
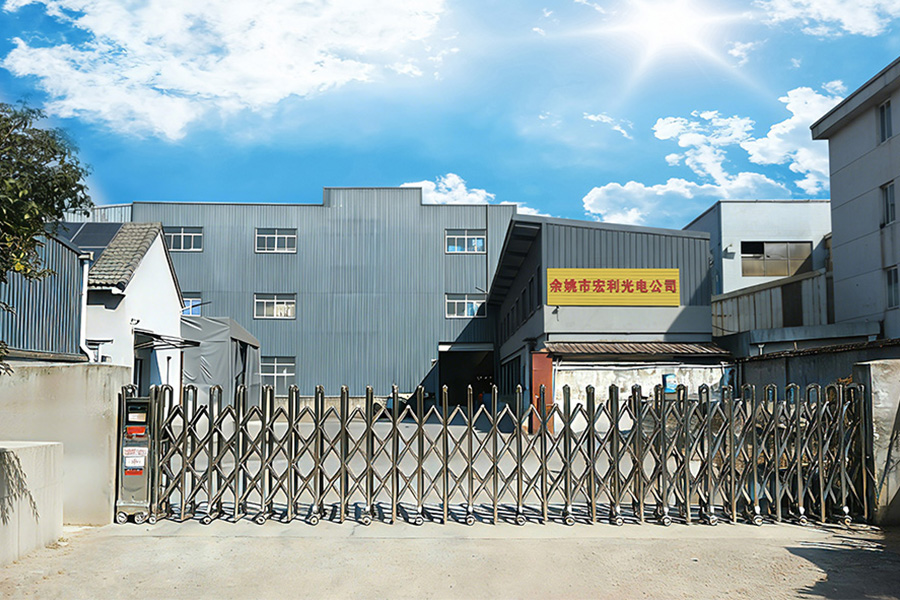
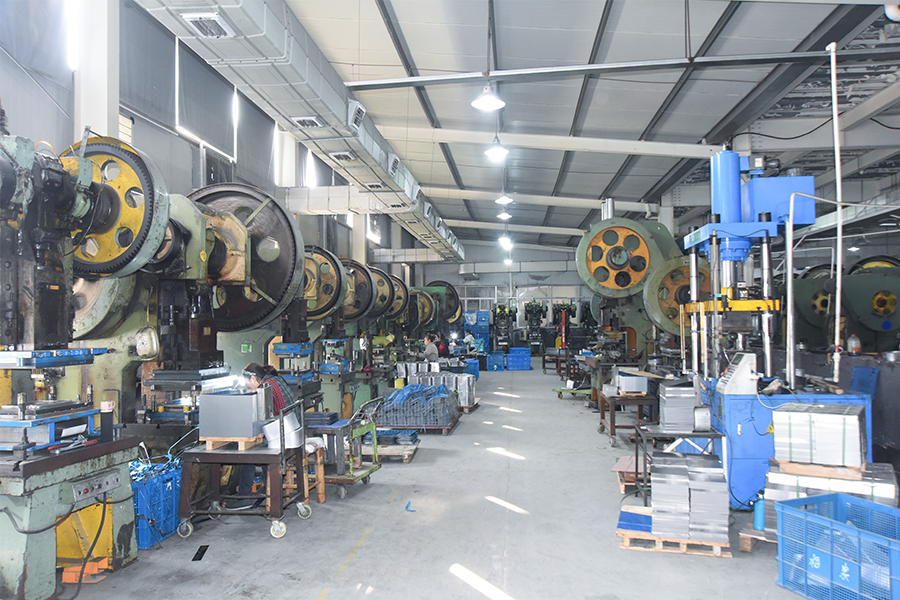
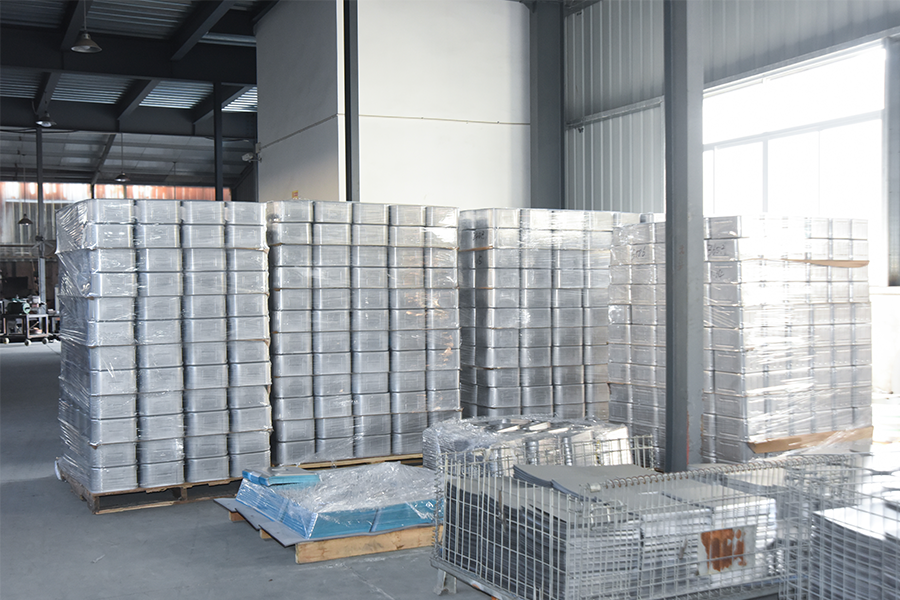
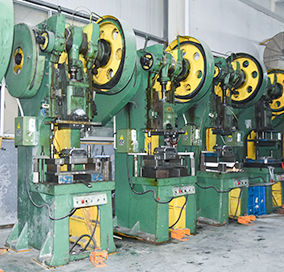
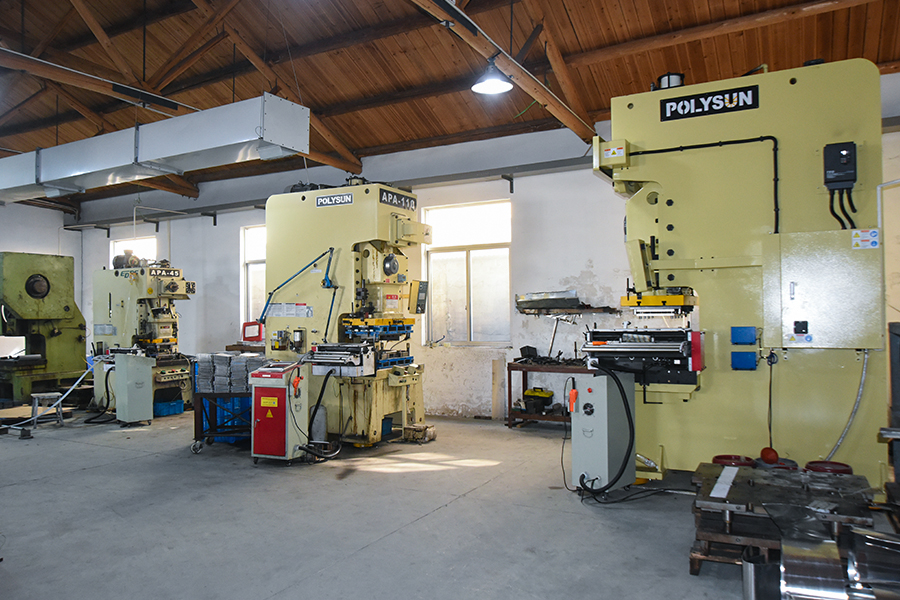
Se trata de una empresa integral con más de 20 años de experiencia en la industria manufacturera, ubicada en el Parque Industrial de Ciencia y Tecnología de Yangming en Yuyao, provincia de Zhejiang, que cuenta con convenientes transporte y una sólida base industrial. Fundada en 2000, la empresa antes se conocía como Yuyao Hongli Optoelectronics Co., Ltd., y es propiedad exclusiva de un inversor privado.
Leer más

Cualquier necesidad, cualquier fase, respaldo total.

  • 0

    Fundación de la empresa

  • 0+

    Número de empleados

  • 0m²

    Zona de fábrica

  • 0millón

    Volumen de producción

Explora nuestro
productosdestacados

Para cualquier producto, nos comunicaremos con los clientes de manera profesional, escucharemos sus opiniones y ofreceremos servicios útiles sugerencias para garantizar que se fabriquen productos de excelente calidad.
  • Contenedor embutido con recortes

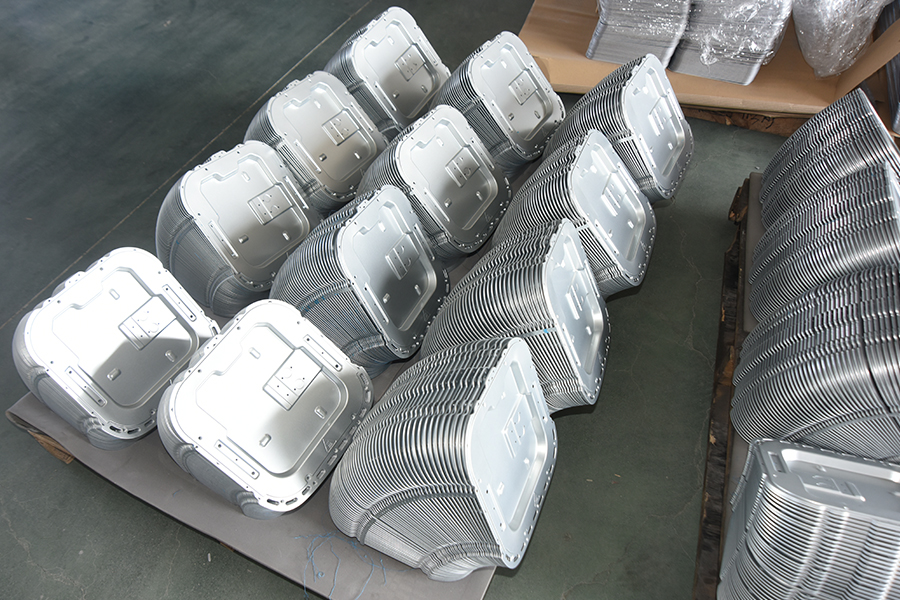
    El contenedor embutido con recortes es un componente altamente duradero y fabricado con precisión, diseñado para satisfacer las necesidades de una amplia gama de aplicaciones industriales, de procesamiento de alimentos, médicas y mecánicas. Utilizando tecnología avanzada de embutición profunda, el contenedor garantiza un moldeo sin costuras de una sola pieza sin soldadura. Hay recortes personalizados disponibles para adaptarlos a sus especificaciones, como respiraderos, orificios de drenaje o ranuras para ensamblaje y cableado. El proceso de embutición profunda no solo mejora la resistencia del contenedor sino que también garantiza su durabilidad en condiciones de uso intensivo. Disponible en una variedad de espesores (0,5 a 3,0 mm) y con múltiples opciones de acabado superficial, como cepillado, pulido, arenado o electropulido, es higiénico y fácil de mantener. Su resistencia a la corrosión y al impacto, combinadas con su diseño liviano pero robusto, lo hacen ideal para industrias que priorizan la confiabilidad y la limpieza, como la alimentaria, la médica y la electrónica. Las opciones de diseño personalizables del contenedor permiten ajustes precisos en las dimensiones, patrones de recorte y acabados de superficie según requisitos específicos. Ya sea para producción en lotes pequeños o pedidos grandes, ofrecemos servicios OEM/ODM flexibles para garantizar que cada unidad satisfaga las necesidades únicas de su proyecto.
    Ver más
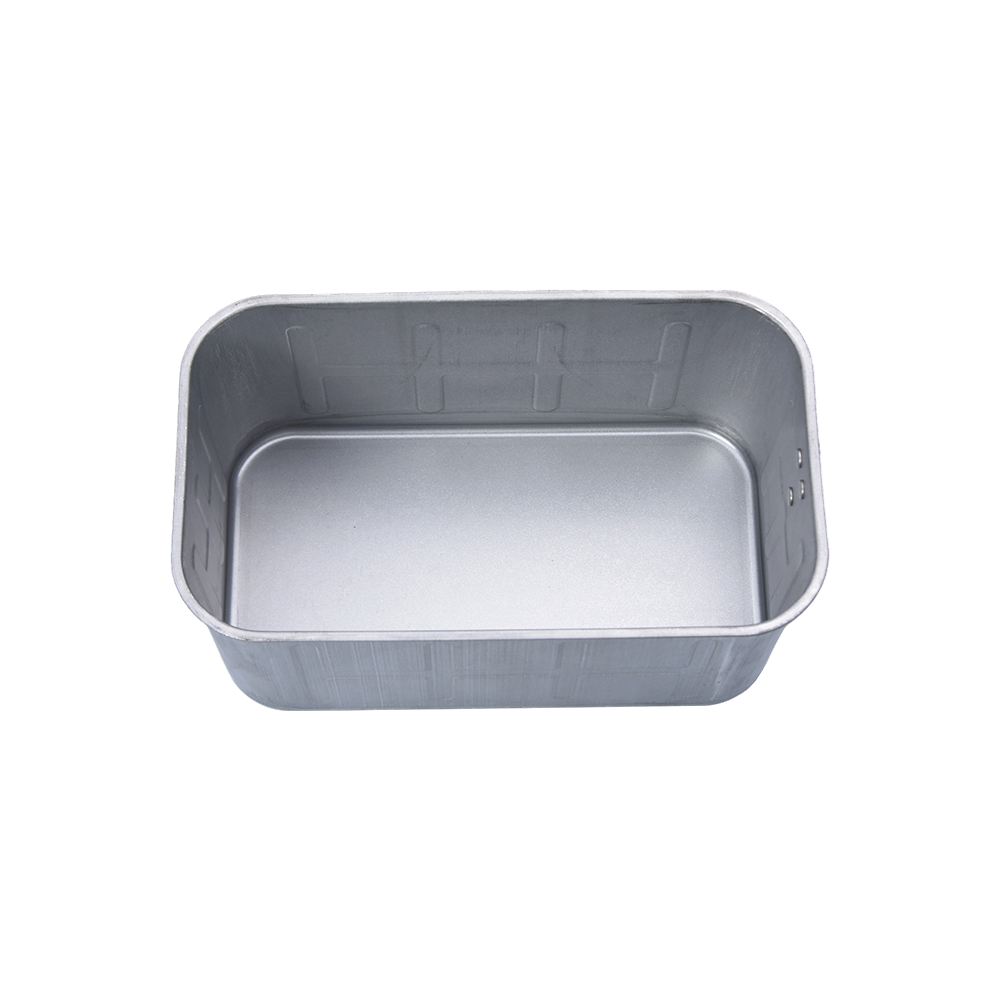
  • Contenedor rectangular embutido con asa

    Este contenedor rectangular de embutición profunda con asa es una solución de almacenamiento versátil y robusta diseñada para aplicaciones industriales y comerciales. Fabricado con tecnología avanzada de embutición profunda, garantiza una construcción perfecta de una sola pieza, mejorando la resistencia general y la estabilidad estructural. El contenedor está disponible en una variedad de tamaños y espesores (0,5 mm a 3,0 mm) y se puede personalizar para satisfacer diversas necesidades de almacenamiento para diversas aplicaciones y entornos. El proceso de embutición profunda no solo mejora la resistencia del contenedor sino que también mejora su resistencia a la corrosión y la abrasión, lo que lo hace particularmente adecuado para entornos que requieren durabilidad e higiene. La superficie se puede terminar de varias maneras, como cepillada, pulida o electropulida, proporcionando una apariencia suave y profesional al tiempo que garantiza una fácil limpieza y esterilización, y resistiendo eficazmente la acumulación de bacterias y contaminantes. Ya sea que se utilice en entornos alimentarios, médicos o industriales, este recipiente ofrece confiabilidad e higiene duraderas.
    Ver más
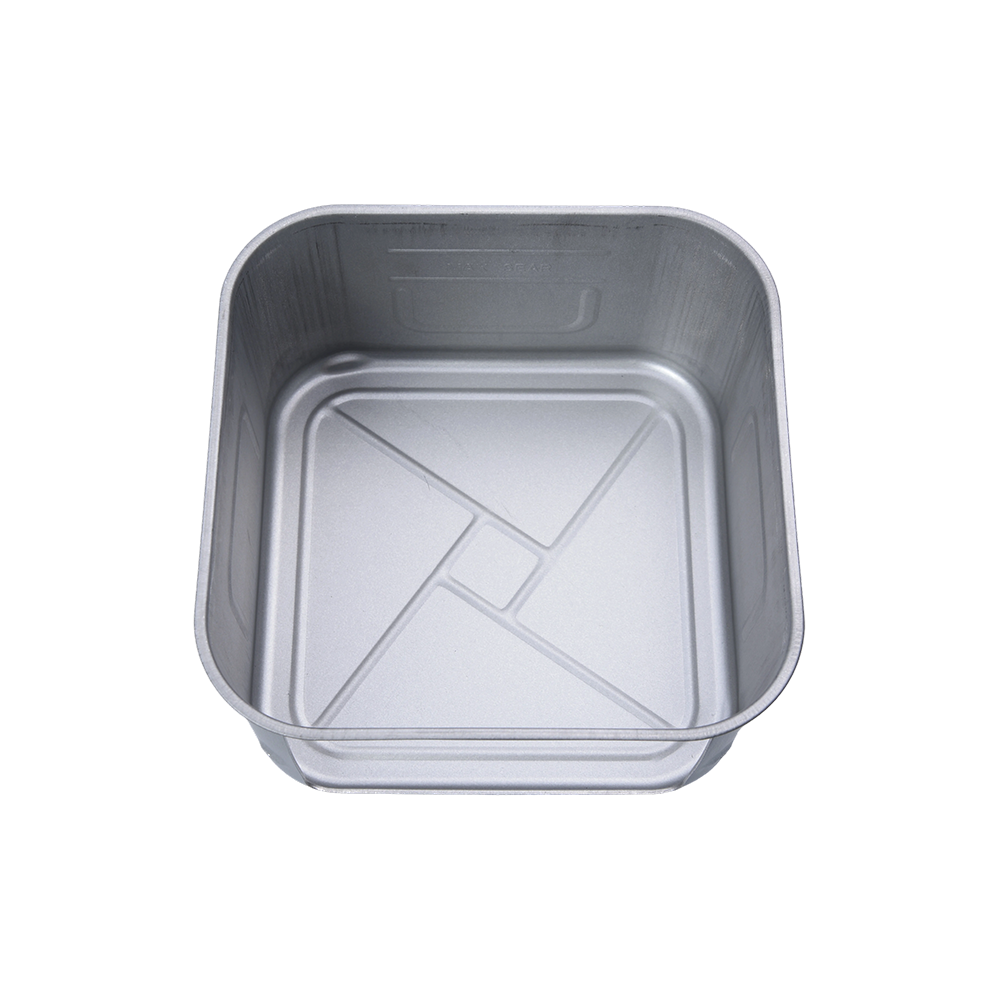
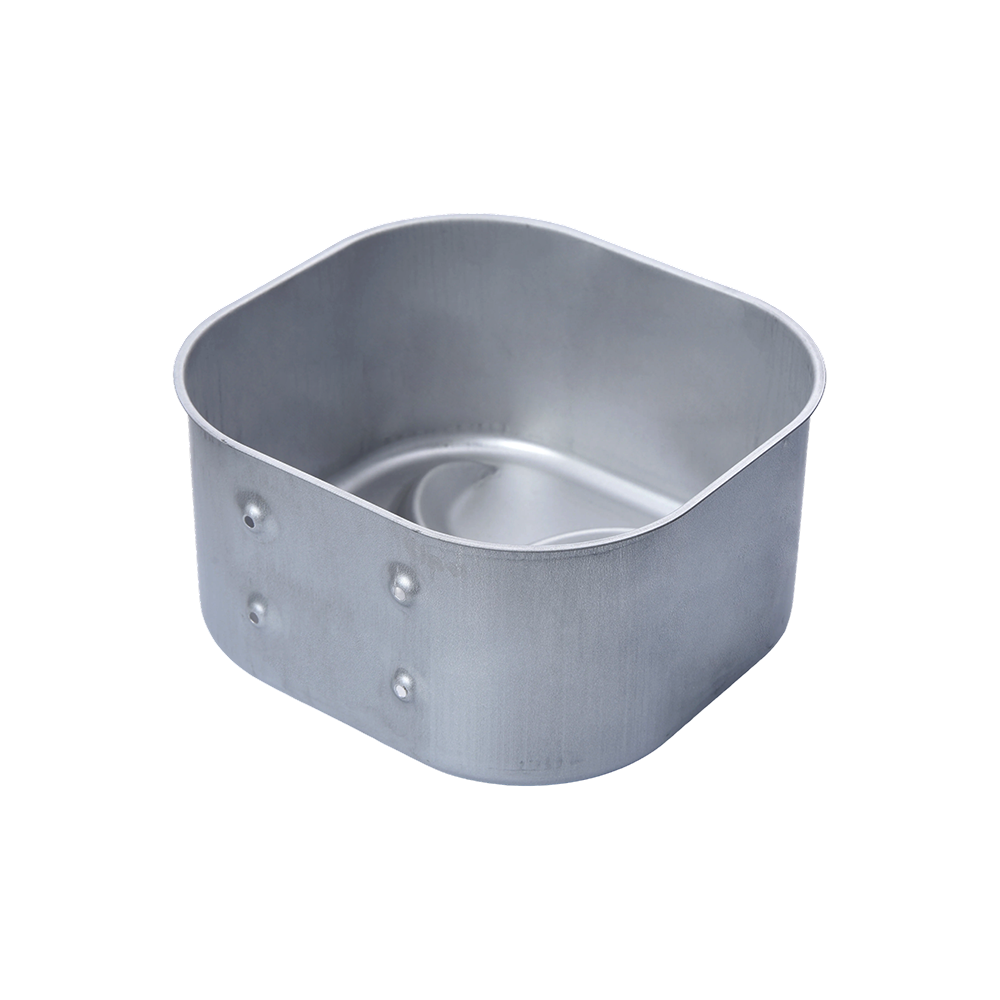
  • Contenedor cuadrado embutido con recortes

    Este contenedor cuadrado de embutición profunda con recortes utiliza tecnología avanzada de embutición profunda para crear un diseño sin costuras de una sola pieza sin juntas soldadas. Este proceso de fabricación no sólo mejora la resistencia del contenedor sino que también garantiza una superficie lisa y uniforme para una fácil limpieza y mantenimiento. Una característica clave de este contenedor cuadrado son sus recortes personalizables. Ya sean orificios de ventilación, orificios de drenaje o ranuras para cableado y ensamblaje, todos se pueden personalizar según sus necesidades específicas. Las aberturas cortadas con precisión minimizan el desperdicio de material y al mismo tiempo mantienen la integridad estructural del contenedor, lo que lo hace práctico y rentable. La estructura embutida mejora la resistencia y rigidez del contenedor, garantizando que pueda soportar cargas pesadas y entornos operativos hostiles. El contenedor está disponible en una variedad de tamaños y espesores y se puede personalizar para cumplir con diversos requisitos de aplicación.
    Ver más
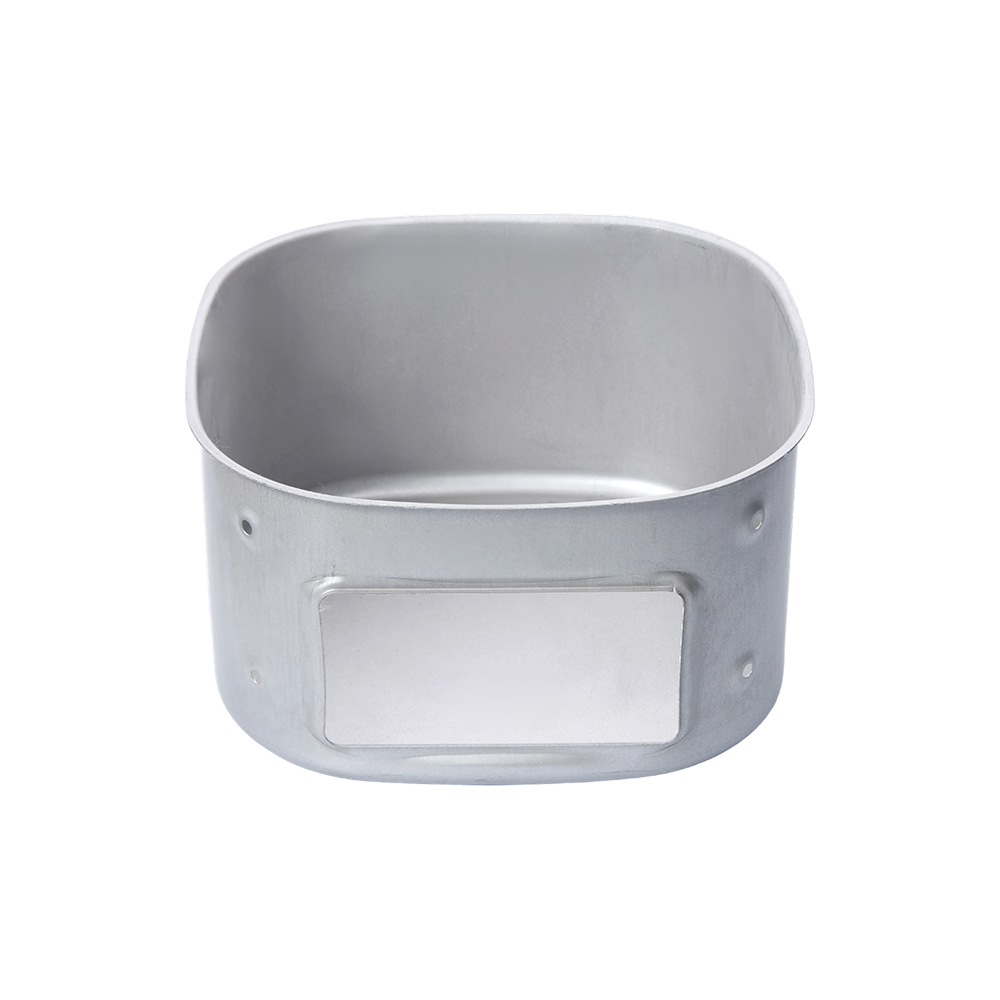
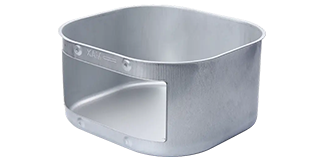
  • Forma cuadrada embutida con un lado recortado

    Este contenedor cuadrado embutido con un recorte en un lado es una pieza meticulosamente fabricada, diseñadapara satisfacer las necesidades de una variedad de aplicaciones industriales, de procesamiento de alimentos y médicas. Utilizando tecnología avanzada de embutición profunda, está moldeado integralmente para lograr una estructura sin costuras, robusta y duradera con una superficie lisa. La característica única del contenedor reside en su diseño innovador: una abertura recortada con precisión en un lado, que combina funcionalidad y versatilidad. El diseño abierto permite un fácil acceso y es ideal para aplicaciones que requieren integración en otros sistemas o entornos. Este diseño personalizado ayuda a mejorar la eficiencia del flujo de trabajo y ahorra tiempo valioso en escenarios donde es necesario un acceso frecuente al contenido del contenedor. Este contenedor cuadrado de dibujo profundo está disponible en una variedad de tamaños y espesores para personalizarlo según sus necesidades específicas. La posición y el tamaño de la apertura se pueden ajustar a sus requisitos operativos y se encuentran disponibles tratamientos de superficie como cepillado, pulido o electropulido, que combinan estética con una mayor resistencia a la corrosión.
    Ver más
  • Contenedor rectangular embutido con tapa

    Este contenedor rectangular de embutición profunda con tapa se fabrica utilizando tecnología avanzada de embutición profunda, lo que garantiza un diseño sin costuras de una sola pieza que proporciona resistencia e integridad estructural superiores. El contenedor viene con una tapa segura y perfectamente ajustada que proporciona un sello hermético y a prueba de fugas. Esta tapa ayuda a mantener la integridad del contenido, evitando contaminación, derrames o exposición al ambiente externo, lo que la hace ideal para el procesamiento de alimentos, almacenamiento médico o entornos de laboratorio. Gracias a su construcción profunda, este contenedor ofrece una excelente resistencia al impacto, la corrosión y la abrasión, lo que lo hace adecuado para aplicaciones de servicio pesado. Su superficie lisa y sin costuras es fácil de limpiar y esterilizar, lo que la hace ideal para industrias que requieren altos estándares de higiene. Garantiza una larga vida útil y bajos costes de mantenimiento, incluso en condiciones adversas.
    Ver más
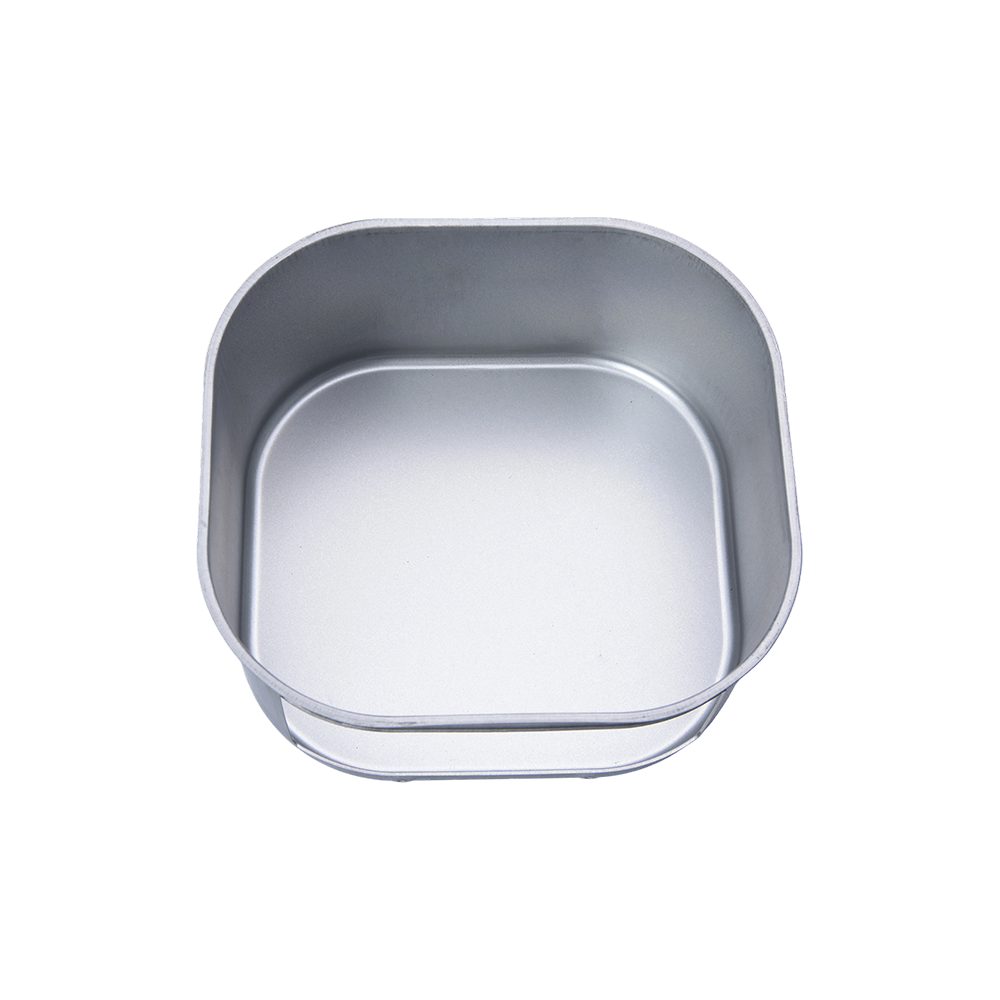
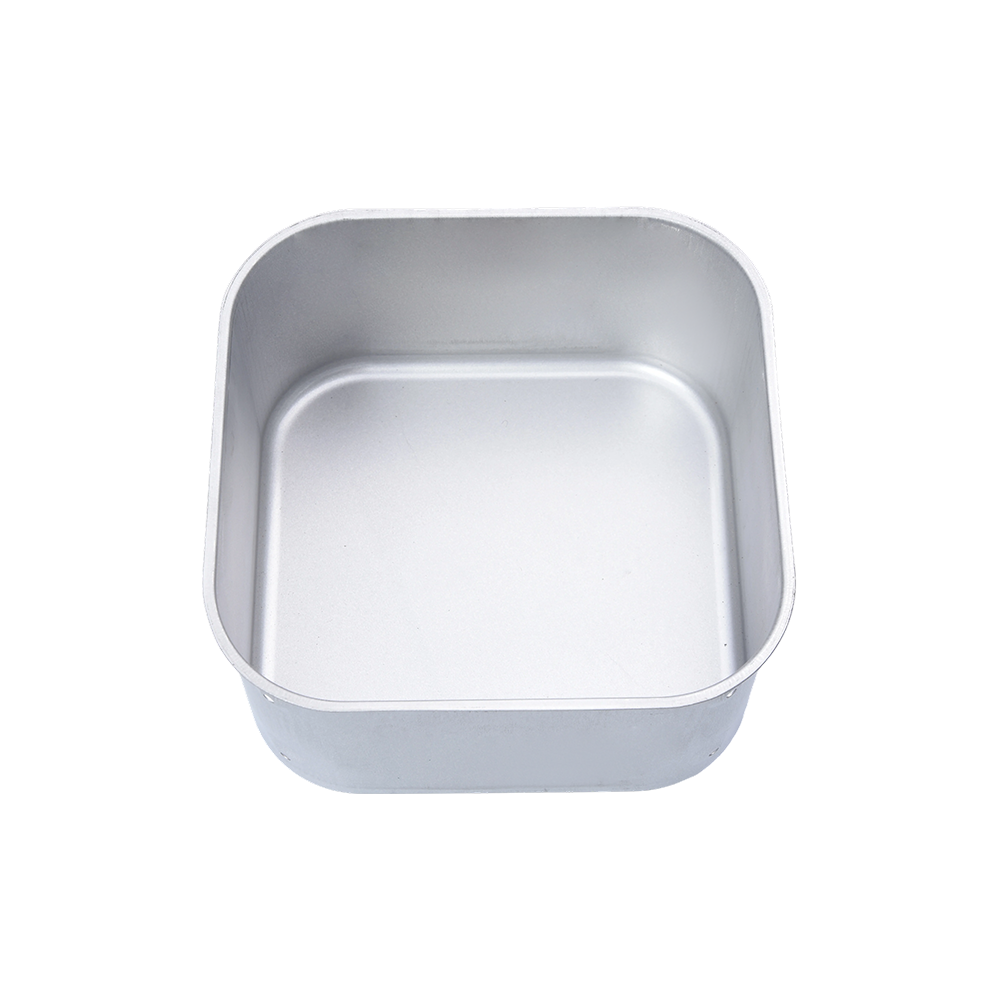
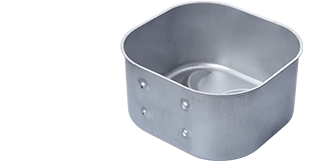
  • Contenedor cuadrado embutido

    Este contenedor cuadrado de embutición profunda se fabrica utilizando tecnología avanzada de embutición profunda, lo que garantiza una moldura de una sola pieza sin costuras soldadas. El proceso de embutición profunda le da al contenedor una forma robusta y uniforme, capaz de soportar cargas pesadas y proporcionar durabilidad y confiabilidad duraderas. El diseño cuadrado maximiza la eficiencia del almacenamiento y utiliza el espacio disponible, lo que lo hace ideal para apilar, organizar o transportar mercancías en diversas industrias, como el procesamiento de alimentos, los productos farmacéuticos, la fabricación y la logística. Gracias a sus propiedades resistentes a la corrosión, el recipiente previene eficazmente el óxido, las manchas y la corrosión química, lo que lo hace adecuado para una variedad de entornos hostiles. El diseño del contenedor también le permite mantener la integridad estructural bajo temperaturas extremas y cargas pesadas, lo que garantiza que pueda realizar las tareas más exigentes.
    Ver más
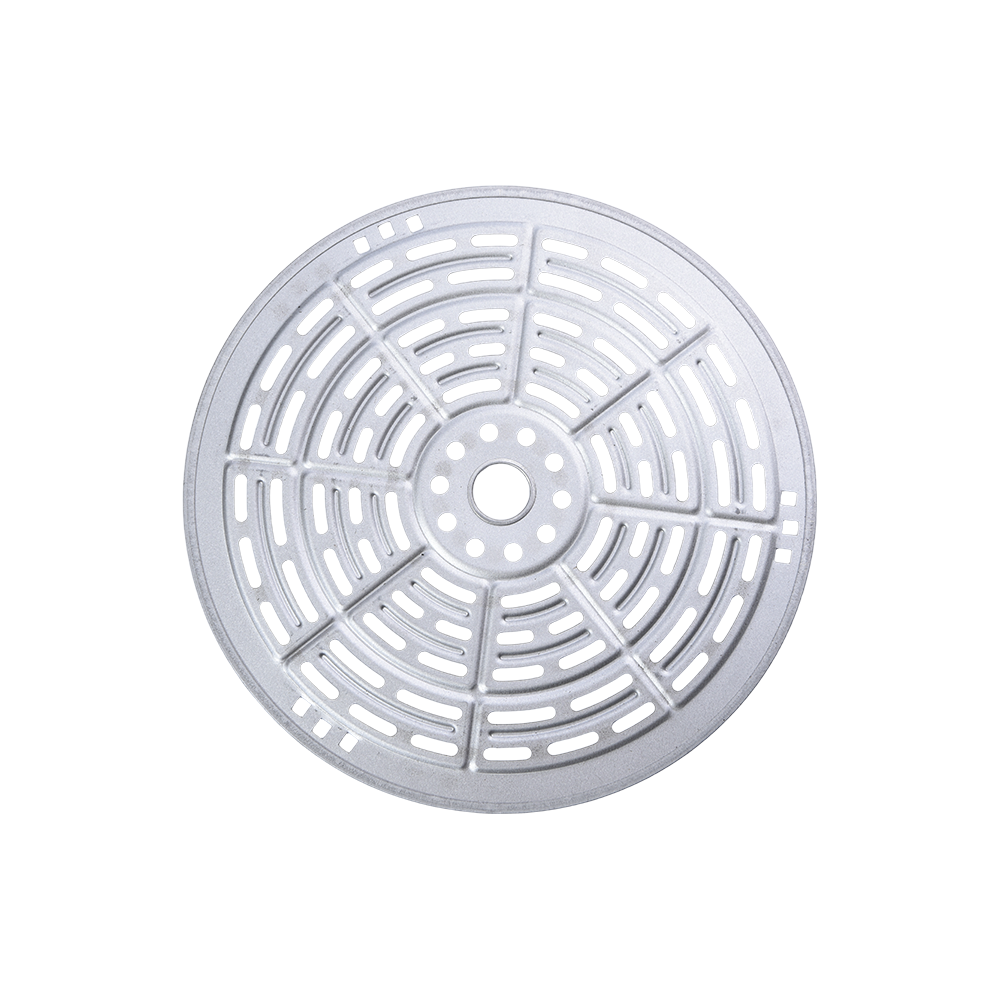
  • Piezas circulares estampadas con agujeros

    Nuestras piezas circulares estampadas con agujeros están diseñadas para una amplia gama de aplicaciones industriales y mecánicas, ofreciendo alto rendimiento y precisión. Estas piezas circulares se fabrican utilizando tecnología de estampado avanzada, lo que garantiza una alta precisión y se pueden personalizar según requisitos funcionales y de diseño específicos. El diseño circular estampado, combinado con orificios colocados estratégicamente, hace que estas piezas sean ideales para aplicaciones que requieren componentes livianos y duraderos. El tamaño, la ubicación y la cantidad de orificios se pueden personalizar para cumplir con los requisitos de diferentes aplicaciones. Estas piezas circulares estampadas son duraderas y pueden soportar entornos hostiles, exhibiendo una excelente resistencia a la oxidación, resistencia a altas temperaturas y resistencia a la corrosión, lo que garantiza un uso confiable a largo plazo en condiciones exigentes.
    Ver más
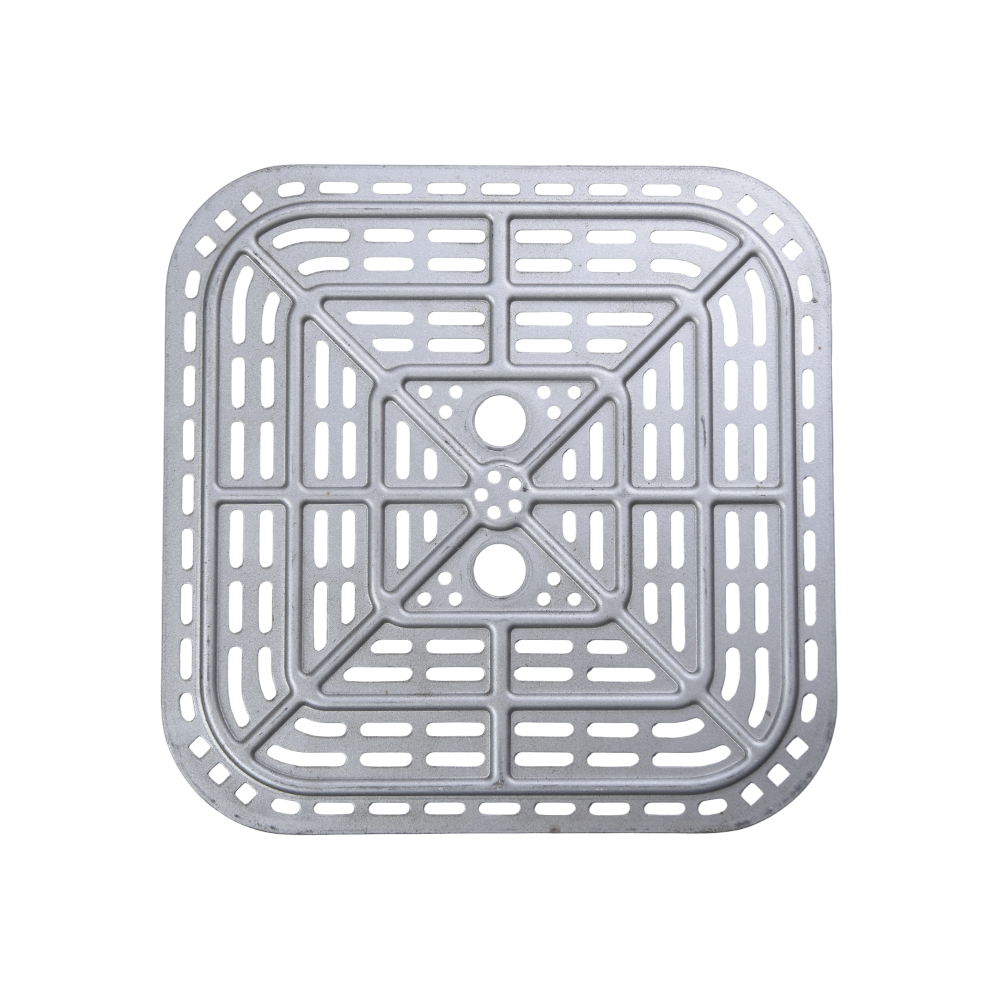
  • Piezas cuadradas estampadas con agujeros

    Nuestras piezas cuadradas estampadas con agujeros son componentes diseñados con precisión para satisfacer las necesidades de una amplia gama de aplicaciones industriales. Fabricadas con materiales de alta calidad, estas piezas ofrecen una resistencia superior a la corrosión, alta resistencia y durabilidad, lo que las hace ideales para entornos hostiles. El proceso de estampado garantiza uniformidad y tolerancias estrictas (normalmente ±0,1 mm), garantizando un ajuste perfecto a su maquinaria o equipo. Estas piezas estampadas cuadradas cuentan con orificios bien ubicados, cuyo tamaño, forma y número se pueden personalizar para cumplir con sus requisitos específicos de ensamblaje, sujeción o montaje. Este diseño garantiza que estas piezas puedan soportar condiciones duras, incluidas altas temperaturas, alta humedad y sustancias corrosivas. Por tanto, son ideales para su uso en industrias como la automovilística, la construcción y la eléctrica. Ofrecemos una variedad de tratamientos de superficie, como pulido, recubrimiento y anodizado, para mejorar la apariencia y mejorar aún más la resistencia a la corrosión y al desgaste de las piezas.
    Ver más
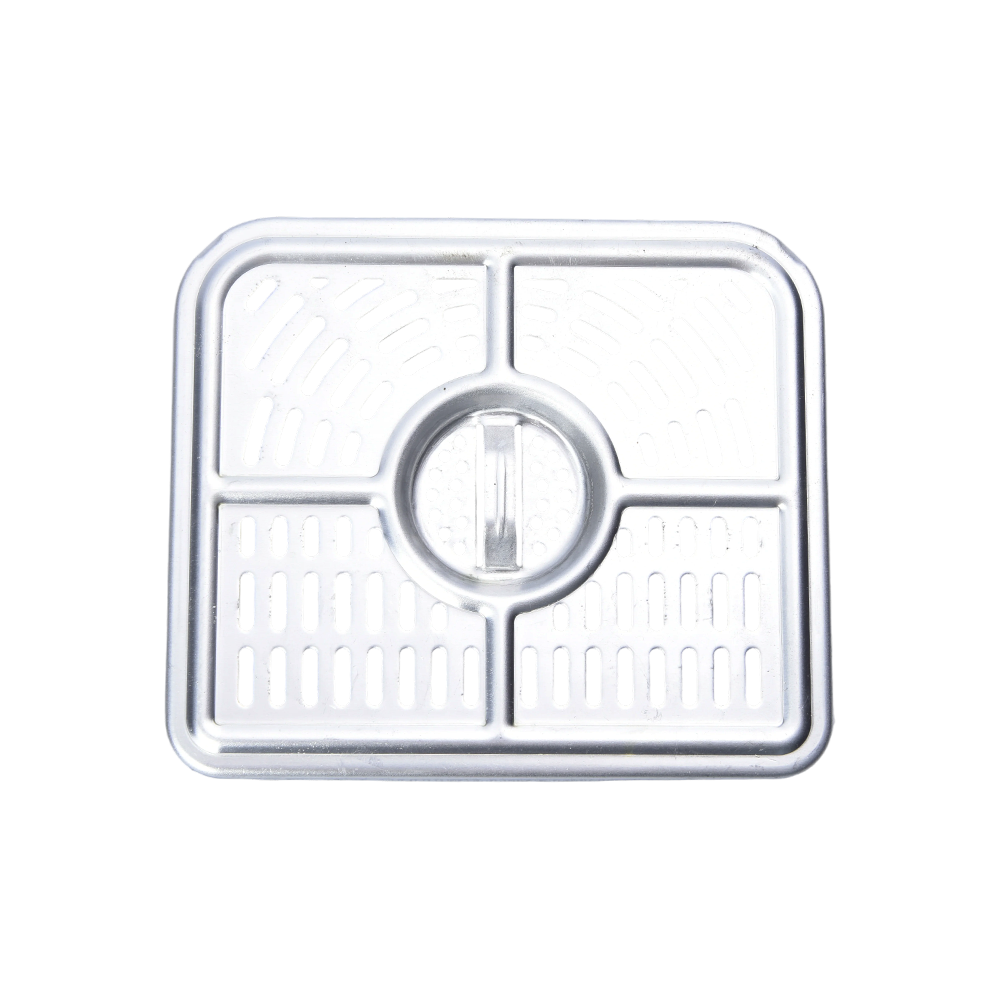
  • Tapa cuadrada estampada con agujeros

    Nuestra tapa cuadrada estampada con agujeros es un componente duradero y de alto rendimiento diseñado para una amplia gama de aplicaciones industriales y mecánicas. Estas cubiertas cuadradas están hechas de materiales de alta calidad y ofrecen excelente resistencia a la corrosión, resistencia y durabilidad, lo que garantiza un funcionamiento a largo plazo incluso en entornos hostiles. Las cubiertas cuentan con múltiples orificios, cuyo tamaño, forma y ubicación se pueden personalizar según sus necesidades. Los materiales de alta calidad garantizan que las cubiertas sean resistentes al óxido, las altas temperaturas y otros agentes corrosivos. Por tanto, son ideales para industrias como la automovilística, la eléctrica y la maquinaria industrial. También ofrecemos una variedad de tratamientos de superficie, como pulido, anodizado o recubrimiento, para mejorar aún más la apariencia de la cubierta, la resistencia a la corrosión y la resistencia a la abrasión. Podemos proporcionar tamaños personalizados, configuraciones de orificios y tratamientos de superficie para satisfacer sus requisitos específicos, garantizando un ajuste perfecto para su aplicación.
    Ver más
  • Piezas ultrafinas estampadas

    Nuestras piezas ultrafinas estampadas son componentes de alto rendimiento diseñados para industrias que requieren soluciones livianas, precisas y duraderas. Estas piezas están hechas de materiales de primera calidad y fabricadas con tecnología de estampado avanzada, con perfiles ultrafinos, generalmente entre 0,1 mm y 1 mm de espesor, manteniendo al mismo tiempo una resistencia excepcional, resistencia a la corrosión y rendimiento a altas temperaturas. Mediante procesos de estampado de precisión, podemos controlar las tolerancias de estas piezas ultrafinas en un rango extremadamente pequeño (normalmente ±0,1 mm), garantizando un ajuste perfecto a sus necesidades específicas. Además, la forma, el tamaño y el acabado superficial de estas piezas se pueden personalizar. Nuestras piezas ultrafinas estampadas ofrecen una solución versátil y rentable para aplicaciones que requieren resistencia, durabilidad y precisión sin agregar volumen innecesario. Con opciones personalizables, plazos de entrega rápidos y embalaje seguro, nos aseguramos de que nuestros productos cumplan con sus requisitos exactos y se entreguen a tiempo, lo que ayuda a que sus proyectos se ejecuten sin problemas.
    Ver más
  • Piezas cuadradas pequeñas estampadas

    Nuestras piezas cuadradas pequeñas estampadas son componentes diseñados con precisión adecuados para una amplia gama de aplicaciones industriales con requisitos extremadamente altos de tamaño, precisión y durabilidad. Fabricadas con tecnología de estampado avanzada, estas piezas cuentan con alta precisión y tolerancias estrictas, lo que garantiza un ajuste perfecto a su equipo o componentes. Su diseño cuadrado compacto es ideal para aplicaciones que requieren compacidad, confiabilidad y facilidad de integración, manteniendo al mismo tiempo la integridad estructural y una construcción liviana. Estas pequeñas piezas cuadradas estampadas son de tamaño compacto y ofrecen una excelente durabilidad, lo que las hace adecuadas para una variedad de usos, como montaje y fijación de componentes o como parte de grandes conjuntos mecánicos.
    Ver más
  • Piezas en miniatura estampadas

    Nuestras piezas en miniatura estampadas están hechas de materiales de primera calidad y ofrecen resistencia superior a la corrosión, resistencia mecánica y resistencia al desgaste, lo que las hace ideales para entornos pequeños, de precisión y con espacio limitado. Utilizamos tecnología de estampado avanzada para fabricar estas piezas con una precisión extremadamente alta (normalmente ±0,1 mm), lo que garantiza una alta precisión y una calidad constante. Los materiales de primera calidad garantizan una excelente resistencia a la oxidación, resistencia a altas temperaturas y resistencia a entornos hostiles, lo que permite que estas piezas funcionen de manera confiable durante períodos prolongados, incluso en condiciones exigentes. El tamaño, la forma, el grosor y el acabado de la superficie de estas piezas en miniatura se pueden personalizar para satisfacer los requisitos específicos de su aplicación.
    Ver más
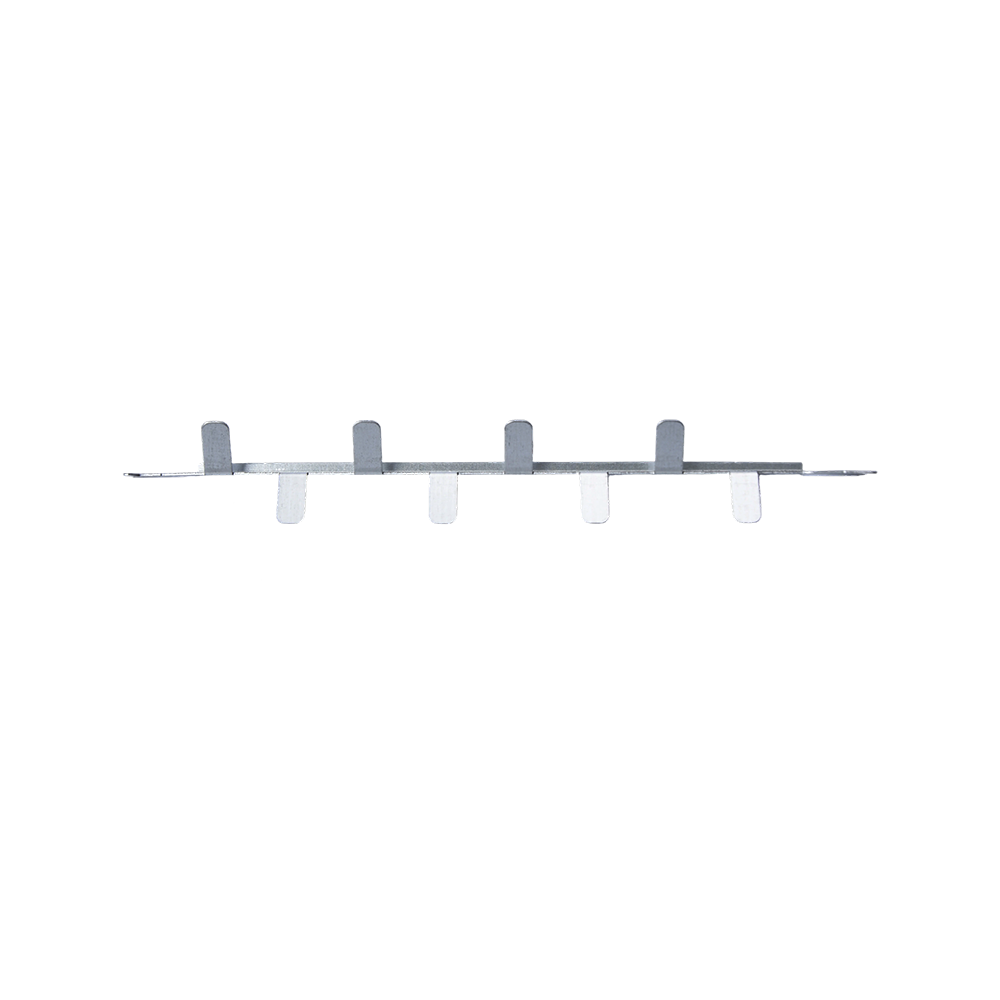
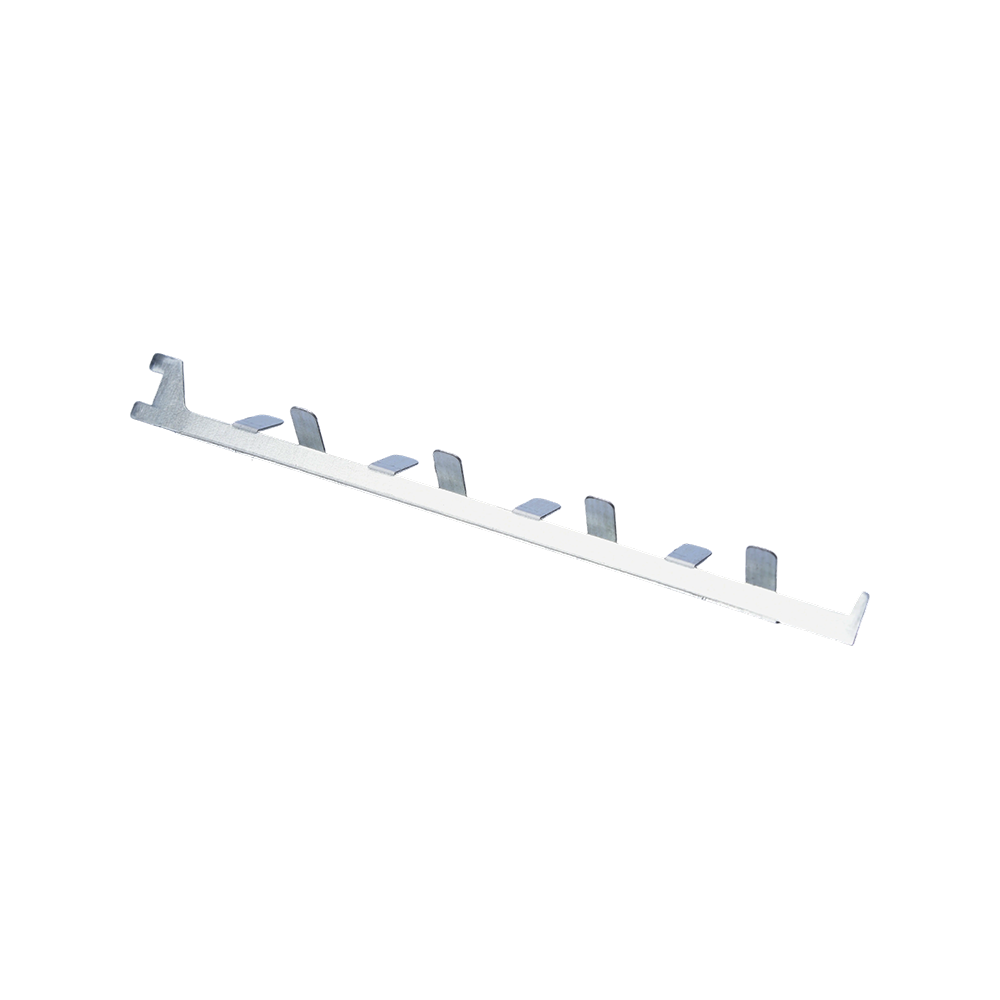
  • Piezas estampadas en forma de tira flexible

    Nuestras piezas estampadas flexibles en forma de tira son componentes diseñados a medida específicamente para aplicaciones que requieren una forma compacta, similar a una tira, que combina flexibilidad, resistencia y precisión. Su naturaleza flexible permite darles forma y adaptarlos a diversas estructuras o componentes, proporcionando una alta flexibilidad manteniendo al mismo tiempo la resistencia y estabilidad necesarias. Los materiales utilizados garantizan que estas piezas de tira flexibles estampadas exhiban una excelente resistencia a la oxidación, resistencia a altas temperaturas y resistencia a la corrosión, incluso en condiciones adversas. También ofrecemos opciones de personalización, lo que le permite especificar la longitud, el grosor, el ancho y el acabado de la superficie de las piezas de la tira para cumplir con los requisitos específicos de su aplicación.
    Ver más
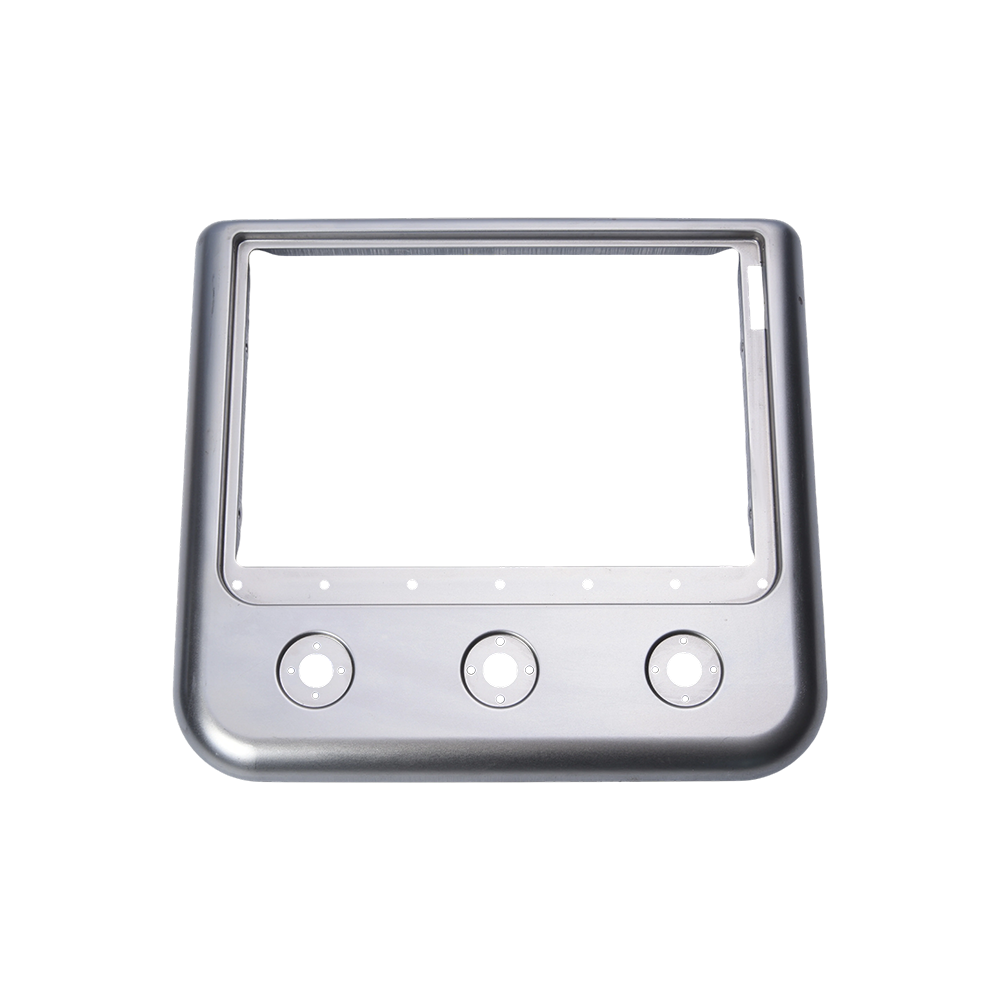
  • Piezas estampadas mecanizadas con precisión de forma cuadrada

    Nuestras piezas estampadas mecanizadas con precisión de forma cuadrada son componentes de alto rendimiento diseñados para cumplir con los estrictos requisitos de las industrias que exigen precisión, resistencia y confiabilidad. Estas piezas cuadradas se fabrican utilizando técnicas avanzadas de estampado y mecanizado de precisión con tolerancias extremadamente pequeñas, lo que garantiza una alta precisión y una calidad constante. La combinación de tecnologías de estampación y mecanizado nos permite producir piezas complejas y multifuncionales manteniendo dimensiones y acabados superficiales precisos. Estas piezas son ideales para aplicaciones con requisitos extremadamente altos de adaptación dimensional y rendimiento, como carcasas eléctricas, componentes automotrices y piezas mecánicas. Podemos personalizar las dimensiones, el grosor y el acabado de la superficie de estas piezas para satisfacer las necesidades del cliente. Ya sea que necesite superficies pulidas, anodizadas o recubiertas, podemos personalizar las piezas según sus requisitos específicos, mejorando su apariencia y resistencia a la corrosión.
    Ver más
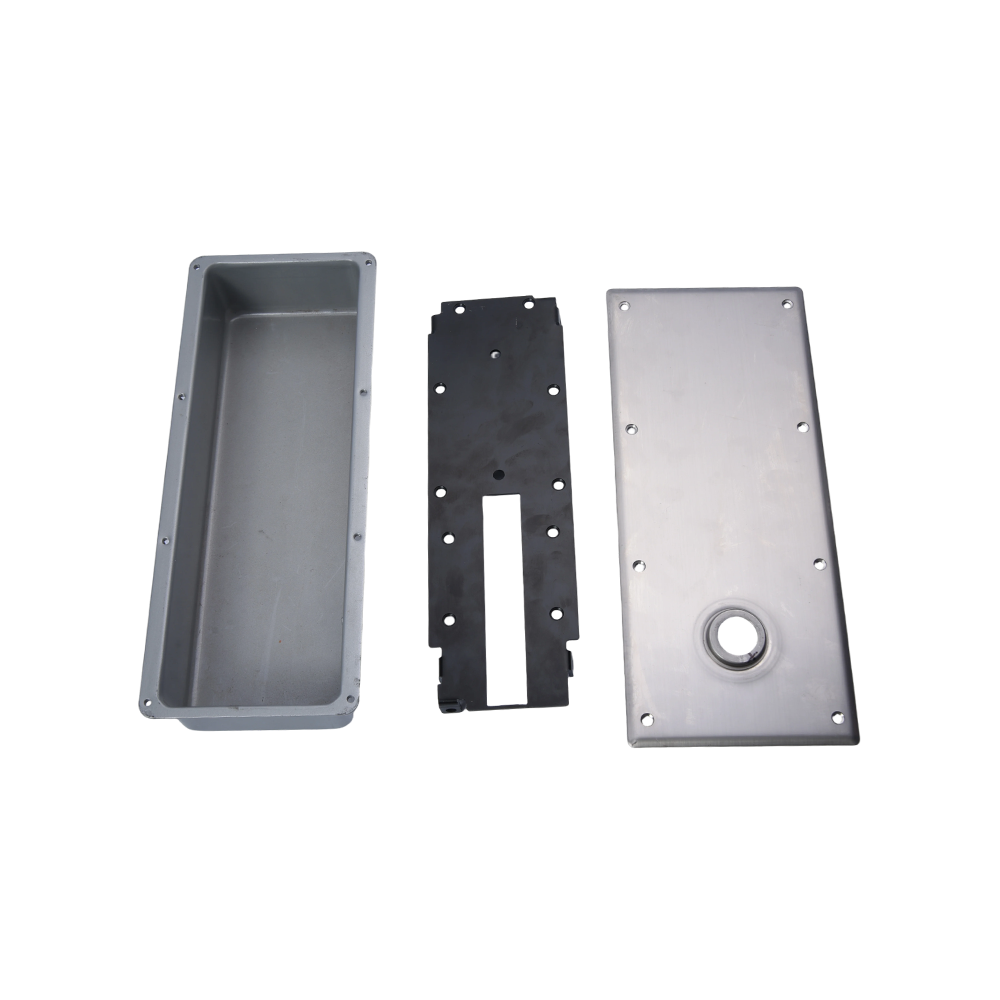
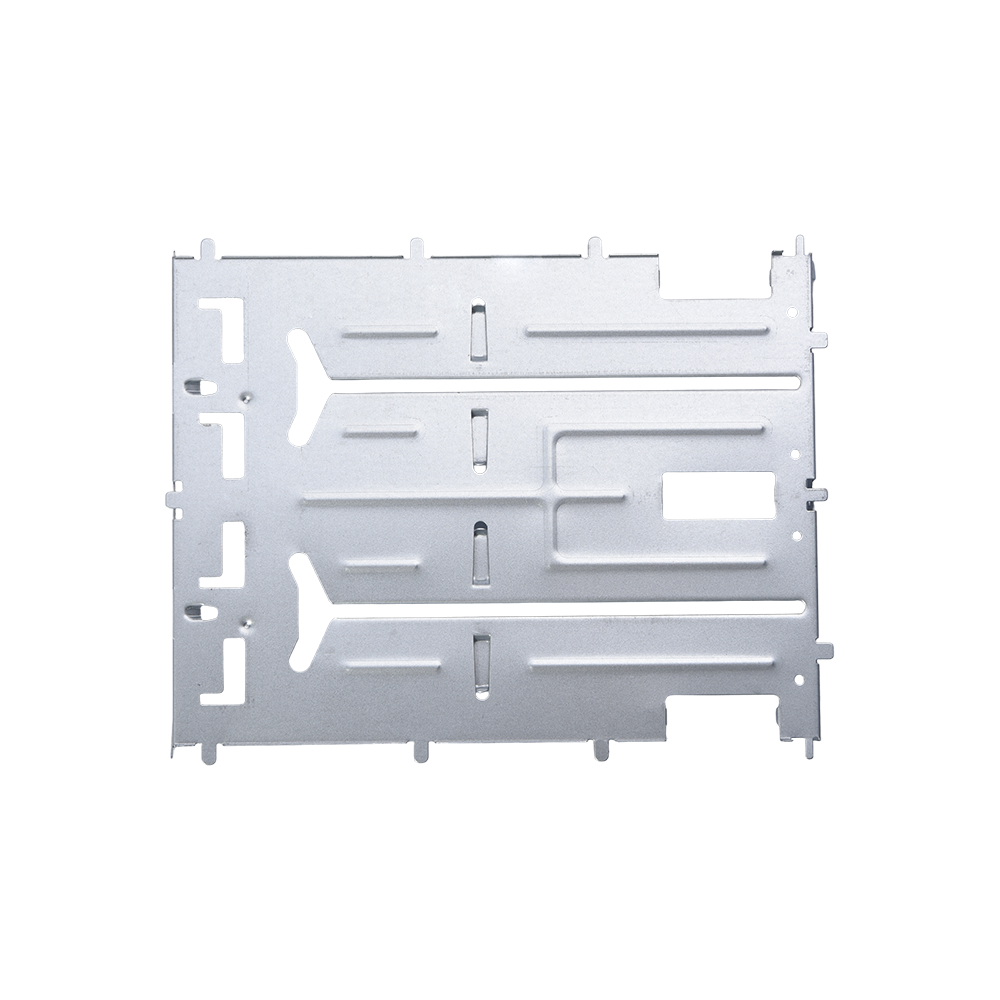
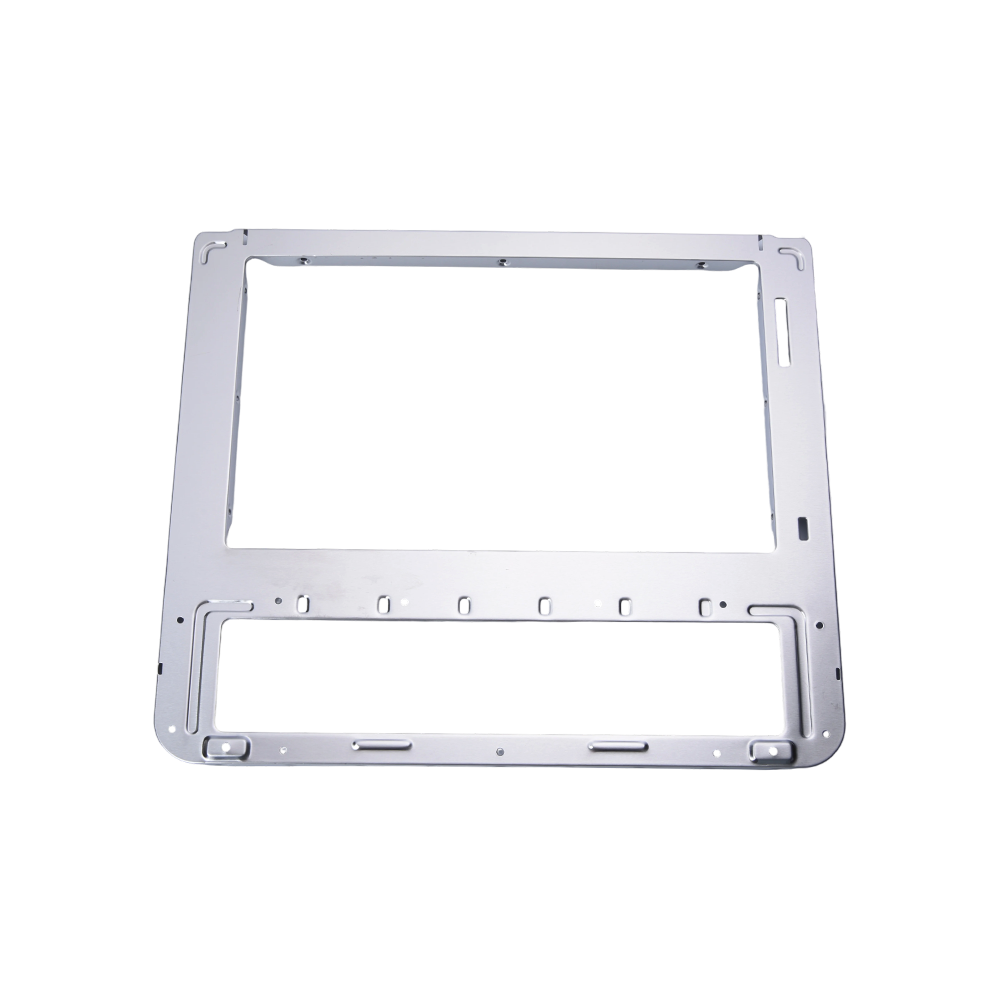
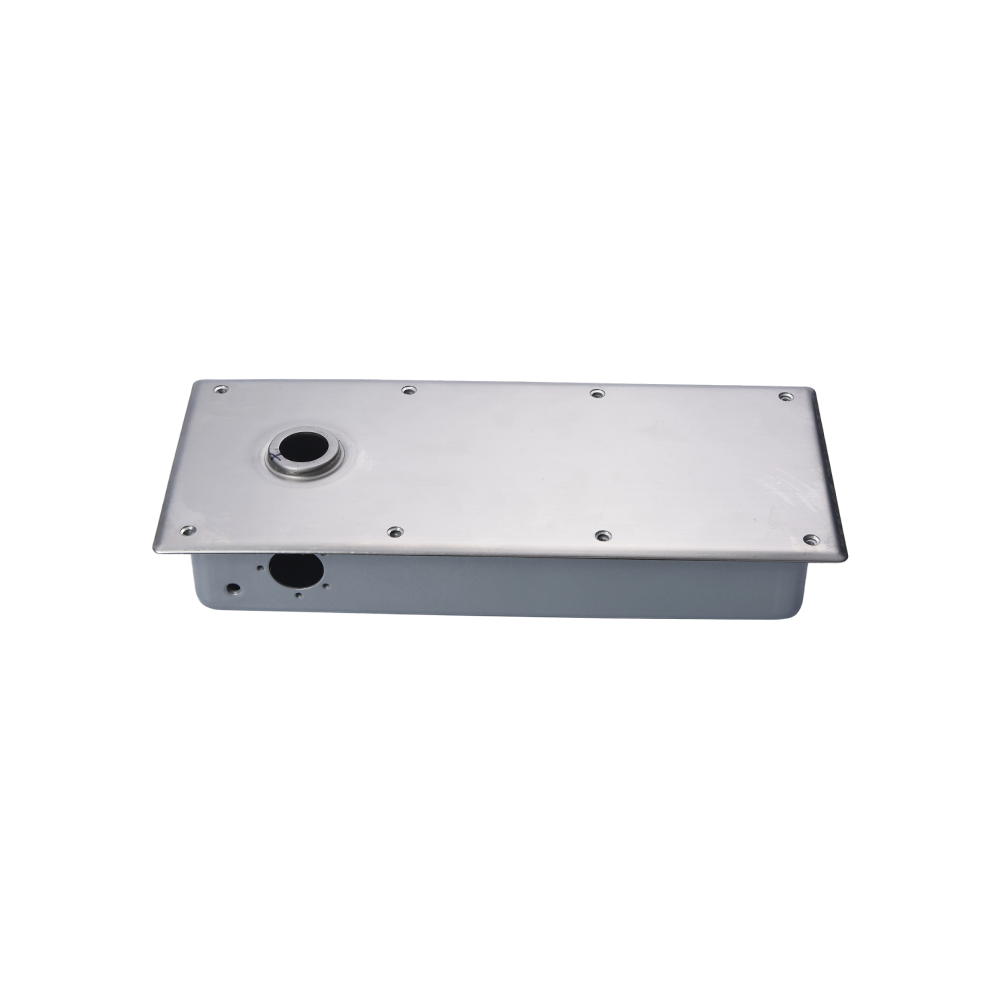
  • Piezas de chasis estampadas

    Nuestras piezas de chasis estampadas son componentes diseñados con precisión específicamente para aplicaciones estructurales resistentes en una amplia gama de industrias. Estas piezas se fabrican utilizando tecnología de estampado avanzada con tolerancias estrictas (normalmente ±0,1 mm), lo que garantiza precisión y consistencia en todos los componentes. El proceso de estampado permite la creación de formas y características complejas, proporcionando flexibilidad para diversas necesidades de diseño. Estas piezas de chasis son adecuadas para industrias donde los equipos están expuestos a humedad, altas temperaturas u otras condiciones corrosivas. Nuestras piezas se utilizan ampliamente en chasis de automóviles, carcasas eléctricas, bastidores de máquinas y equipos pesados.
    Ver más
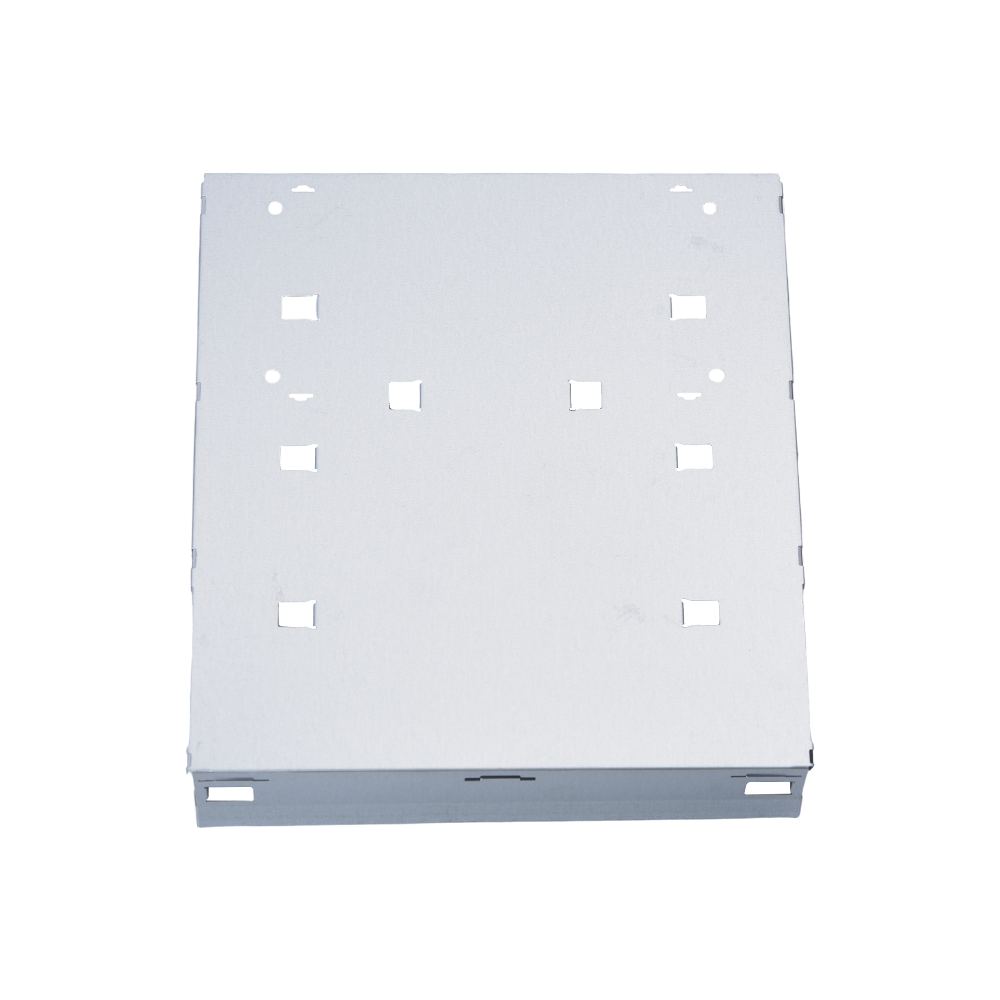
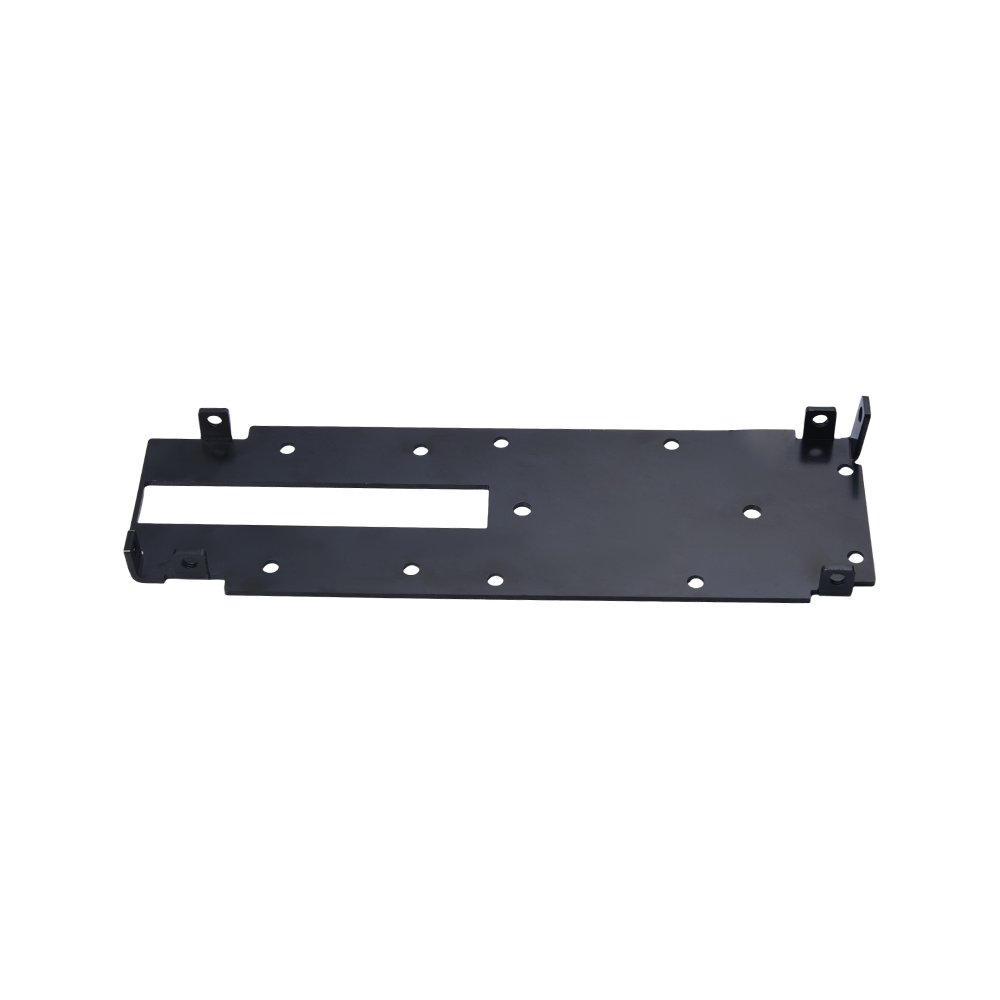
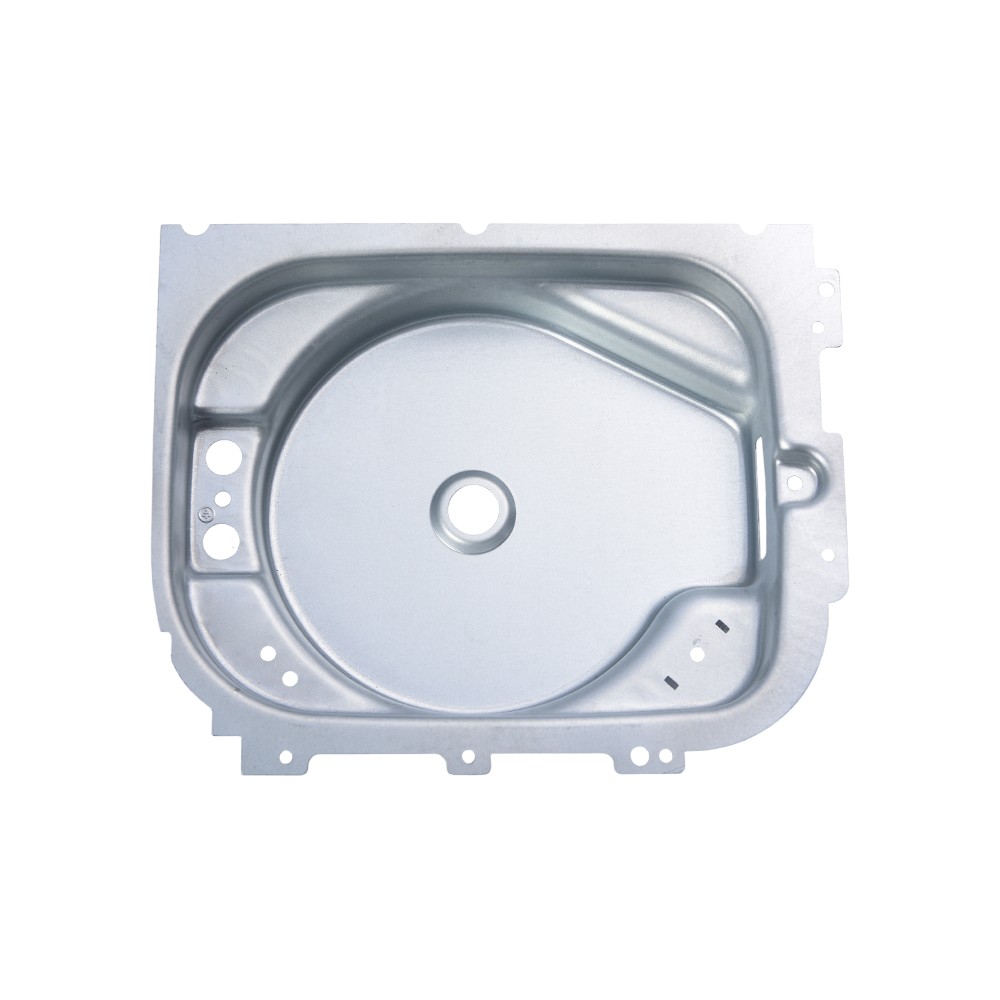
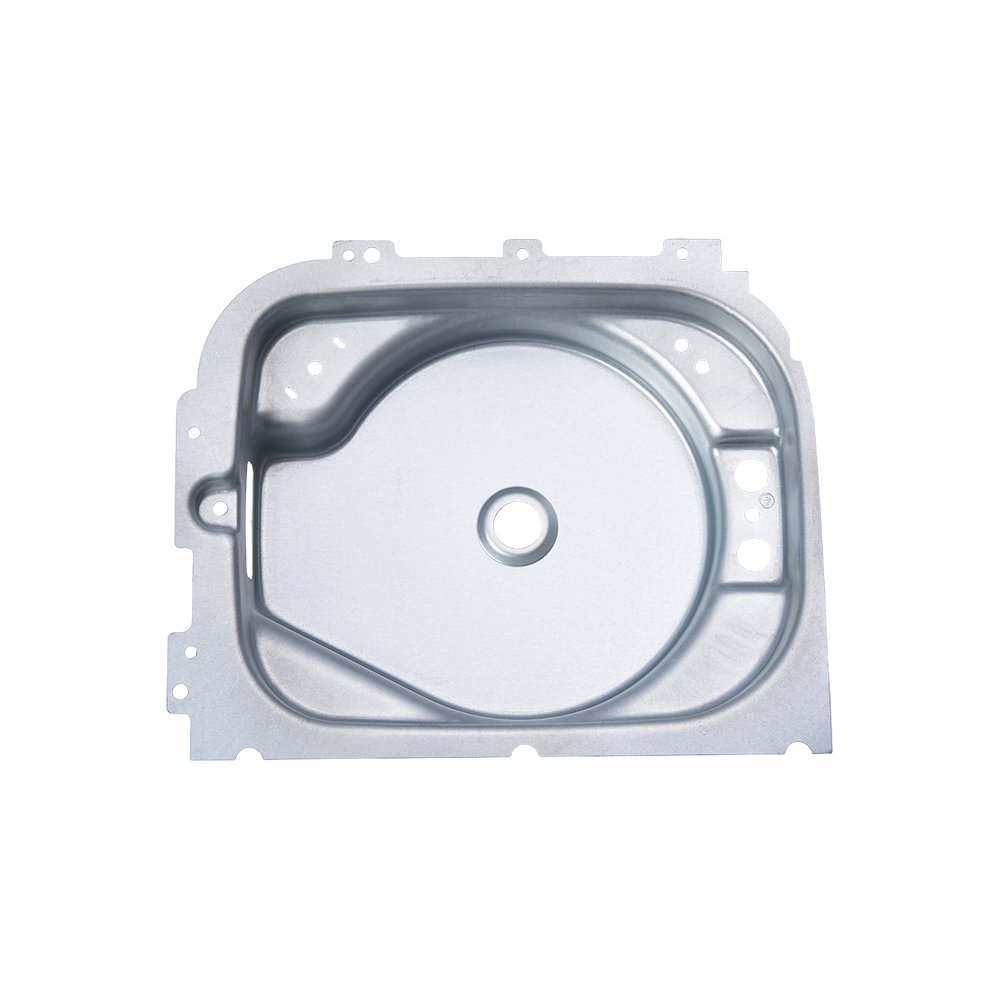
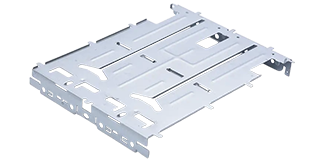
  • Placa base estampada con múltiples orificios

    Nuestra placa base estampada con múltiples orificios es un componente fabricado con precisión diseñado para aplicaciones de soporte estructural, montaje y sujeción en una amplia gama de industrias. Estas placas base se producen utilizando tecnología de estampado avanzada con tolerancias extremadamente finas (normalmente ±0,1 mm), lo que garantiza una calidad constante del producto y una precisión dimensional. Las placas base están diseñadas con múltiples orificios, cuyo tamaño, ubicación y número se pueden personalizar para satisfacer de manera flexible diversas necesidades de sujeción, montaje y ensamblaje. Las placas base estampadas con múltiples orificios son adecuadas para uso a largo plazo en las industrias automotriz, eléctrica, aeroespacial, de maquinaria industrial y de construcción.
    Ver más
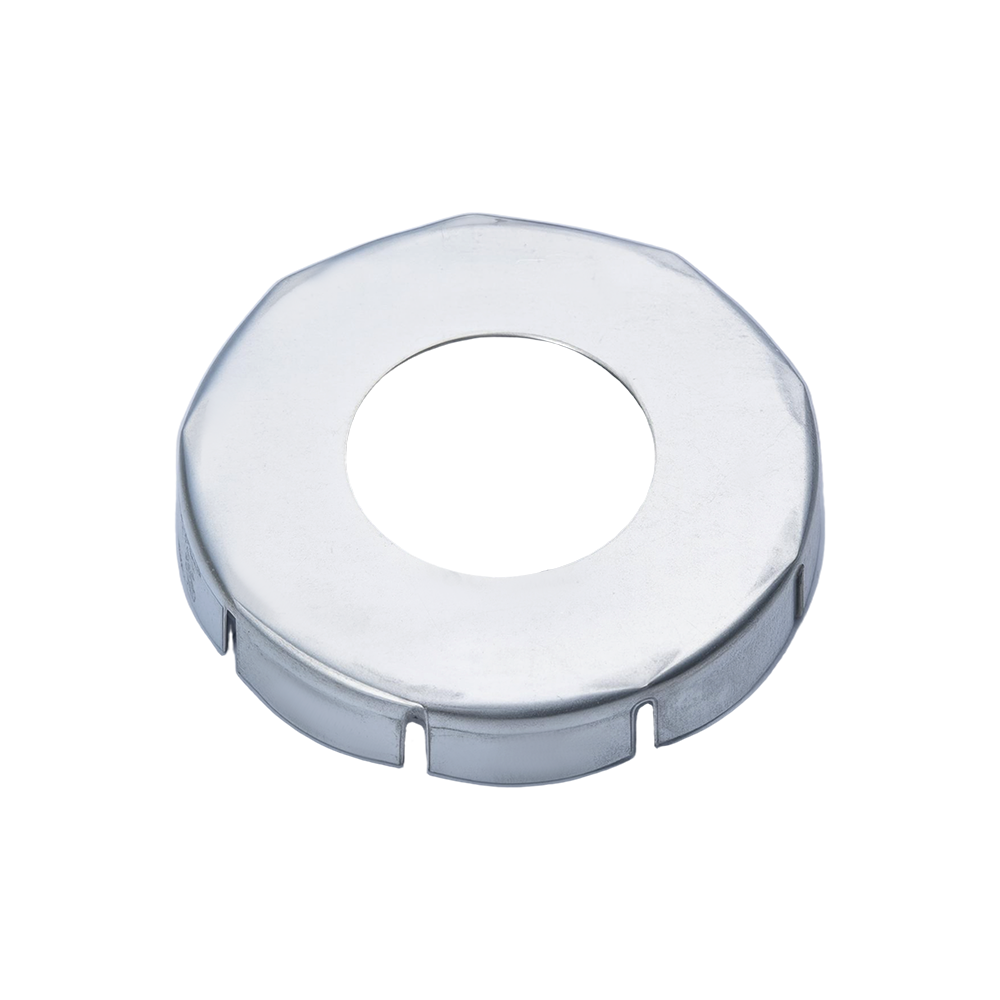
  • Piezas estampadas circulares con orificio central

    Nuestras piezas estampadas circulares con un orificio central son componentes de alta calidad diseñados con precisión específicamente para una amplia gama de aplicaciones industriales donde la durabilidad, la resistencia y el ajuste preciso son primordiales. Estas piezas circulares se fabrican utilizando tecnología de estampado avanzada, lo que garantiza que todos los componentes tengan tolerancias estrictas y una calidad constante. El tamaño del orificio central se puede personalizar según sus especificaciones, lo que hace que estas piezas sean ideales para componentes que requieren un punto de sujeción central o aquellos que necesitan montarse o conectarse dentro de un sistema. Estas piezas funcionan de forma fiable durante periodos prolongados, incluso en entornos hostiles. Estas piezas estampadas circulares con un orificio central se utilizan ampliamente en industrias como la automotriz, aeroespacial, eléctrica, maquinaria y construcción.
    Ver más
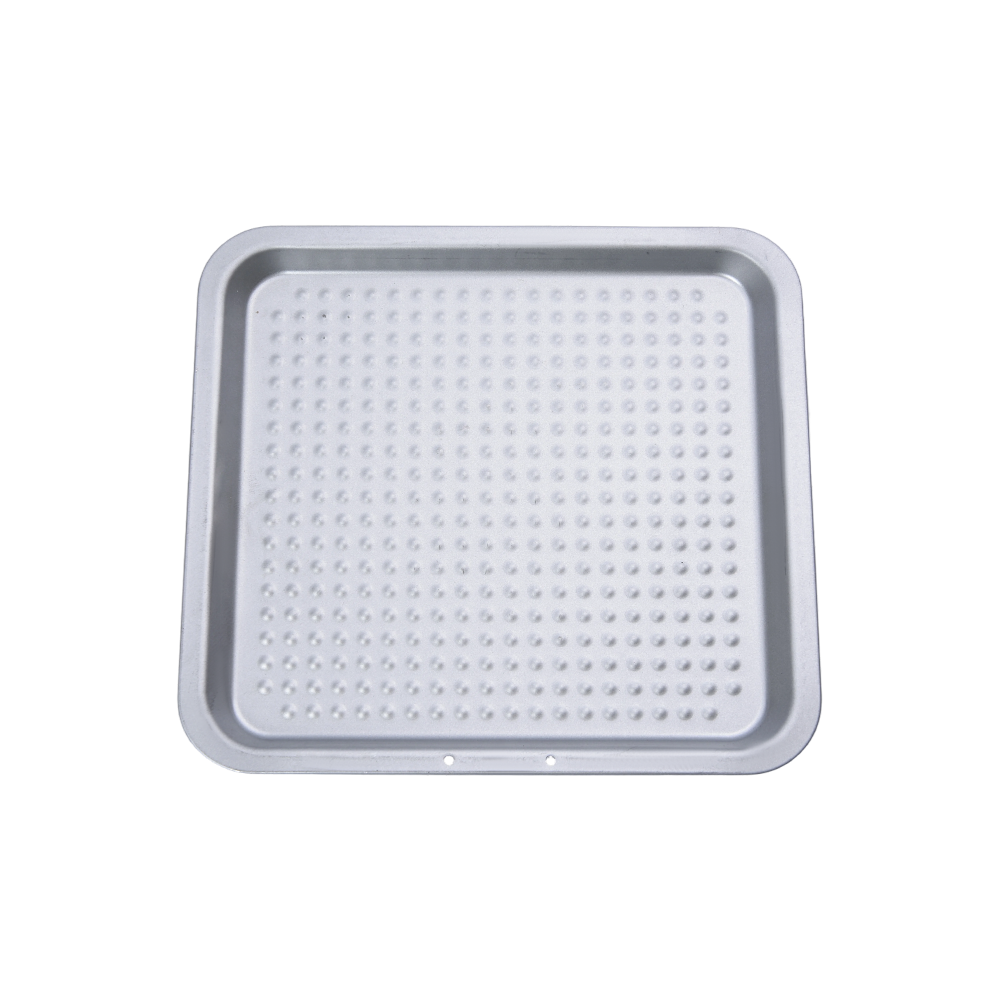
  • Piezas estampadas con base con estampado de lunares

    Nuestras piezas estampadas con base con patrón de lunares son componentes elegantes y de alto rendimiento diseñados para aplicaciones tanto funcionales como estéticas. El patrón de puntos único se logra mediante tecnología de estampado avanzada, creando agujeros o protuberancias espaciados uniformemente en la base de la pieza. Este patrón no sólo tiene una apariencia distintiva sino que también ofrece ventajas prácticas como un mejor flujo de aire, dispersión de la luz y reducción de peso. Estas piezas se utilizan comúnmente en paneles decorativos, rejillas de altavoces, cubiertas de ventilación, filtros y más. Estas piezas se fabrican con tolerancias estrictas (normalmente ±0,1 mm) para garantizar una calidad y precisión constantes en cada lote. Ofrecemos opciones de personalización para tamaño, grosor, apertura y patrón de puntos. Ya sea que necesite un patrón más fino o más grueso, podemos adaptar un diseño a sus requisitos específicos. Además, ofrecemos una variedad de tratamientos de superficie, como pulido, anodizado o recubrimiento, para mejorar aún más la apariencia de las piezas y la resistencia a la corrosión.
    Ver más
  • Piezas estampadas negras con conectores

    Nuestras piezas estampadas negras con conectores cuentan con una superficie negra bellamente terminada, que ofrece una excelente resistencia a la corrosión, la abrasión y las altas temperaturas, al tiempo que presenta una apariencia moderna y profesional. Estas piezas se fabrican utilizando tecnología de estampado avanzada, lo que garantiza tolerancias estrictas (normalmente ±0,1 mm) para garantizar precisión y consistencia. La integración del conector permite una fácil integración en sus sistemas o componentes, adecuados para aplicaciones eléctricas, mecánicas o estructurales. Las piezas estampadas negras con conectores se pueden diseñar a medida según sus requisitos específicos, lo que garantiza la compatibilidad con sus sistemas o componentes existentes.
    Ver más
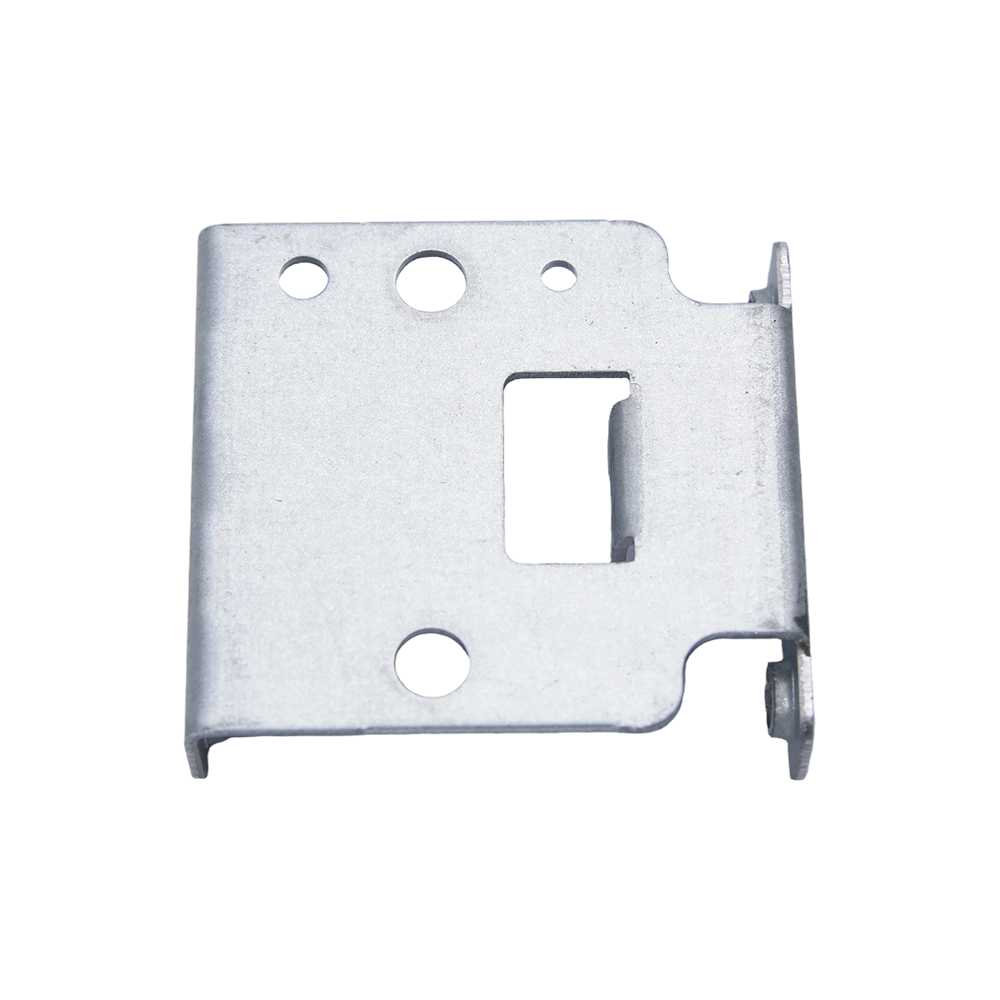
  • Piezas estampadas en acero con tres pequeños agujeros

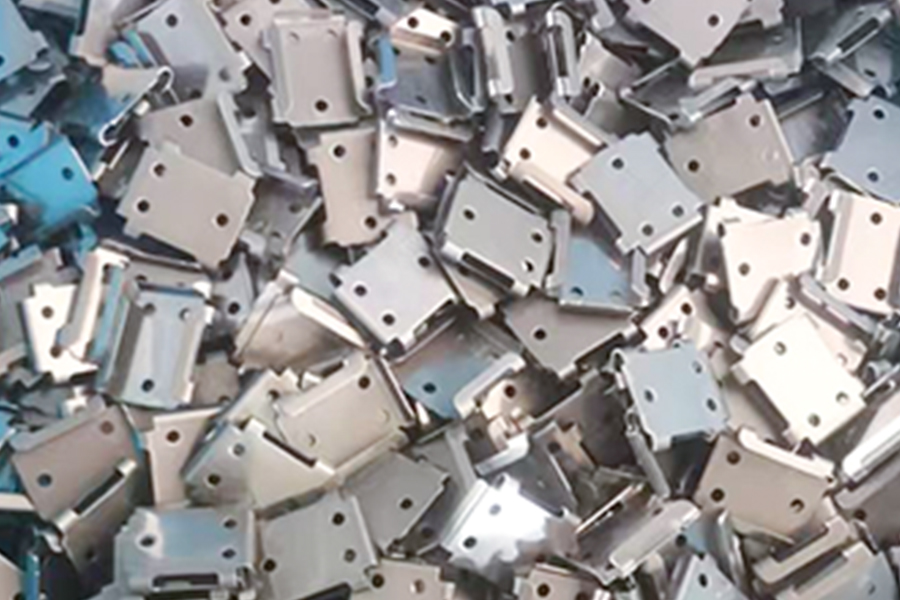
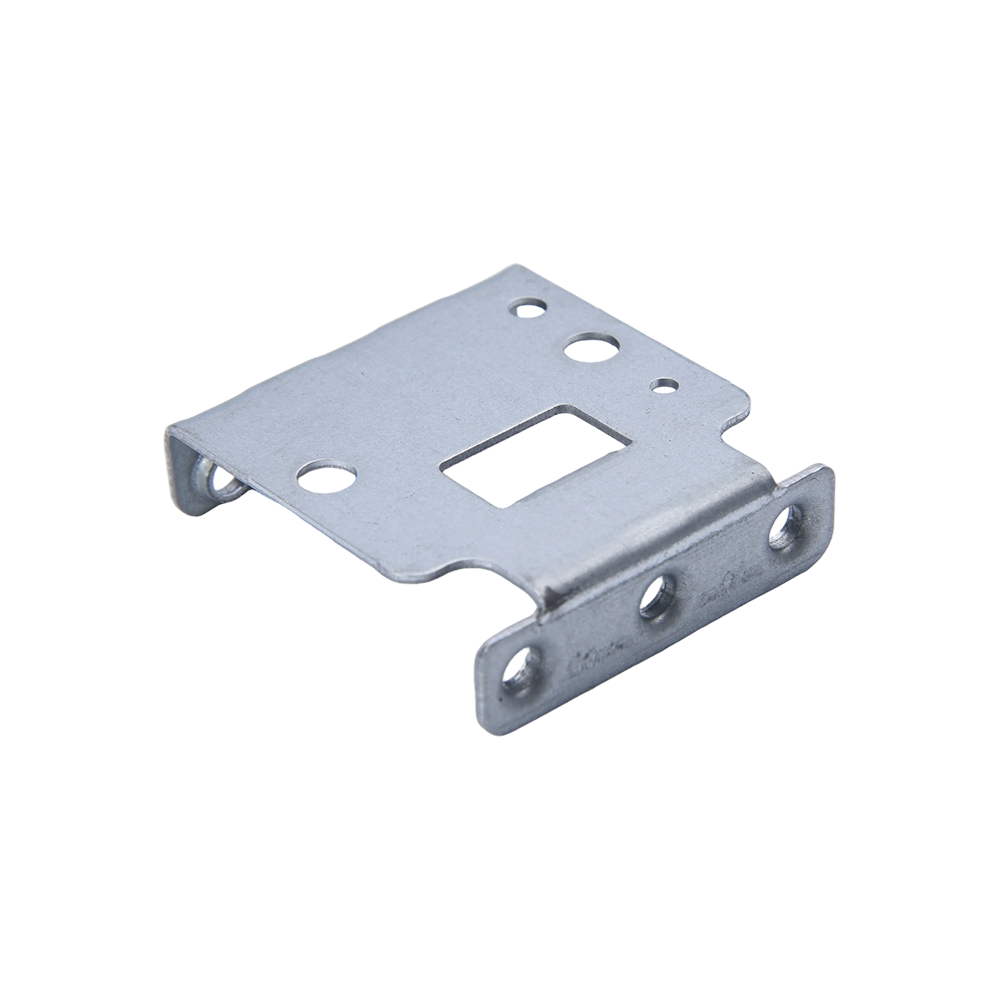
    Nuestras piezas estampadas de acero con tres pequeños orificios son componentes diseñados con precisión adecuados para una variedad de aplicaciones industriales y mecánicas que requieren piezas compactas, duraderas y confiables. Estas piezas cuadradas se fabrican utilizando tecnología de estampado avanzada con tolerancias extremadamente pequeñas (normalmente ±0,1 mm) para garantizar una precisión y un rendimiento constantes. Cada pieza cuenta con tres pequeños orificios cuidadosamente diseñados, cuyo tamaño y ubicación se pueden personalizar para satisfacer sus necesidades específicas de fijación, montaje o ensamblaje. Las piezas estampadas de acero con tres pequeños orificios garantizan una larga vida útil incluso en condiciones adversas. Las dimensiones, el grosor, el diámetro del orificio y el acabado de la superficie de estas piezas se pueden personalizar según sus necesidades.
    Ver más
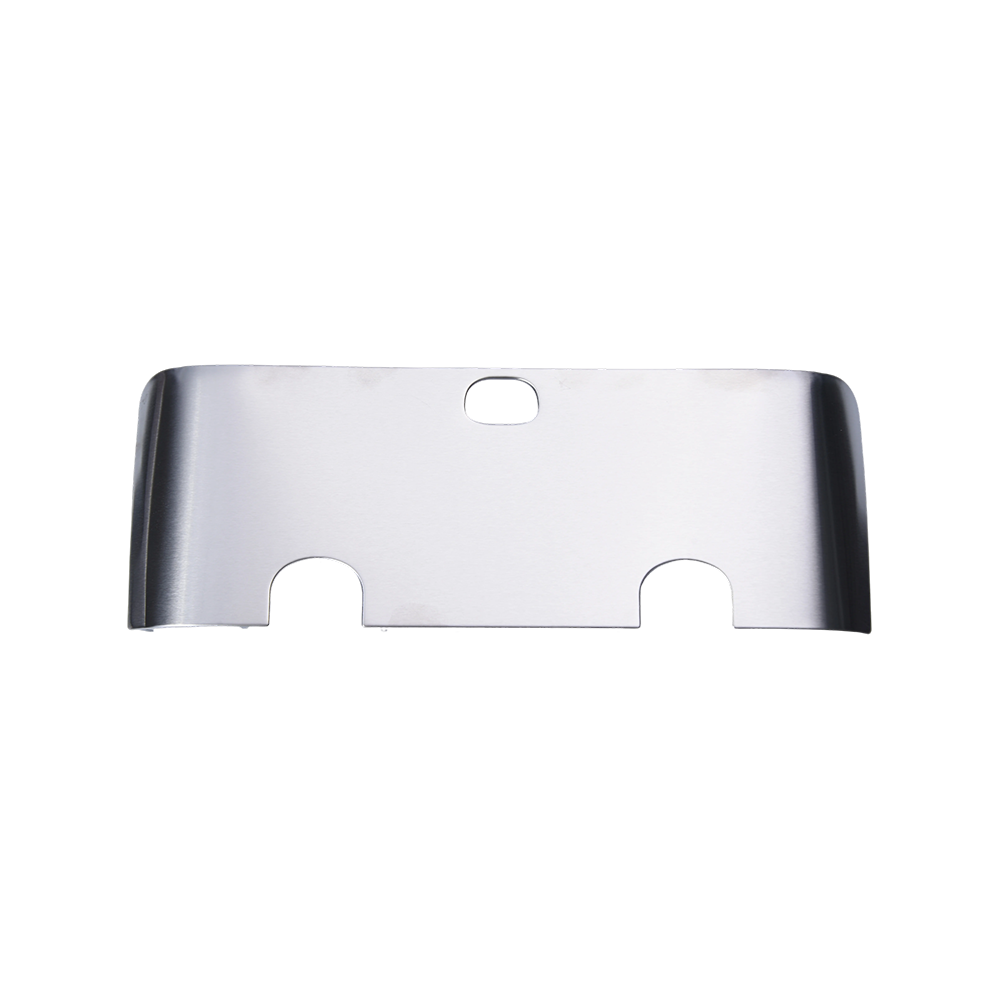
  • Cubierta de extensión de pieza estampada

    La cubierta de extensión de pieza estampada es un componente de alta calidad diseñado con precisión para brindar protección y funcionalidad confiables en una variedad de aplicaciones. Fabricada mediante procesos de estampado avanzados, esta cubierta está diseñada para brindar durabilidad y un ajuste preciso, lo que garantiza un gabinete sin costuras y seguro para diversos conjuntos mecánicos, equipos o gabinetes. Con su construcción robusta, la cubierta de extensión de pieza estampada ofrece una excelente resistencia a elementos externos como humedad, polvo y residuos, lo que ayuda a extender la vida útil y mantener la eficiencia del sistema que protege. El diseño de la cubierta está optimizado para una fácil instalación, con bordes lisos y aberturas precisas que permiten un montaje y desmontaje rápido cuando sea necesario. Esta pieza versátil está disponible en múltiples tamaños y configuraciones para adaptarse a una amplia gama de industrias, incluidas la automotriz, la maquinaria industrial, la electrónica y los productos de consumo. Se puede personalizar con diversos tratamientos superficiales como recubrimiento en polvo, anodizado o revestimiento para mejorar su atractivo estético, resistencia a la corrosión y propiedades de desgaste.
    Ver más
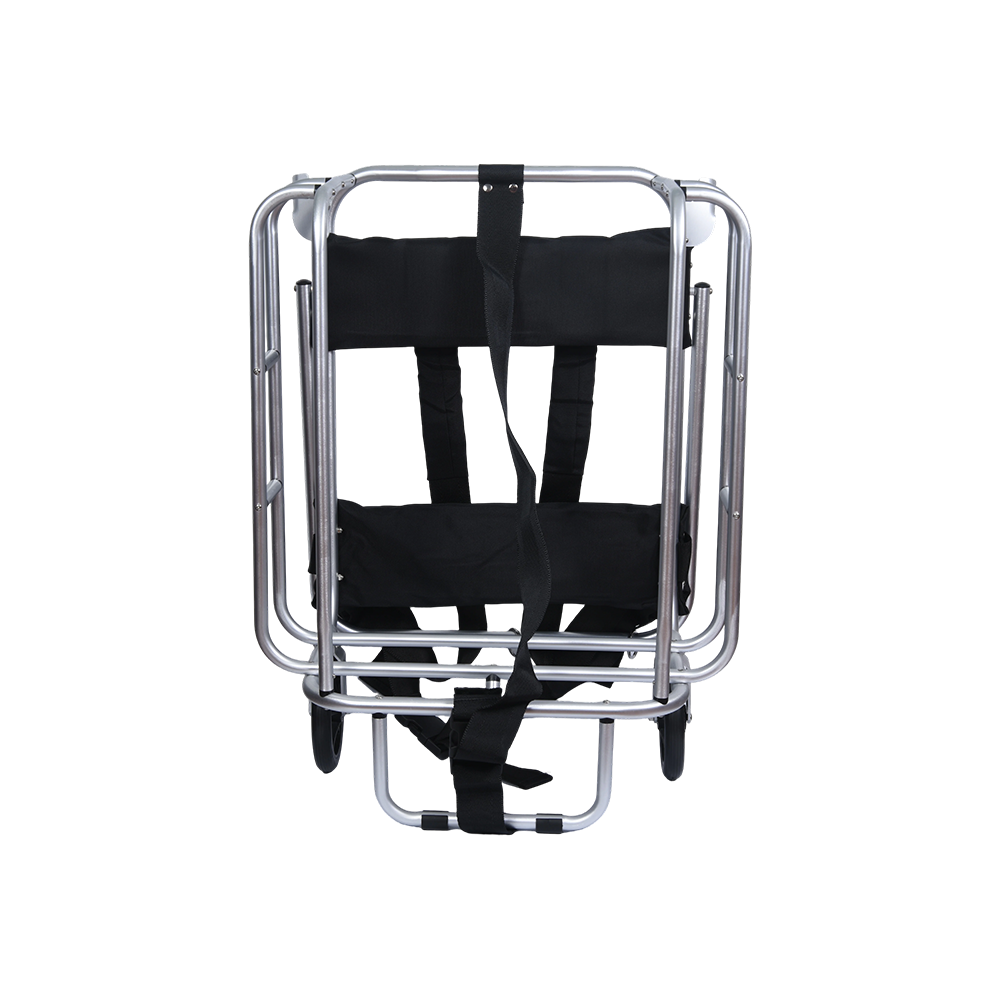
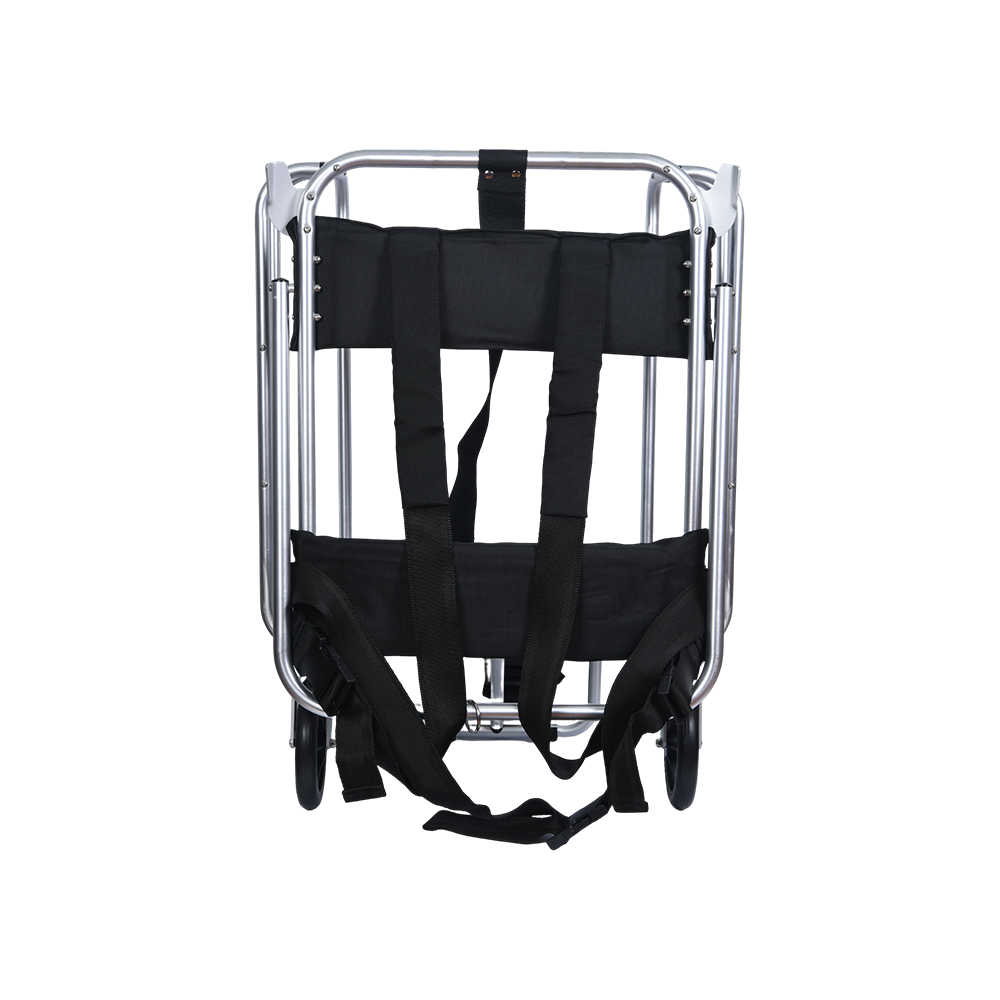
  • Piezas dobladas con correa de tela negra

    Esta pieza doblada con correa de tela negra es un accesorio versátil y de alta calidad diseñado para una amplia gama de aplicaciones industriales y cotidianas. Estas piezas dobladas ofrecen una resistencia excepcional y resistencia a la corrosión, lo que garantiza un rendimiento duradero incluso en entornos hostiles. La correa de tela negra, fabricada con materiales de alta resistencia y resistentes a la abrasión, proporciona una excelente durabilidad y comodidad, mientras que sus propiedades antideslizantes mejoran la seguridad. Su diseño de flexión preciso hace que sea fácil de integrar en una variedad de aplicaciones, lo que lo hace ideal para maquinaria, muebles, piezas de automóviles y equipos para exteriores. Este producto está disponible en tamaños personalizados, perfecto para una variedad de usos, que incluyen maquinaria, piezas de automóviles, artículos deportivos y más. La correa de tela proporciona mayor comodidad y estabilidad durante el uso. Fácil de instalar y con bajos costos de mantenimiento, este producto está diseñado para ofrecer alto rendimiento y una larga vida útil.
    Ver más
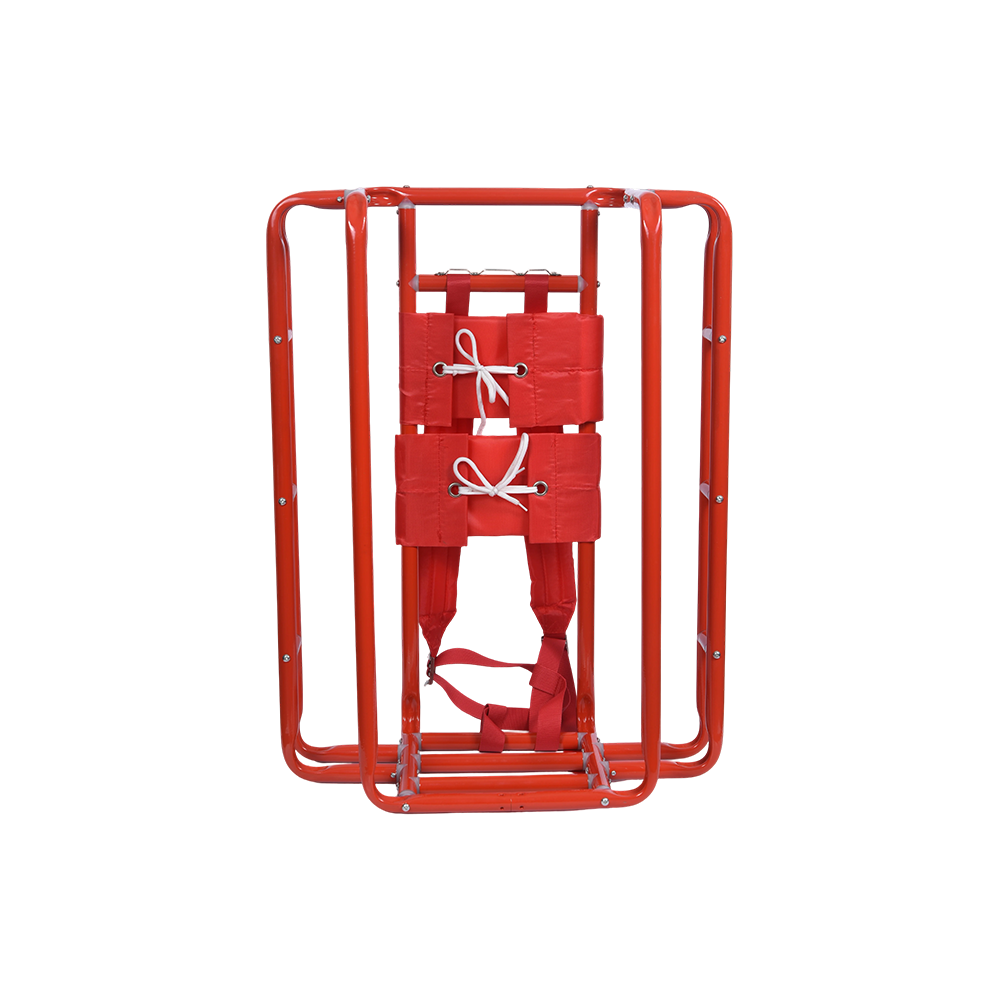
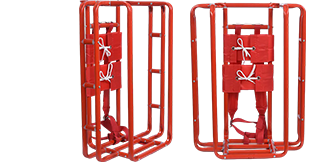
  • Piezas rojas dobladas con correa de tela roja

    Estas piezas dobladas de color rojo con correas de tela roja son accesorios multifuncionales de alta calidad que agregan practicidad y estilo a una variedad de aplicaciones. El llamativo revestimiento rojo de estas piezas dobladas no sólo mejora su atractivo visual sino que también proporciona una excelente durabilidad y resistencia a la corrosión. La forma de flexión cuidadosamente diseñada garantiza un ajuste preciso y una excelente adaptabilidad, lo que los hace adecuados para una amplia gama de aplicaciones, que incluyen maquinaria, piezas de automóviles, muebles y equipos para exteriores. Hay tamaños y formas personalizados disponibles para satisfacer necesidades específicas de uso comercial, industrial o personal. Las correas de tela roja garantizan una experiencia de usuario segura y conveniente con mayor comodidad. El producto es fácil de instalar, requiere un mantenimiento mínimo y proporciona un rendimiento confiable a largo plazo.
    Ver más
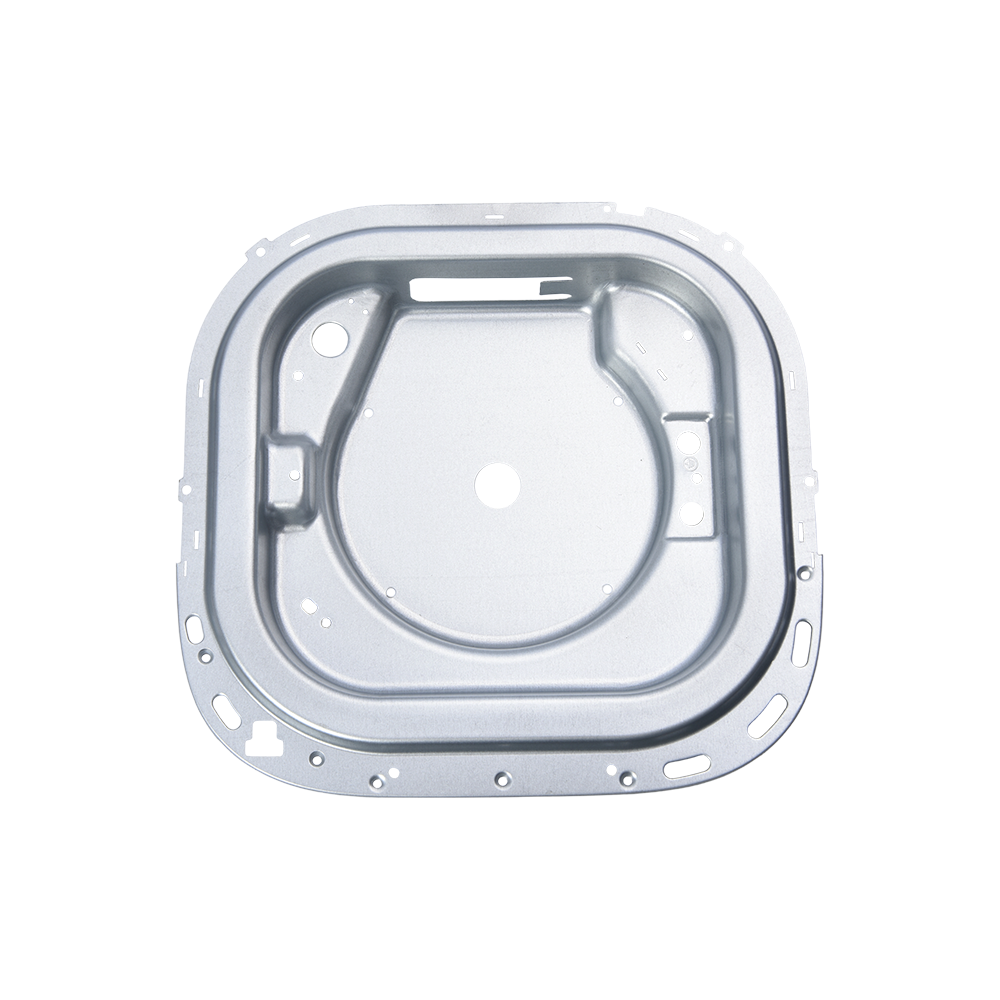
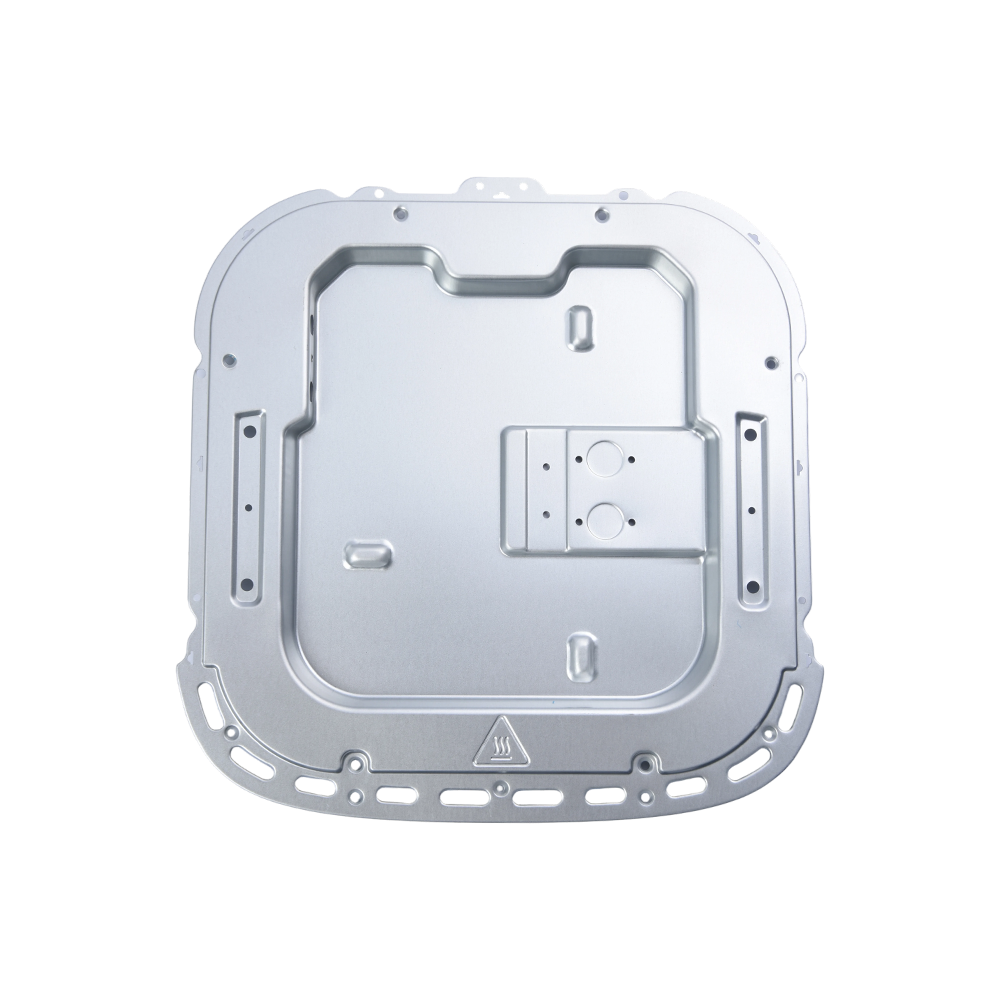
  • Placa base de horno doméstico

    Esta placa base para horno doméstico es un componente duradero y de alta calidad diseñado para proporcionar una base estable y resistente al calor para su horno. Garantiza una resistencia superior, resistencia a la corrosión y un rendimiento duradero incluso en condiciones de calor extremo. Diseñada para una variedad de modelos de hornos, esta placa base de horno ofrece una superficie lisa y robusta que soporta el peso del horno y mantiene su integridad estructural. Es resistente al óxido, a las manchas y a la corrosión, incluso en ambientes con altas temperaturas, humedad y residuos de alimentos. Su superficie lisa es fácil de limpiar, garantizando un mantenimiento sencillo e higiénico. Esta placa base no solo mejora la funcionalidad y el rendimiento general de su horno sino que también fortalece su durabilidad. Su resistencia al calor garantiza que pueda soportar altas temperaturas sin deformarse ni dañarse, alargando así su vida útil.
    Ver más
  • Componentes del fregadero de cocina

    Los componentes del fregadero de cocina son piezas esenciales y de alta calidad diseñadas para mejorar la funcionalidad y la vida útil de su fregadero de cocina. Cuentan con una resistencia superior al calor, al impacto, a la oxidación y a las manchas, lo que garantiza que su fregadero se mantenga en óptimas condiciones durante los próximos años. Fáciles de instalar y mantener, con un aspecto elegante y moderno y una limpieza sencilla, los componentes del fregadero de cocina son ideales tanto para cocinas residenciales como comerciales. Su durabilidad y resistencia a la oxidación les permiten soportar una exposición prolongada al agua y a fuertes agentes de limpieza, mientras que su superficie lisa los hace más higiénicos y más fáciles de desinfectar. Ya sea que esté construyendo una cocina nueva o mejorando un fregadero existente, estos componentes del fregadero ofrecen un rendimiento confiable, una apariencia hermosa y un valor duradero, lo que los hace ideales para cualquier cocina.
    Ver más
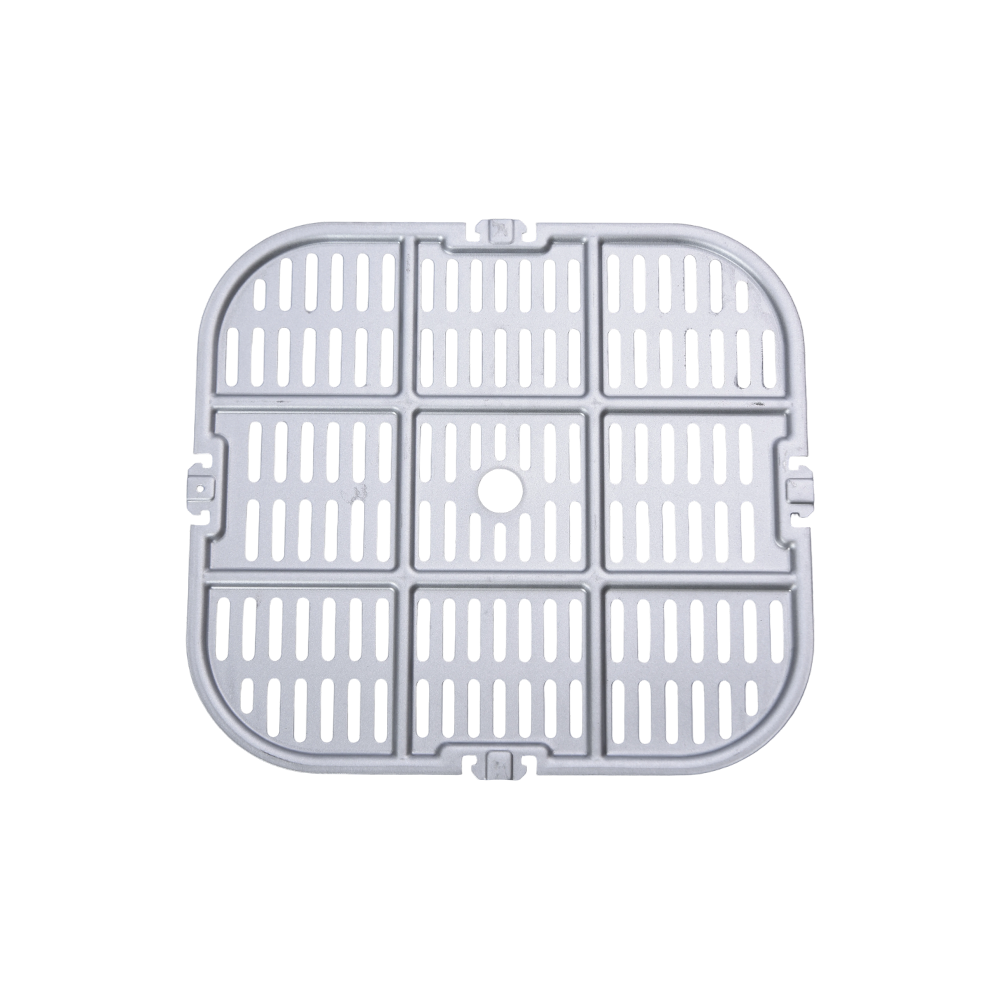
  • Piezas de freidora de aire

    Las piezas de la freidora de aire son componentes clave para mejorar el rendimiento de la freidora de aire y extender su vida útil. Estas piezas están diseñadas para soportar altas temperaturas y son resistentes al óxido, a la corrosión y al desgaste, lo que garantiza una distribución uniforme del calor para obtener alimentos crujientes y deliciosos en todo momento. La canasta de malla permite drenar fácilmente la grasa, mientras que la bandeja de goteo recoge el exceso de grasa y residuos de alimentos, lo que facilita la limpieza. El mango de la bandeja resistente al calor garantiza un uso más seguro y cómodo; garantiza una cocción uniforme y es menos propenso a la acumulación de residuos de alimentos, simplificando el proceso de limpieza. Estas piezas duraderas son fáciles de mantener y proporcionan un entorno de cocción higiénico.
    Ver más
  • Base de freidora de aire

    La base de la freidora de aire es un componente esencial de cualquier freidora de aire y proporciona una base robusta y duradera. Diseñada para soportar altas temperaturas y uso frecuente, esta base cuenta con una durabilidad excepcional, resistencia a la oxidación y resistencia a la corrosión. Garantiza su rendimiento duradero y confiable incluso con cocción y limpieza frecuentes. Esta base no solo mejora la resistencia general de la freidora de aire, sino que también ayuda a distribuir el calor de manera uniforme, garantizando que los alimentos se cocinen de manera uniforme y eficiente. También proporciona estabilidad, manteniendo estable la freidora de aire durante el funcionamiento y evitando que se tambalee o se vuelque. La superficie es fácil de limpiar, resistiendo manchas, grasa y residuos de alimentos, lo que hace que el mantenimiento sea simple y conveniente. Su diseño robusto le permite soportar altas temperaturas, lo que lo convierte en una opción segura y confiable para cualquier tarea de cocción.
    Ver más
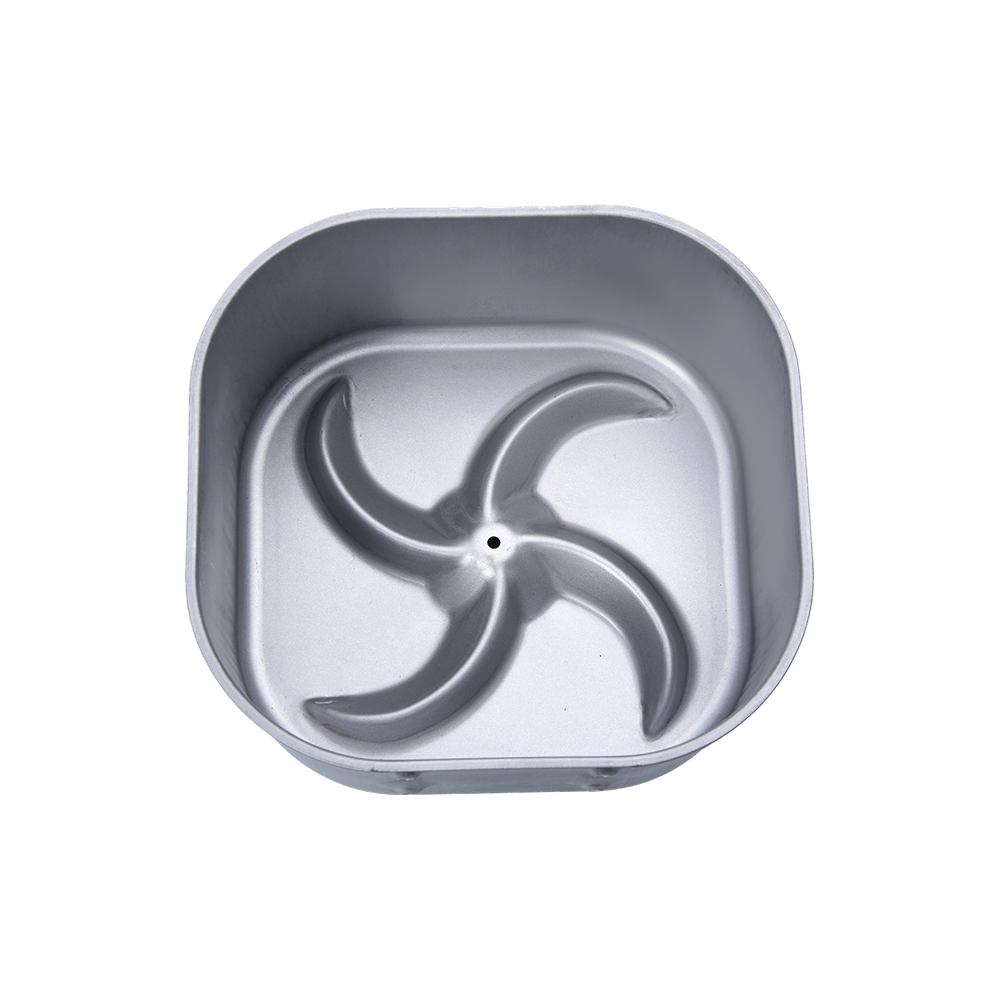
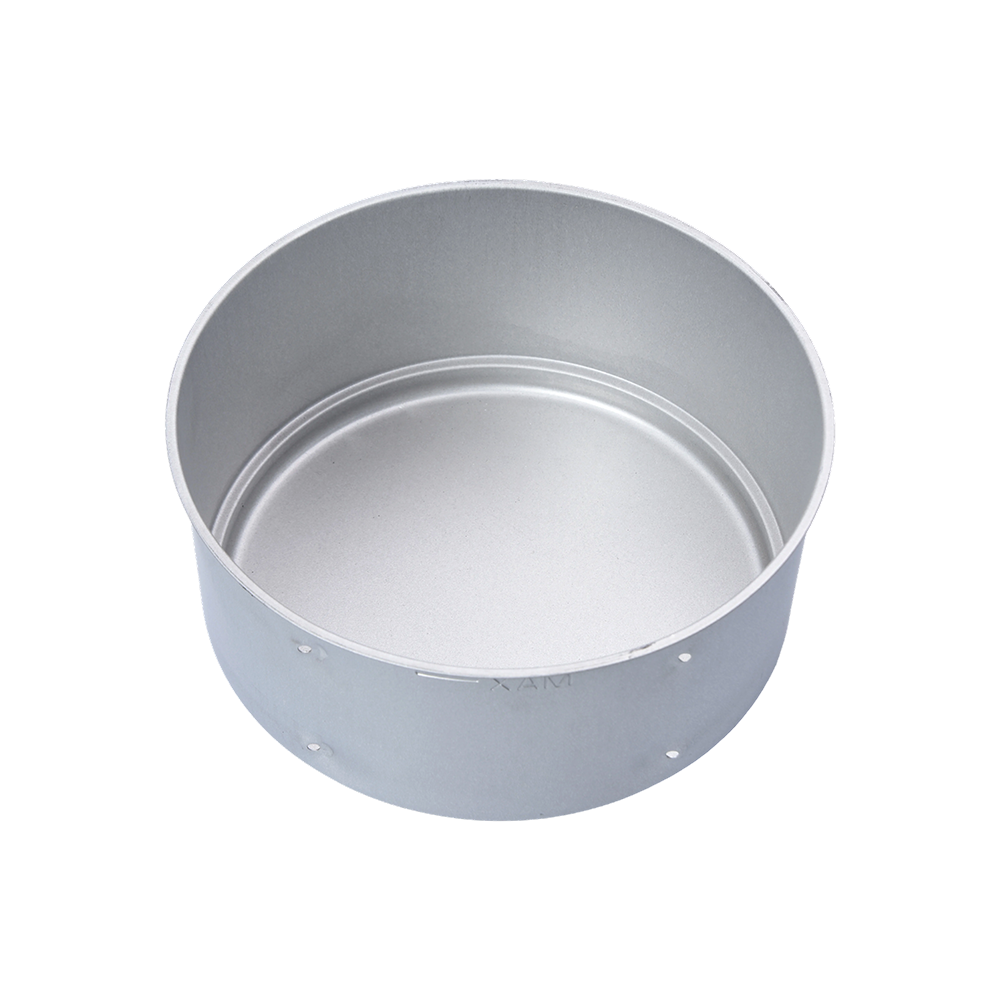
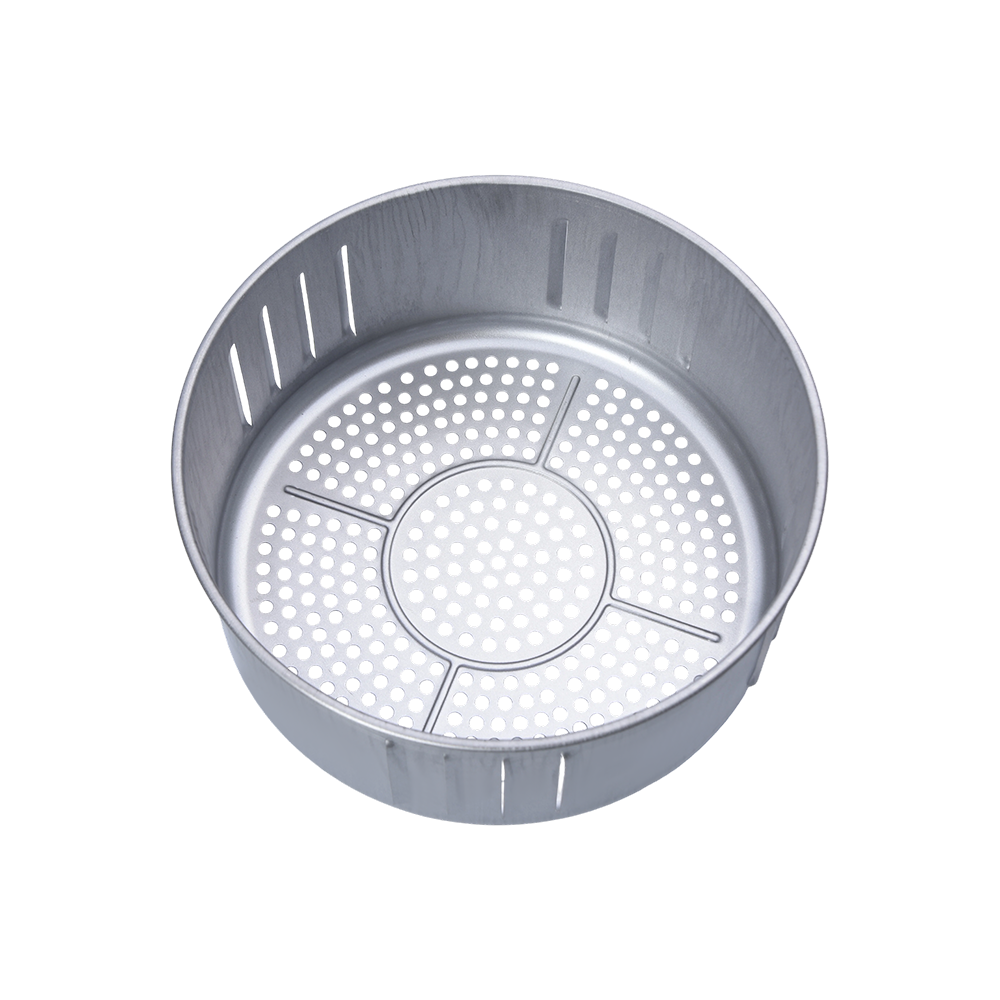
  • Contenedor para freidora de aire

    El contenedor de la freidora de aire es un componente clave que mejora el rendimiento y la durabilidad de su freidora de aire. Esta olla interior cuenta con una excelente resistencia a altas temperaturas, resistencia al óxido y resistencia a la corrosión, lo que garantiza la longevidad incluso con un uso frecuente. La olla interior generalmente presenta un diseño perforado o de malla, lo que permite que el aire caliente circule libremente para obtener resultados de cocción óptimos. Esto garantiza que los alimentos se calienten uniformemente por todos lados, lo que da como resultado una textura deliciosa y crujiente al tiempo que retiene la humedad. Es fácil de limpiar, resiste las manchas, la grasa y los residuos de alimentos, lo que hace que la limpieza posterior a la cocción sea muy sencilla. La olla interior robusta y duradera de la freidora de aire proporciona un entorno de cocción estable y confiable. Diseñado para ser compatible con varios modelos de freidoras de aire, se adapta perfectamente al aparato, garantizando una experiencia de usuario segura y eficiente.
    Ver más
  • Contenedor de cocina redondo

    Este recipiente de cocina redondo cuenta con una resistencia superior al óxido, las manchas y la corrosión, lo que garantiza una durabilidad duradera. El recipiente es resistente, duradero y fácil de limpiar porque resiste la grasa y los residuos de alimentos. La superficie lisa y pulida mantiene un aspecto elegante y moderno al tiempo que evita la absorción de olores y mantiene los artículos almacenados frescos e higiénicos. La tapa hermética proporciona un entorno de almacenamiento seguro, garantizando que los alimentos estén sellados y evitando contaminación o derrames. Este recipiente redondo es ideal para almacenar una variedad de artículos, como productos secos, especias, cereales e incluso sobras.
    Ver más
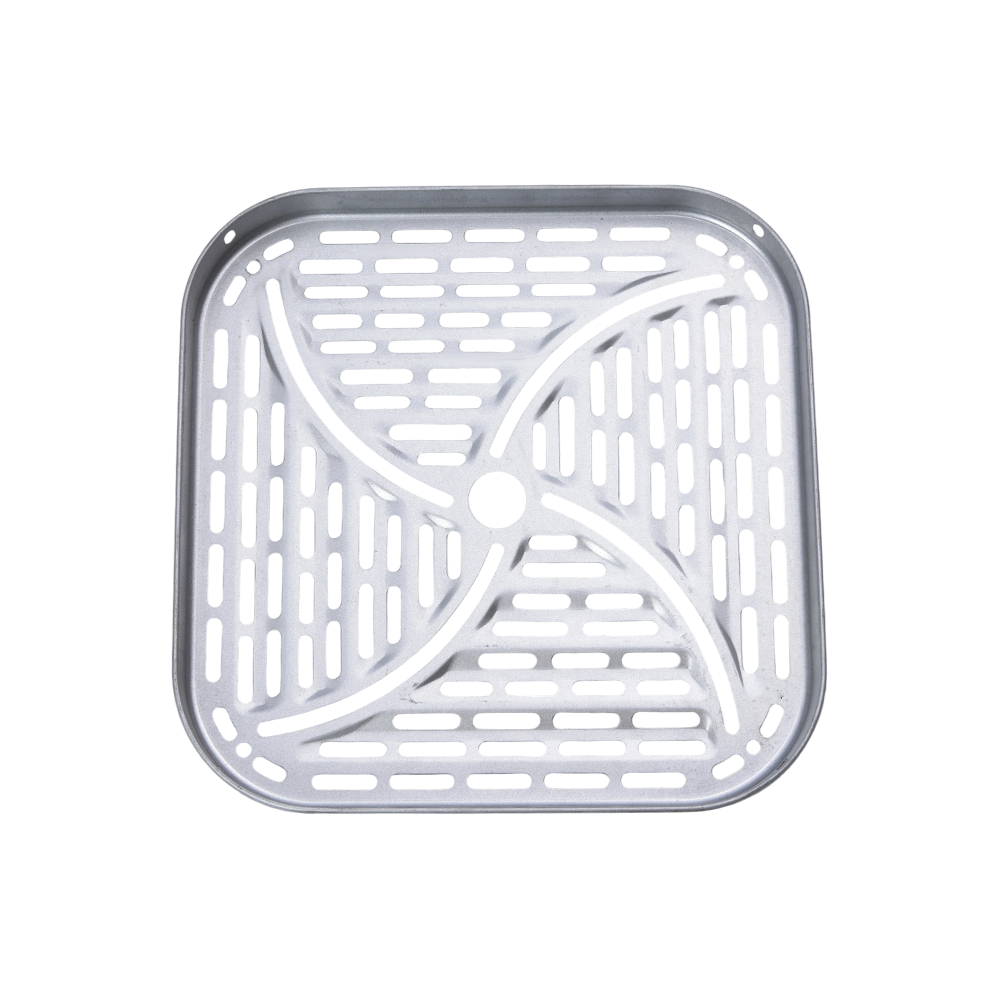
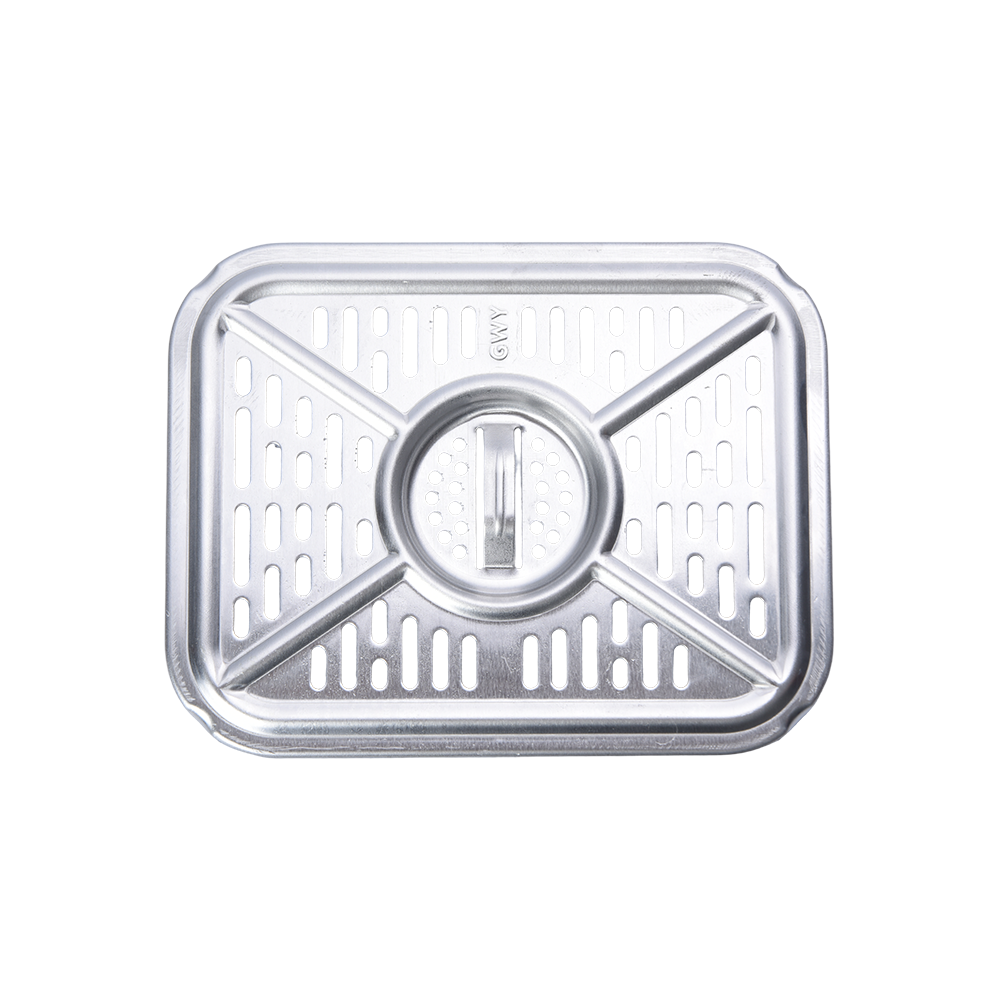
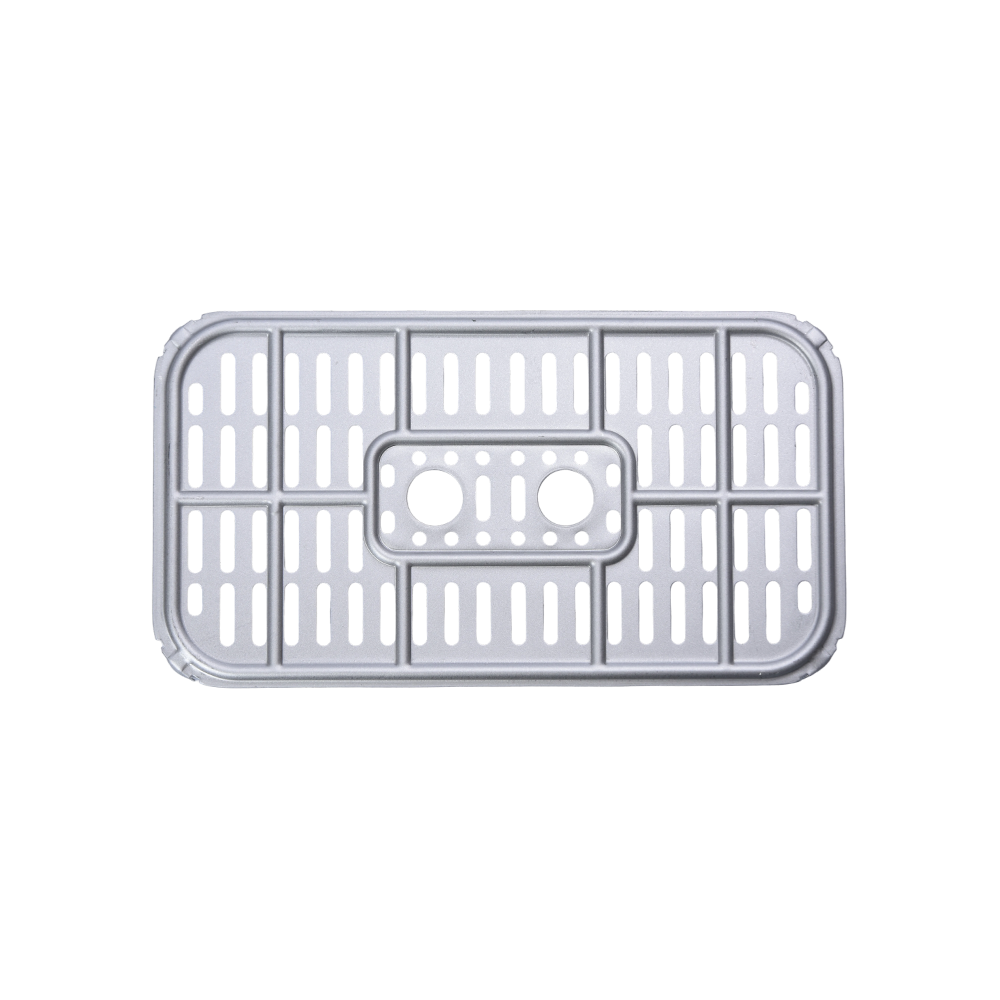
  • Bandeja para hornear freidora de aire

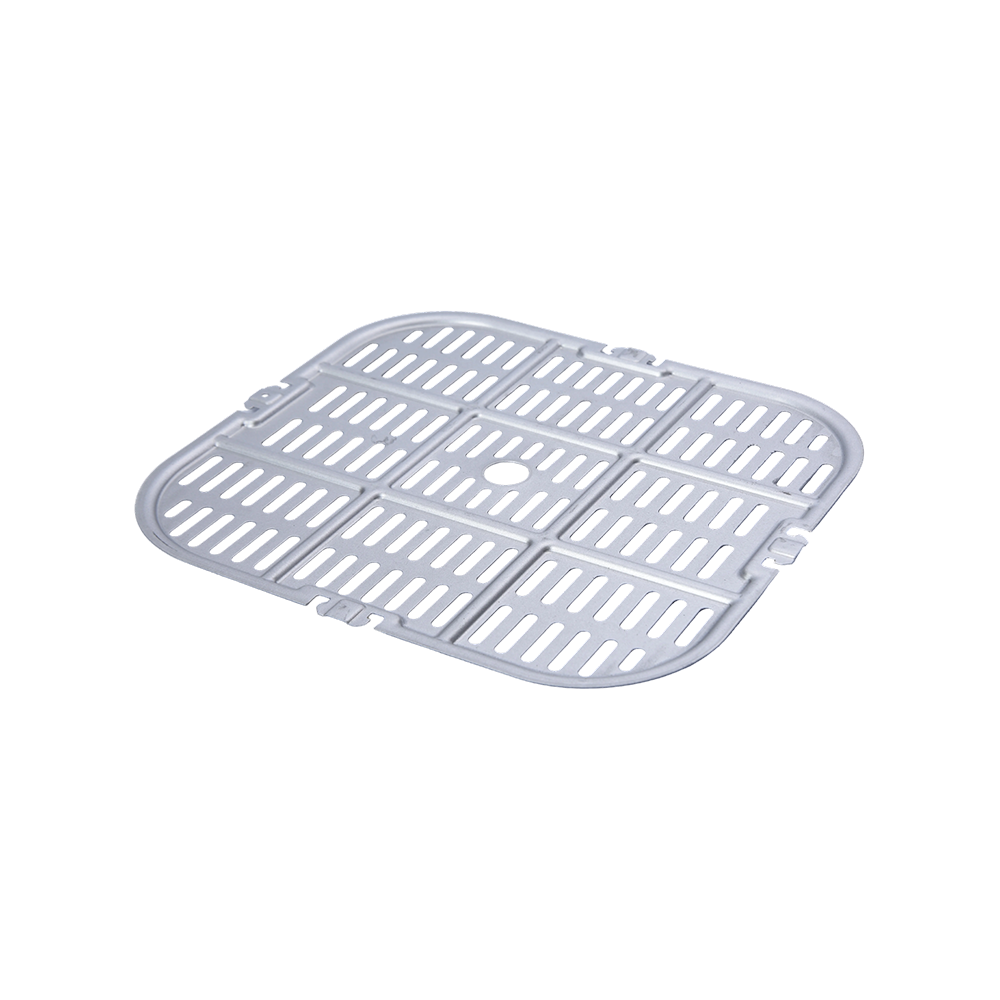
    La bandeja para hornear freidora de aire es un accesorio de alta calidad diseñado para mejorar la versatilidad de su freidora de aire, permitiéndole hornear, asar y cocinar fácilmente una variedad de alimentos. Esta bandeja cuenta con una excelente conductividad térmica, lo que garantiza un calentamiento uniforme para obtener resultados crujientes y deliciosos. Es resistente al óxido, a las manchas y no atrapa fácilmente los residuos de alimentos, lo que hace que sea fácil de limpiar y mantener incluso con un uso repetido. Esta bandeja generalmente presenta un diseño de superficie perforada o de malla para una circulación de aire óptima, lo que garantiza que los alimentos se calienten de manera uniforme por todos lados para obtener un color marrón dorado crujiente. Es perfecto para hornear pasteles, galletas, pizzas e incluso asar verduras y carnes, ofreciendo más versatilidad que la simple fritura. Su diseño robusto y duradero le permite soportar altas temperaturas, lo que lo hace adecuado para diversos escenarios de cocción y seguro y confiable.
    Ver más
  • Contenedor de cocina perforado

    El contenedor de cocina perforado es una solución de almacenamiento práctica y duradera diseñada para satisfacer una variedad de necesidades de cocina. Su diseño perforado garantiza un flujo de aire óptimo, lo que lo hace ideal para almacenar productos frescos, hierbas o ingredientes que requieren ventilación para mantenerse secos y frescos. El diseño perforado ayuda a escapar la humedad, reduciendo el riesgo de moho o deterioro y manteniendo los artículos almacenados en buenas condiciones durante más tiempo. Por lo tanto, esta caja de almacenamiento perforada es especialmente adecuada para frutas, verduras, patatas y cebollas—alimentos que requieren una ventilación adecuada para evitar la acumulación de humedad. La superficie lisa resiste la grasa y los residuos de alimentos, lo que facilita su limpieza y mantenimiento. Su apariencia elegante y moderna agrega un toque de sofisticación a su cocina, mientras que su construcción robusta garantiza durabilidad. Ligero pero lo suficientemente robusto como para almacenar una variedad de alimentos o herramientas de cocina.
    Ver más
  • Base de utensilios de cocina

    La base para utensilios de cocina es una solución de almacenamiento elegante y duradera diseñada para mantener los utensilios de cocina organizados y al alcance de la mano. Esta base ofrece resistencia superior, resistencia a la oxidación y durabilidad duradera, incluso con el uso diario en un entorno de cocina concurrido. Las bases de utensilios de cocina suelen estar diseñadas para almacenar una variedad de herramientas de cocina, como espátulas, cucharas, cucharones, pinzas y batidores, combinando practicidad y estética. Vienen en varias formas, como diseños cilíndricos, cuadrados o incluso escalonados, para optimizar el espacio y acomodar una amplia gama de utensilios de cocina. Su construcción robusta garantiza estabilidad en las encimeras, mientras que el diseño abierto permite un fácil acceso a las herramientas mientras se cocina. Los materiales garantizan durabilidad, resistencia a las manchas, resistencia al rayado y resistencia a altas temperaturas.
    Ver más
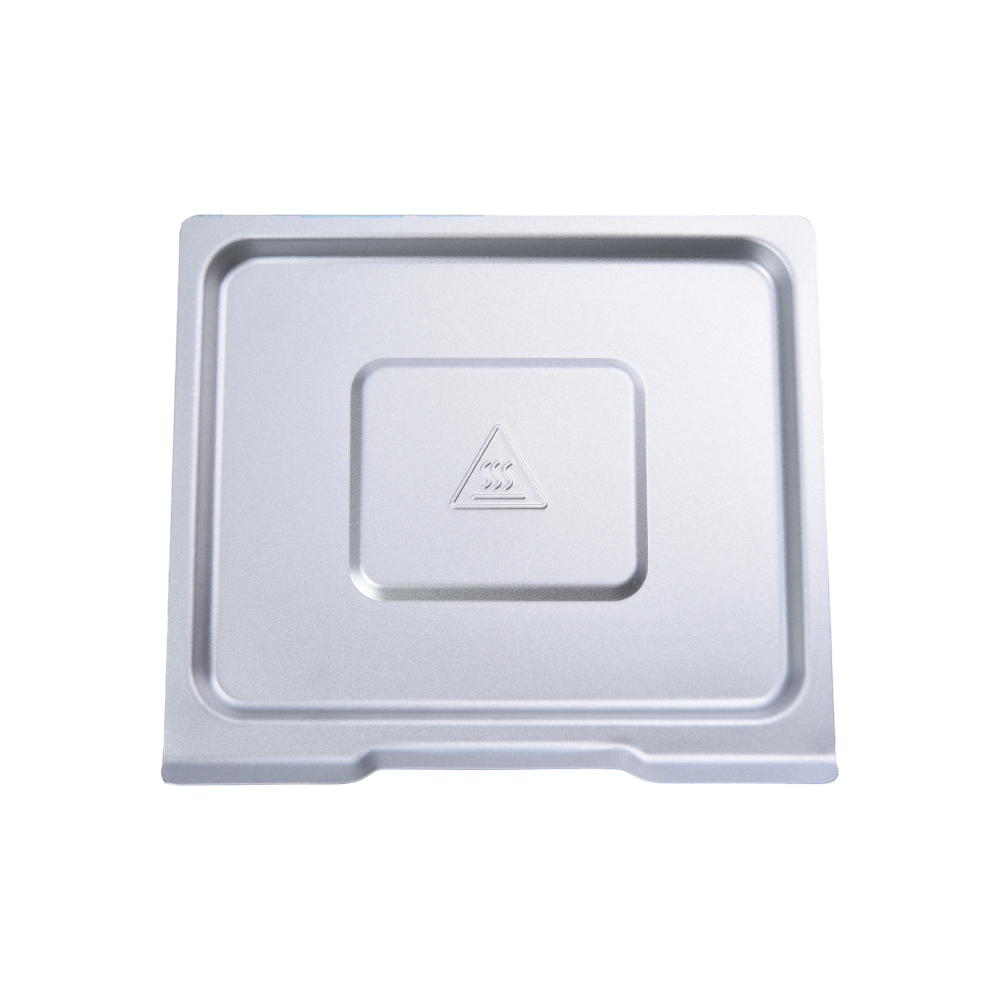
  • Bandeja de horno reemplazable para freidoras de aire

    Esta bandeja para hornear reemplazable para freidoras de aire es un accesorio duradero y práctico diseñado para mejorar el rendimiento de cocción de su freidora de aire. Esta bandeja es resistente al calor y a la corrosión, lo que garantiza su longevidad incluso con un uso frecuente. Su construcción robusta garantiza que pueda soportar altas temperaturas, proporcionando una distribución uniforme y estable del calor para mejores resultados de cocción. Esta bandeja para hornear reemplazable es perfecta para hornear, asar y freír alimentos en su freidora de aire, lo que le permite cocinar una variedad de platos, incluidos pasteles, galletas, pizzas, verduras y carnes. El diseño perforado o de malla de la bandeja garantiza un flujo de aire óptimo, permitiendo que los alimentos se calienten de manera uniforme y logren una textura crujiente sin exceso de aceite. Esta bandeja es fácil de limpiar y resiste la grasa, las manchas y los residuos de alimentos, lo que garantiza un ambiente de cocción higiénico.
    Ver más
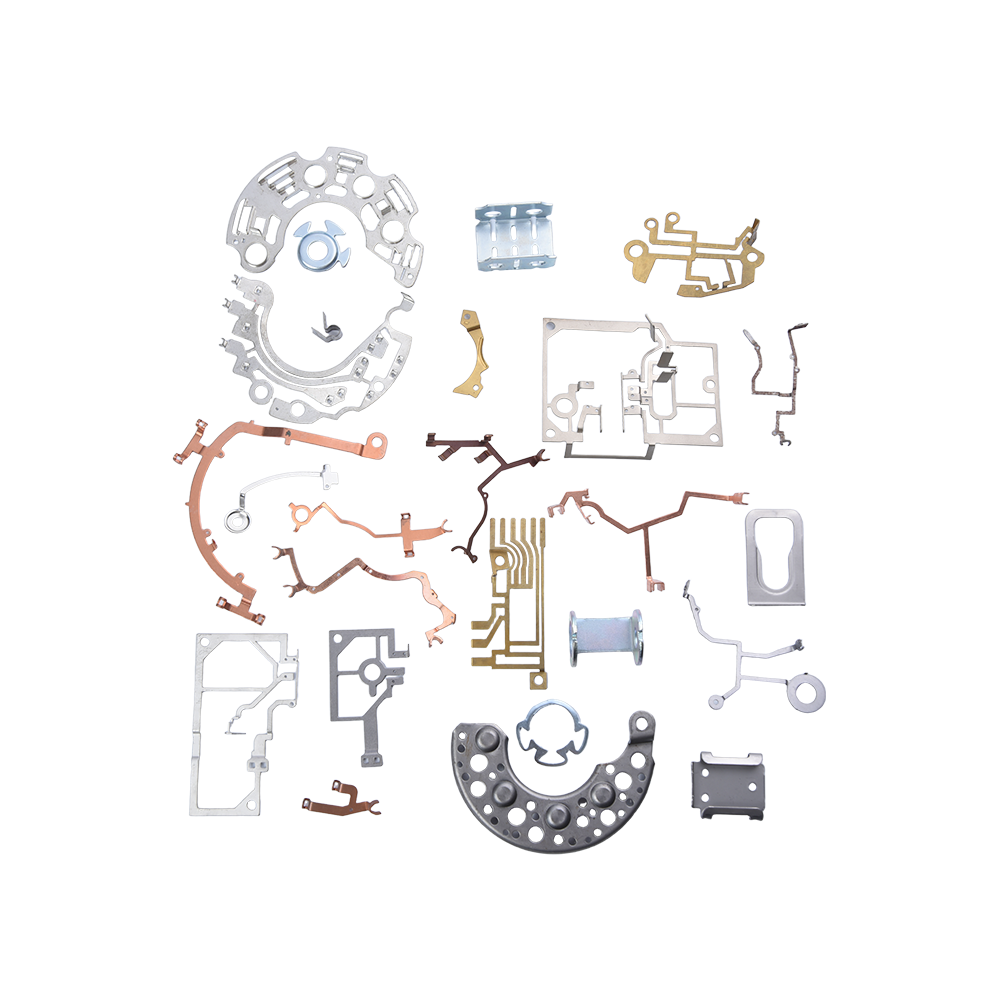
  • Piezas de chapa metálica estampada para automoción

    Nuestras piezas de chapa metálica estampada para automoción se fabrican utilizando tecnología de estampado de precisión, lo que garantiza alta durabilidad, resistencia a la corrosión y resistencia mecánica. Son ideales para entornos hostiles como automóviles, electricidad, electrodomésticos y maquinaria pesada. Estas piezas ofrecen una resistencia superior al óxido y la corrosión, lo que las hace ideales para aplicaciones expuestas a condiciones adversas como humedad y temperaturas extremas. El proceso de estampado garantiza dimensiones precisas y una forma consistente, lo que permite que cada pieza cumpla con especificaciones precisas. Esta precisión da como resultado componentes muy duraderos que requieren un mantenimiento mínimo y son rentables a largo plazo. Nuestras piezas de chapa metálica estampada para automoción son versátiles y se pueden personalizar según requisitos específicos de tamaño, forma y acabado de superficie. Ofrecemos una variedad de acabados superficiales, como pulido, pulverización, galvanoplastia y anodizado, brindando atractivo estético y protección adicional contra el desgaste.
    Ver más

¿Por qué elegirnos?

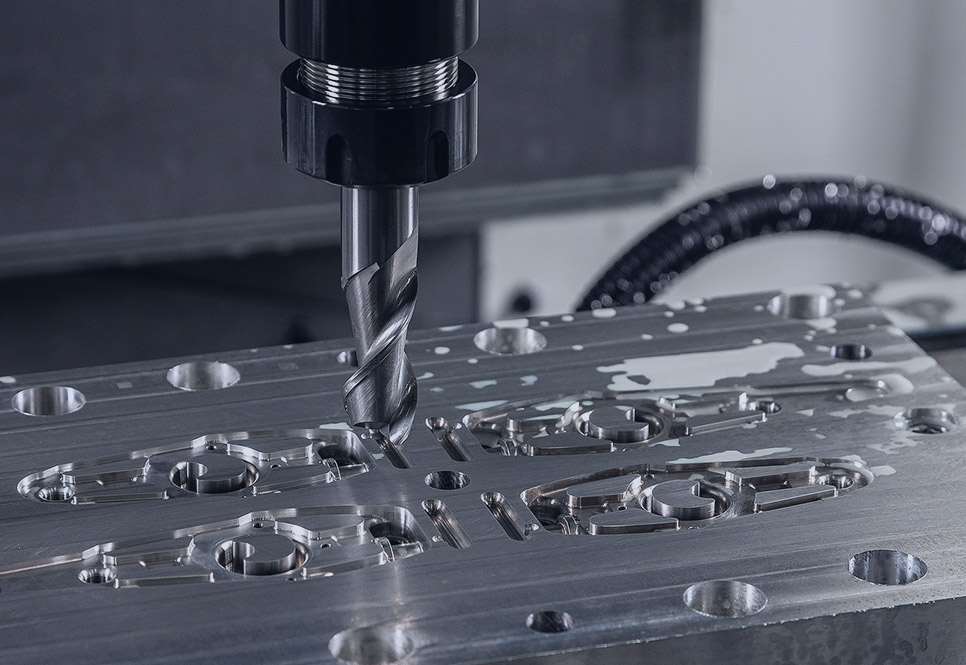
Hongli ya construyó un equipo multidisciplinario con años de experiencia y conocimientos, y también con la capacidad diseñar, investigar y desarrollar sincrónicamente con clientes OEM.

  • Equipo avanzado

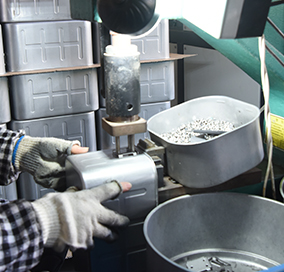
    Los equipos avanzados garantizan precisión, estabilidad y calidad constante.

  • Equipo multidisciplinario

    Un equipo multidisciplinario garantiza la colaboración profesional y resultados confiables.

  • Garantía de calidad

    Un estricto control de calidad garantiza una calidad confiable y consistente.

  • Alta tecnología y experiencia

    La alta tecnología y experiencia garantizan precisión, confiabilidad y calidad.

Proceso de personalización

Desde la consulta hasta la entrega, proporcionamos un proceso eficiente, transparente y confiable para garantizar una colaboración fluida en cada etapa.
  • Inquiry

    Aclaramos las especificaciones del producto, la cantidad, el mercado objetivo y los requisitos de certificación para responder de manera eficiente.
  • Aprobación de muestra

    Las muestras se desarrollan para que los clientes las prueben y aprueben el rendimiento, la apariencia y la calidad.
  • Orden de producción

    La producción en masa comienza estrictamente de acuerdo con muestras aprobadas y especificaciones técnicas.
  • Control de calidad

    La inspección de calidad integral garantiza el cumplimiento de los requisitos del cliente y los estándares internacionales.
  • Entrega global

    Los productos se empaquetan profesionalmente y se entregan en todo el mundo con soporte posventa confiable.
Contáctanos ahora

Echa un vistazo a nuestro
noticias y eventos actuales

  • 2026.02.07

    La integración de diversos modelos de negocio en el sector manufacturero del delta del río Yangtze ha revitalizado sus industrias segmentadas

    Recientemente, la industria manufacturera en la región del delta del río Yangtze ha mostrado una tendencia de desarrollo diversificada y colaborativa. Basándose en una base industrial sólida y un sistema de cadena de suministro bien desarrollado, varias empresas manufactureras con más de dos décadas de experiencia en la industria han logrado un crecimiento constante a través de un diseño de múltiples categorías y operaciones refinadas, convirtiéndose en un apoyo importante para el desarrollo de alta calidad de la economía regional. En clústeres industriales como Yuyao y Zhejiang, la construcción de fábricas modernas y talleres de producción especializados ha proporcionado garantías de hardware para la innovación del modelo de negocio. Las empresas generalmente han creado matrices de productos que cubren múltiples campos, como instrumentos y equipos, electrodomésticos, autopartes y productos de hardware. Algunos productos representativos de equipos de calefacción eléctrica han pasado certificaciones de sistemas de calidad internacionales, formando procesos de producción estandarizados y una capacidad de producción estable para satisfacer las demandas diversificadas de los mercados nacionales e internacionales. Este modelo de desarrollo de "colaboración de múltiples categorías + cultivo en profundidad de nichos de mercado" no sólo reduce los riesgos operativos de un único modelo de negocio sino que también mejora la competitividad integral a través de la reutilización de tecnología y la integración de la cadena de suministro. Las observaciones de la industria muestran que las empresas manufactureras están acelerando la recopilación de talento técnico y de gestión, formando equipos profesionales de investigación y desarrollo y diseño e integrando conceptos de gestión pragmáticos en toda la cadena de desarrollo de productos, control de producción y servicio posventa. Mientras tanto, aprovechando los convenientes efectos del transporte y del clúster industrial de la región, las empresas están expandiendo activamente sus negocios mayoristas y minoristas y su comercio de importación y exportación, llevando sus productos a un mercado más amplio. En la ola de desarrollo inteligente y de alto nivel, estas entidades manufactureras, que poseen tanto experiencia acumulada como vitalidad innovadora, están solidificando continuamente su posición industrial e inyectando un impulso duradero a la transformación y el desarrollo de la industria manufacturera a través de diseños diversificados y garantía de calidad.
  • 2026.02.07

    La transformación inteligente de la industria manufacturera se está acelerando y las mejoras de calidad están impulsando el avance de la industria

    En una etapa crucial de modernización industrial, la industria manufacturera de mi país está impulsando su transformación hacia un desarrollo de alta calidad mediante una transformación inteligente y la mejora de la calidad. Varias empresas manufactureras profundamente arraigadas en nichos de mercado se han convertido en la columna vertebral de esta ola de transformación, aprovechando su acumulación tecnológica, optimización de la gestión y liderazgo estándar. Desde el punto de vista de la producción, la adopción generalizada de fábricas modernas y talleres especializados ha sentado las bases para una modernización inteligente. Las empresas están mejorando la eficiencia en toda la cadena, desde la investigación y el desarrollo y el diseño hasta la fabricación, introduciendo equipos de producción avanzados y optimizando los procesos. Algunas empresas han construido sistemas de producción estandarizados que cubren múltiples categorías de productos, estableciendo capacidades de suministro estables en áreas como instrumentos y equipos, electrodomésticos y autopartes. Al mismo tiempo, la aplicación generalizada de la certificación del sistema de calidad internacional se ha convertido en un apoyo vital para que las empresas controlen la calidad de los productos y amplíen su alcance en el mercado, garantizando la competitividad de los productos en los mercados nacionales e internacionales mediante estrictos procesos de control de calidad. El doble empoderamiento del talento y de los nuevos conceptos está inyectando un impulso duradero a la transformación de la industria manufacturera. Las empresas generalmente enfatizan la creación de equipos centrales, reuniendo élites gerenciales y talentos técnicos para formar equipos profesionales de investigación y desarrollo y diseño, integrando filosofías comerciales pragmáticas en todo el proceso de innovación de productos y optimización de servicios. En términos de expansión del mercado, aprovechando las ventajas de los clústeres industriales regionales y el transporte conveniente, la empresa desarrolla activamente negocios mayoristas y minoristas y comercio interregional. Al mismo tiempo, en consonancia con las tendencias de desarrollo inteligente y de alto nivel, aumenta continuamente la inversión en investigación y desarrollo tecnológico, impulsando la iteración de productos y la modernización industrial. Este modelo de desarrollo colaborativo de "tecnología + calidad + talento" está ayudando a las empresas manufactureras a afianzarse en una feroz competencia en el mercado y proporcionando una sólida garantía para el avance continuo de la industria.
  • 2026.02.07

    Dos décadas de cultivo profundo en la manufactura: mejorar la calidad a través de la inteligencia y lograr objetivos a largo plazo a través de la calidad, potenciando el desarrollo industrial de alta calidad

    Recientemente, una experimentada empresa manufacturera con sede en el clúster industrial del delta del río Yangtze, aprovechando más de dos décadas de experiencia en la industria, ha logrado avances continuos en la transformación inteligente y la mejora de la calidad. A través de una planificación multidimensional y operaciones refinadas, ha logrado un desarrollo constante, convirtiéndose en un claro ejemplo de transformación de alta calidad en la industria manufacturera regional. Como empresa de referencia profundamente arraigada en la industria, la empresa tiene su sede en un parque industrial con una sólida base industrial. Basándose en una moderna fábrica de 5.000 metros cuadrados y seis talleres de producción especializados, ha construido una matriz de productos diversificada que abarca múltiples campos, como instrumentos y equipos, electrodomésticos, autopartes y productos de hardware. En respuesta a la ola de desarrollo inteligente en la fabricación, la empresa continúa aumentando la inversión en actualizaciones de producción, introduciendo equipos de producción avanzados y sistemas de gestión digital, optimizando todo el proceso desde la investigación y el desarrollo y el diseño hasta la entrega del producto terminado, logrando una doble mejora en la eficiencia de la producción y la precisión del producto. Entre ellos, sus principales productos electrotérmicos, garantizados por un sistema de producción estandarizado, mantienen una capacidad de producción mensual estable de más de 50.000 unidades, obteniendo un amplio reconocimiento en el mercado por su rendimiento confiable. La calidad es la base de la empresa. La empresa integra consistentemente el control de calidad a lo largo de toda la cadena productiva, habiendo obtenido múltiples certificaciones de sistemas de calidad internacionales como ISO9001-2000 y CE. Ha establecido un riguroso proceso de pruebas desde la inspección de la materia prima hasta la entrega del producto terminado, logrando un modelo de garantía de calidad de "un artículo, una inspección, trazabilidad total". Basándose en un equipo central compuesto por élites de gestión de la industria e ingenieros senior, la empresa integra profundamente su filosofía empresarial de "integridad y pragmatismo" en el desarrollo de productos y la optimización de servicios. No sólo proporciona soluciones personalizadas para los clientes, sino que también construye un sólido sistema de servicio posventa, ganándose la confianza de los clientes nacionales e internacionales a través de un enfoque de doble motor de "tecnología + servicio" En términos de diseño del mercado, la empresa aprovecha al máximo las ventajas del transporte regional conveniente y los clústeres industriales, formando un patrón de mercado dual de "venta mayorista y minorista nacional + importación y exportación internacional", con productos vendidos a muchas regiones del mundo. Frente a la tendencia de desarrollo de la fabricación inteligente y de alta gama, la empresa seguirá centrándose en la investigación y el desarrollo tecnológico y la modernización industrial, profundizará el diseño sinérgico de productos diversificados, ampliará activamente la cooperación estratégica en el país y en el extranjero y, basándose en dos décadas de experiencia en la industria, escribirá un nuevo capítulo en el desarrollo de alta calidad de las empresas manufactureras a través de la innovación continua.
  • 2026.09.04

    Embutición profunda versus estampado: diferencias clave, costos y cómo elegir el proceso correcto

    Una placa de montaje plana con tres orificios perforados y un recipiente rectangular con tapa ajustada pueden salir de las prensas en el mismo taller, pero las matrices detrás de ellas están diseñadas de maneras completamente diferentes. La placa se corta y se perfora con uno o dos golpes; el contenedor debe ser agarrado, sostenido y arrastrado hacia una cavidad para que la hoja plana se convierta en una caja con paredes. Ese contraste es el corazón práctico de la decisión entre embutición profunda y estampación, y determina los presupuestos de herramientas, los precios de las piezas y el rendimiento de la pieza terminada en servicio. La respuesta corta es ésta: la embutición profunda es el proceso correcto cuando una pieza debe ser una carcasa hueca sin costuras cuya profundidad es significativa en relación con su ancho, mientras que la estampación convencional es la ruta más rápida y económica para piezas planas, poco profundas o de perímetro complejo. La embutición profunda es formalmente una rama del estampado, ya que ambos forman láminas de metal entre un punzón y una matriz, pero los dos divergen en el diseño de la matriz, el comportamiento de costos y la geometría que cada uno puede alcanzar. Dónde encaja la embutición profunda dentro de la familia de estampado Estampado es el término general para las operaciones de prensa que cortan y forman láminas de metal: corte, perforación, doblado, acuñado y conformado superficial. Una pieza estampada puede ser tan simple como una arandela o tan complicada como un soporte de múltiples funciones producido en un troquel progresivo, donde cada estación agrega agujeros, formas o dobleces en una secuencia de trazos continuos. La planitud, la calidad de los bordes y la repetibilidad son las cualidades que los compradores suelen juzgar primero. La embutición profunda cambia la física de la operación. En lugar de principalmente cortar o doblar, la prensa empuja la pieza en bruto hacia una cavidad del troquel mientras un soporte en bruto presiona la brida para controlar el flujo de metal. El proceso generalmente se denomina embutición profunda cuando la profundidad de la pieza excede su diámetro o su ancho más corto para carcasas rectangulares. Se alcanza una mayor profundidad volviendo a dibujar la pieza a través de una serie de matrices, cada pasada estirando aún más las paredes; Para muchos aceros y aleaciones de aluminio, una relación de estirado en la primera pasada de aproximadamente 2:1 es un techo práctico antes de que sean necesarias etapas de nuevo estirado. Para ver paso a paso cómo borrar, dibujar, volver a dibujar y recortar, este tutorial del proceso de embutición profunda muestra cómo cada estación se basa en la anterior. Las diferencias que impulsan el costo y el rendimiento La mayoría de los debates sobre abastecimiento entre los dos procesos se reducen a un pequeño conjunto de factores. La siguiente tabla resume dónde cada proceso tiene la ventaja. Comparación del estampado convencional y la embutición profunda entre los factores que más a menudo deciden la elección de abastecimiento. factores Estampación convencional embutición profunda Geometría de la pieza Formas planas, poco profundas o curvadas con perfiles exteriores complejos Formas huecas cerradas: contenedores, latas, recintos, conchas. Capacidad de profundidad Limitado a formas y curvas poco profundas. La profundidad puede exceder el diámetro de la pieza en bruto al volver a dibujarla. Inversión en herramientas Bajar para piezas simples; matrices simples o progresivas Mayor, debido a los troqueles, los soportes en blanco y las estaciones de reestirado. Precio por pieza en volumen Muy bajo para piezas planas gracias a la rápida velocidad de carrera Competitivo en volumen, pero con más golpes de prensa por pieza. Resultado estructural Las formas 3D generalmente necesitan doblarse o soldarse más Paredes sin juntas de una sola pieza, endurecidas durante el conformado Vigilancias comunes Springback, rebabas, calidad del borde Arrugas, desgarros, orejas en el borde. Dos filas merecen especial atención. El costo de las herramientas decide si un proyecto es viable en volúmenes bajos y el resultado estructural decide si la pieza sobrevive a su entorno de trabajo. Una caja construida a partir de planos estampados y soldaduras puede coincidir con un dibujo en papel, pero una carcasa dibujada se encuentra con él sin costuras, lo cual es importante para cualquier cosa que contenga líquido, atrape calor o requiera vibraciones constantes. Herramientas, presupuesto y volumen: dónde cada proceso da sus frutos Economía de embutición profunda Las herramientas de embutición cuestan más desde el principio porque el troquel debe mantener una separación precisa entre el punzón y el troquel, el portapiezas debe ajustarse al comportamiento del flujo del material y las piezas más profundas agregan estaciones de reestirado. Esa inversión se amortiza cuando la geometría realmente necesita ser estirada y los volúmenes son estables: un contenedor estirado se salta la soldadura de costura, las comprobaciones de fugas y gran parte del enderezamiento que requieren las alternativas soldadas. Una vez que se amortiza el troquel, el costo unitario cae rápidamente y se mantiene bajo en tiradas de producción largas. Economía del estampado El estampado convencional mantiene bajos los costes de entrada, especialmente en trabajos planos. Un componente con unos pocos agujeros y dobleces simples sólo necesita herramientas de corte y perforación, y un troquel progresivo se puede doblar en formas acuñadas o menores sin una configuración separada. Las tasas de accidentes cerebrovasculares son altas, por lo que los precios por pieza caen rápidamente a medida que aumenta el volumen anual. Piezas estampadas de acero con tres pequeños agujeros. Estos estampados de acero cuadrados cuentan con tres pequeños orificios con tolerancias estrictas de alrededor de ±0,1 mm, lo que ofrece un ejemplo de bajo costo de estampado en blanco y perforado para sujetar y montar en volumen. Ver producto → De esto se desprende una regla práctica: si una pieza se puede fabricar cortando y doblando una lámina plana sin esquinas cerradas, el estampado suele ganar en coste total. Si necesita esquinas cerradas, paredes uniformes y profundidad, el embutido evita las uniones por completo y, a menudo, socava un equivalente soldado. Resistencia, costuras y calidad de la superficie Las piezas dibujadas ganan fuerza gracias al proceso mismo. A medida que el metal fluye hacia la cavidad, se estira y comprime, lo que endurece las paredes más allá de las propiedades de la lámina original. Debido a que la carcasa está formada en una sola pieza, no hay costura de soldadura que pueda agrietarse, filtrarse o corroerse. Esta es la razón principal por la que los componentes embutidos suelen ser más duraderos en servicio que la misma forma ensamblada a partir de láminas fabricadas y soldadas. Recipiente rectangular embutido con tapa Un recipiente embutido de una sola pieza sin costuras con una tapa hermética que muestra cómo el embutición profunda evita las costuras de soldadura y al mismo tiempo proporciona resistencia a fugas, durabilidad y fácil limpieza para aplicaciones exigentes. Ver producto → Las piezas estampadas toman un camino diferente hacia la rigidez. El calibre, la calidad del material y las curvaturas hacen el trabajo estructural, y la recuperación elástica debe compensarse en el troquel para que los ángulos terminados queden dentro de la tolerancia. Para soportes, cubiertas y hardware del chasis, ese enfoque ofrece una repetibilidad estricta a bajo costo. La embutición profunda tiene sus propios modos de falla: arrugas cuando la presión del portapiezas es demasiado baja, desgarro cuando la relación de trefilado es demasiado agresiva para el material y desgarro causado por la dirección de rodadura de la hoja. La lubricación, los radios de esquina generosos y, en algunas aleaciones, el recocido intermedio mantienen estos riesgos bajo control. Controlarlos es lo que garantiza el sustento de un taller de prensado experimentado. Hacer coincidir el proceso con la solicitud Los electrodomésticos de cocina muestran ambos procesos dentro de un solo producto. El recipiente interior de una freidora es una clásica carcasa embutida: esquinas cerradas, paredes lisas en contacto con los alimentos, profundidad mayor que su ancho. La bandeja o placa base debajo está estampada, con perforaciones, bordes formados y un perfil plano conservado para una fácil limpieza y un ajuste preciso. El sector del automóvil sigue la misma división. Soportes, refuerzos y piezas de chapa tipo panel se estampan en gran volumen con utillaje progresivo o transfer, mientras que las carcasas y alojamientos con profundidad real pasan al plano. Ambas rutas dependen de un material entrante constante y un mantenimiento disciplinado del troquel. Piezas de chapa estampada para automoción Piezas de chapa de automóvil estampadas con precisión con resistencia a la corrosión y acabados personalizables, que ilustran cómo el estampado ofrece soportes, cubiertas y herrajes repetibles y rentables en grandes volúmenes. Ver producto → La misma lógica se extiende a los gabinetes de electrónica, las bases de pequeños electrodomésticos y el hardware, donde las características estampadas en miniatura o ultradelgadas se ubican junto a fundas y copas dibujadas. Cuando un proveedor ejecuta ambos procesos bajo un mismo techo, las familias de piezas se pueden dividir de manera sensata en lugar de verse obligadas a pasar por cualquier proceso que tenga ese proveedor. Una lista de verificación práctica antes de comprometerse Antes de bloquear un proceso, ejecute la parte a través de estas preguntas: Mide la profundidad. Si se acerca o excede el diámetro o el ancho más corto de la pieza, planifique las etapas de dibujo y probablemente de nuevo dibujo. Revisa las esquinas. Las esquinas cerradas y redondeadas apuntan al dibujo; Los perfiles abiertos y las características planas apuntan al estampado. Cuente las operaciones secundarias. Soldar, sellar y enderezar añaden costos que una carcasa estirada de una sola pieza puede eliminar. Dimensiona el volumen. El estampado se amortiza más rápido en trabajos planos de gran volumen; El dibujo necesita volúmenes constantes para justificar herramientas más pesadas. Revisa el material. Los aceros de calidad para trefilado, el acero inoxidable de las series 300 y 400, el aluminio, el cobre y el latón se estiran bien, cada uno con un comportamiento diferente de arrugas y desgarros. Solicite ambas cotizaciones. Un taller que ejecute ambos procesos puede mostrar dónde se encuentra el punto de equilibrio para su dibujo específico. Ninguno de los procesos es universalmente mejor; cada uno es mejor en un trabajo diferente. El estampado ofrece piezas planas y poco profundas al precio más bajo por pieza, mientras que la embutición profunda ofrece carcasas sin costuras y endurecidas que ningún conjunto soldado puede igualar. Cuando un solo fabricante ejecuta Líneas de componentes estampadas, dobladas y dibujadas profundamente. Uno al lado del otro, los compradores obtienen comparaciones honestas en lugar de una respuesta predeterminada: los dibujos se pueden cotizar en ambos sentidos, la amortización de herramientas se puede modelar y cada pieza de un ensamblaje se puede dirigir al proceso que se ajuste a su volumen, geometría y presupuesto. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
  • 2026.09.10

    Guía de piezas embutidas profundas: procesos, materiales, aplicaciones y consejos de diseño

    Cuando se necesita un componente metálico cuya profundidad excede claramente su ancho, como una carcasa de batería de una sola pieza, un contenedor interior de freidora o una carcasa de sensor sellada, la lista de procesos de fabricación viables se reduce rápidamente. La fabricación a partir de varias piezas añade soldaduras, costes y puntos de fuga. El mecanizado a partir de material sólido consume exceso de material y alarga el tiempo del ciclo. Por eso existen las piezas embutidas: una pieza plana de chapa metálica se introduce en una matriz para formar un componente sin costuras y dimensionalmente estable a altas tasas de producción. Si es la primera vez que obtiene este tipo de pieza o revisa un diseño existente, vale la pena observar de cerca el proceso. ¿Qué son las piezas embutidas profundas? Una pieza embutida profunda es un componente metálico hueco que se forma forzando una pieza en bruto de chapa plana en una matriz de cavidad utilizando un punzón. La característica definitoria es que la profundidad de la forma formada es significativa en relación con su ancho o diámetro. Dependiendo de la aplicación, las piezas varían desde pequeñas carcasas redondas de menos de 10 mm de largo hasta grandes lavabos rectangulares de varios cientos de milímetros de ancho. El embutido profundo difiere del doblado o estampado superficial. Una pieza embutida profundamente tiene una pared continua e ininterrumpida sin costuras a lo largo del costado, lo que mejora la resistencia a las fugas, la resistencia estructural y la apariencia de la superficie. Debido a que el material se estira y comprime de forma controlada, la estructura del grano sigue el contorno de la pieza, por lo que el componente terminado suele ser más resistente que un equivalente mecanizado o soldado hecho con el mismo espesor de lámina. Cómo funciona el proceso de embutición profunda La embutición profunda es una operación de varios pasos, aunque el concepto básico es simple. El proceso suele seguir esta secuencia: Supresión: Se corta una pieza en bruto a partir de bobinas o láminas hasta obtener el diámetro o contorno inicial requerido. Primer sorteo: un punzón empuja la pieza en bruto hacia la cavidad de una matriz, formando una copa o concha poco profunda. Redibujar: Si no se puede alcanzar la profundidad requerida de una sola vez, la pieza pasa a través de matrices adicionales con diámetros progresivamente más pequeños. Recorte y reborde: el borde superior desigual se recorta hasta obtener el perfil final y se forman pestañas o labios según sea necesario. Operaciones secundarias: En estaciones posteriores se agregan orificios, recortes, roscas, acabado de superficies y características de ensamblaje. Cada etapa requiere una alineación precisa de las herramientas y un control de la lubricación. La compensación es sencilla: la inversión en herramientas es mayor que para el simple estampado, pero el costo por pieza cae drásticamente una vez que aumenta el volumen de producción. Para obtener una visión más detallada de cómo se relaciona la tecnología con otros métodos de conformado, consulte nuestro tutorial de Piezas embutidas profundas y el proceso de embutición profunda. . Materialeses comúnmente utilizados para piezas embutidas profundas La mayoría de los metales conformables se pueden embutir profundamente, pero la elección del material afecta tanto la ventana del proceso como el rendimiento final de la pieza. La siguiente tabla resume las opciones más comunes. Materiales comunes para piezas embutidas profundas y sus aplicaciones típicas. Material Características clave Aplicaciones típicas Acero inoxidable Resistencia a la corrosión, superficie higiénica, endurecimiento por trabajo. Contenedores de cocina, carcasas médicas, bandejas para electrodomésticos. Aluminio Ligero, buena conformabilidad, acabado de óxido natural. Carcasas de intercambiadores de calor, componentes de electrodomésticos Acero bajo en carbono Bajo costo, excelente dibujabilidad, fácil de chapar o pintar. Armazones estructurales, soportes para automóviles, piezas de chasis. Cobre y latón Conductividad eléctrica y térmica, aspecto decorativo. Terminales eléctricos, accesorios, pequeños recintos. Titanio y molibdeno Alta resistencia y resistencia al calor, más difícil de formar. Componentes aeroespaciales y de alta temperatura. Al seleccionar un material, considere no sólo el entorno de uso final sino también la relación de estiramiento. Los grados más blandos con alto alargamiento, como el acero de calidad para embutición profunda, permiten embuticiones más profundas con menos recocidos intermedios. Dónde se utilizan piezas embutidas profundas en la producción Uno de los grupos de aplicaciones más claros son los electrodomésticos de cocina. Las freidoras, los hornos y las estufas dependen de bandejas, recipientes y placas base embutidos porque las piezas deben soportar el calor, el contacto con los alimentos y la limpieza repetida sin fugas ni deformaciones. La bandeja de una freidora, por ejemplo, está formada por una sola hoja de aluminio o acero inoxidable, por lo que no hay juntas donde se pueda acumular grasa. Bandeja para hornear freidora de aire embutida para un calentamiento uniforme Esta bandeja de una sola hoja de aluminio o acero inoxidable se adapta al contexto de los electrodomésticos de cocina, ofreciendo resistencia al óxido y a las manchas con una superficie perforada para una circulación constante del aire y una fácil limpieza. Ver producto → La automoción y el transporte son el otro mercado importante. Las piezas embutidas profundas aparecen como soportes de chapa metálica estampada, carcasas y cubiertas estructurales donde se necesita una pared sellada de una sola pieza en espacios reducidos. La categoría automotriz en muchos sitios de proveedores incluye de todo, desde pequeños clips hasta secciones importantes de la estructura de la carrocería. Los usuarios industriales también dependen de componentes embutidos para carcasas de baterías, carcasas de filtros, latas de relés y conectores eléctricos. En cada caso, los diseñadores eligen la embutición profunda en lugar de la fabricación porque la pared sin costuras mejora la retención de presión, el blindaje electromagnético o simplemente la apariencia del acabado. Consideraciones de diseño y opciones personalizadas Una pieza embutida profunda exitosa comienza con reglas geométricas que respetan los límites del flujo de metal. Se deben evitar las esquinas internas afiladas, porque el material se adelgaza rápidamente en un radio estrecho. La relación profundidad-diámetro, también llamada relación de estirado, es la principal comprobación de viabilidad: si el primer estirado exige demasiado del material, la pared se ondula o se rasga. Los fabricantes experimentados resuelven esto agregando estaciones de reestirado, pero cada estación adicional significa un costo adicional de herramientas. El lado positivo es que una vez probadas las herramientas, la repetibilidad es excelente. El espesor de la pared permanece constante en toda el área dibujada y las dimensiones críticas generalmente se mantienen dentro de /- 0,05 mm en las características formadas. Se pueden agregar recortes, manijas, tapas, bridas y pestañas de conexión en el mismo flujo de producción a través de operaciones secundarias. Recipiente rectangular embutido con tapa hermética La construcción embutida de una sola pieza garantiza un sello sin costuras y a prueba de fugas, ideal para procesamiento de alimentos, almacenamiento médico o laboratorios, con operaciones secundarias que agregan características personalizadas para compradores OEM. Ver producto → Para los compradores de OEM y ODM, la personalización suele comenzar con un dibujo o una muestra. El proveedor desarrolla herramientas, produce prototipos y pasa a la producción en serie. Elementos como una tapa, un asa o un recorte lateral se pueden combinar en una sola pieza, lo que reduce los pasos de montaje posteriores. Elegir un socio para piezas embutidas profundas La profundidad del proceso del proveedor importa más que la cantidad de fotografías de productos en su sitio web. Busque una fábrica con talleres de estampado dedicados, soporte interno de herramientas y una trayectoria en las industrias a las que presta servicios. Un fabricante mediano con una planta de 5.000 metros cuadrados, múltiples talleres de estampado y un volumen de producción anual de 40 millones de piezas, por ejemplo, puede manejar tanto piezas estándar como configuraciones personalizadas sin los plazos de entrega de un gran conglomerado. Pregunte dónde se fabrican las herramientas y quién es su propietario una vez finalizado el programa. Compruebe si el proveedor admite el desarrollo OEM/ODM y puede terminar la creación de prototipos rápidamente. Confirmar el sistema de calidad y el equipo utilizado para la inspección del material entrante. Finalmente, evalúe la logística práctica: la capacidad de producción, el tiempo de respuesta y la experiencia con la documentación de exportación afectan su costo total. en Optoelectrónica Yuyao Hongli , las piezas embutidas profundas se producen junto con componentes estampados y doblados para electrodomésticos de cocina, equipos automotrices y industriales, lo que brinda a los equipos de ingeniería y compras una fuente única de piezas metálicas relacionadas. Las piezas embutidas profundas ofrecen una combinación que pocos procesos pueden igualar: paredes sin costuras, altas tasas de producción y bajo costo unitario una vez que las herramientas están en su lugar. Para los compradores, el camino práctico es sencillo. Identifique la geometría y el volumen de la pieza, elija un material que se ajuste a la aplicación y trabaje con un proveedor que pueda diseñar la secuencia de dibujo lo antes posible. Una pieza optimizada para embutición profunda tendrá un mejor rendimiento, costará menos y alcanzará la producción más rápido que una que simplemente se convirtió a partir de un diseño soldado. .article-section table{display:table!important;}.article-section thead{display:table-header-group!important;}.article-section tbody{display:table-row-group!important;}.article-section tr{display:table-row!important;}.article-section th{display:table-cell!important;}.article-section td{display:table-cell!important;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;text-align:center;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
  • 2026.09.17

    ¿Cómo se estampa metal? Una guía clara paso a paso para el estampado de metales industriales

    El estampado de metal es el proceso de colocar láminas de metal planas, ya sea en blanco o en forma de bobina, en una prensa de estampado, donde una herramienta y una superficie de troquel dan al metal la forma deseada. Es un método de fabricación repetible y de alta velocidad que se utiliza para producir de todo, desde paneles de carrocerías de automóviles hasta componentes de freidoras, y comprender cómo funciona puede ayudar a los OEM, los profesionales de adquisiciones y los diseñadores de productos a tomar decisiones informadas sobre el abastecimiento de piezas. A continuación se muestra el desglose del proceso real, desde la selección del material hasta los controles de calidad finales. El principio básico: troquel de presión = forma La respuesta fundamental a "cómo se estampa metal" es sencilla: una prensa de estampado aplica fuerza a través de un troquel moldeado sobre una pieza de chapa, lo que hace que el metal se deforme plásticamente en la cavidad del troquel. El juego de matrices consta de dos mitades: un punzón y una cavidad de matriz. El punzón se mueve hacia abajo, empujando el metal hacia la cavidad y el resultado es una pieza que coincide con la geometría del troquel. Esta operación se puede realizar en un solo golpe o en una serie progresiva de estaciones para piezas complejas. Existen varias operaciones de estampado comunes, que incluyen el corte (cortar una forma plana), el doblado (formar ángulos), el acuñar (imprimir detalles finos) y el embutición profunda (formar formas profundas en forma de copa). La elección de la operación depende de la geometría de la pieza y de las propiedades del material. La mayoría de las piezas industriales requieren una combinación de estos pasos en una configuración de matriz progresiva. Paso 1: Selección y preparación de materiales El estampado comienza con el metal adecuado. Los materiales comúnmente utilizados incluyen acero con bajo contenido de carbono, acero inoxidable, aluminio, latón, cobre y diversas aleaciones. La materia prima viene en bobinas (para alimentación automatizada de gran volumen) o como piezas precortadas (para tiradas de menor volumen). El espesor del material, la resistencia a la tracción y las propiedades de alargamiento afectan directamente el diseño del troquel y el tonelaje de la prensa. Por ejemplo, la embutición profunda requiere un material con buena ductilidad, mientras que el acero de alta resistencia utilizado en piezas estructurales de automóviles exige una prensa más fuerte y una separación cuidadosa del troquel. Una vez elegido el material, normalmente se limpia y lubrica. La lubricación reduce la fricción entre el metal y el troquel, previene el desgaste y ayuda a prolongar la vida útil de la herramienta. Luego, la bobina o el material en bruto se introduce en la prensa, a menudo con alimentadores automáticos que garantizan un posicionamiento preciso para cada carrera. Paso 2: Diseño de matrices y preparación de herramientas Antes de estampar cualquier metal, se debe diseñar y fabricar el juego de matrices. Esta es la parte más crítica y costosa del proceso de estampado. Los ingenieros de diseño de troqueles analizan el dibujo de la pieza, consideran factores como radios de curvatura, ángulos de desmoldeo, compensación de recuperación elástica y flujo de material. Para troqueles progresivos, se organizan varias estaciones en una sola herramienta: la primera estación puede perforar orificios piloto, la siguiente estación borra el contorno, luego sigue una serie de estaciones de doblado y formado y, finalmente, la pieza se libera de la tira portadora. La dureza, el acabado de la superficie y el recubrimiento del acero para herramientas (por ejemplo, TiN o CrN) se seleccionan para resistir el impacto y el desgaste repetidos. Una matriz bien diseñada puede producir millones de piezas dentro de la tolerancia antes de requerir mantenimiento. Para producción de menor volumen, se pueden utilizar matrices de una sola estación o matrices de transferencia más simples. Empresas como Yuyao Hongli Photoelectric Co., Ltd., con más de 20 años de experiencia, mantienen múltiples talleres de estampado equipados para manejar configuraciones de troqueles estándar y personalizadas. Su línea de productos incluye piezas estampadas mecanizadas con precisión, contenedores embutidos y piezas dobladas, todos producidos utilizando estrategias de herramientas optimizadas. Más información sobre Diferentes tipos de piezas estampadas y sus aplicaciones materiales. en nuestra sección de noticias de la industria. Paso 3: El proceso de estampado: de la pieza en blanco a la pieza formada Con el troquel instalado y el material alimentado, la prensa funciona a una velocidad y longitud de carrera predeterminadas. Las prensas mecánicas utilizan un sistema de volante y embrague para ofrecer alta velocidad (hasta cientos de golpes por minuto), mientras que las prensas hidráulicas proporcionan fuerza variable y son mejores para embuticiones profundas o conformados pesados. El proceso normalmente sigue esta secuencia: Supresión: El primer corte separa la pieza de trabajo de la tira de bobina. La babosa (residuos) es expulsada. Perforación: Se crean agujeros o ranuras para su montaje o alineación. Doblado/Formado: El metal se dobla a lo largo de una línea recta o se le da forma curva. Piezas dobladas, como las Piezas dobladas rojas con correas de tela Con un revestimiento resistente a la corrosión y una geometría personalizable, estas piezas combinan la estampación con el ensamblaje textil. Son un ejemplo práctico de producto estampado adaptado para aplicaciones funcionales y estéticas. Ver producto → con correa de tela roja, demuestre cómo se pueden combinar las curvas con accesorios adicionales para ensamblajes terminados. Embutición profunda: El metal se introduce en una cavidad para crear una geometría sin costuras en forma de copa. Esto es común en contenedores, carcasas y componentes de electrodomésticos de cocina. Por ejemplo, los contenedores embutidos con tapas o recortes se utilizan en carcasas de equipos y soluciones de almacenamiento. Recorte/bridado: Se recorta el exceso de material y se rebordean los bordes para mayor resistencia o ensamblaje. Cada operación debe programarse con precisión y el material debe fluir sin rasgarse ni arrugarse. Los desgarros, el adelgazamiento o la recuperación elástica son defectos comunes que los diseñadores de troqueles mitigan mediante radios adecuados, cordones de tracción y ajustes de las almohadillas de presión. En el caso de piezas embutidas profundas, la relación profundidad-diámetro es un parámetro clave. Los componentes con cavidades profundas generalmente requieren múltiples pasos de embutición con recocido intermedio si el material se endurece significativamente. Nuestro Contenedor cuadrado embutido con recortes Este contenedor logra un diseño de una sola pieza sin costuras mediante embutición profunda, con recortes personalizables para ventilación o ensamblaje. Ejemplifica el control del flujo de material necesario para geometrías complejas. Ver producto → es un ejemplo de un producto embutido profundo que logra una forma cuadrada con cortes precisos, una geometría que exige un control cuidadoso del flujo de material. Paso 4: Operaciones secundarias: soldadura, ensamblaje, acabado superficial No todas las piezas estampadas salen de la prensa listas para su uso. Muchos requieren operaciones secundarias: Soldar o remachar para unir múltiples componentes estampados. Roscar o golpear para agujeros de sujetadores. Acabado de superficies como enchapado, pintura o recubrimiento en polvo para resistencia a la corrosión y estética. Asamblea de componentes adjuntos como correas de tela, asas o piezas electrónicas. En el caso de los accesorios de electrodomésticos de cocina, las piezas estampadas suelen someterse a un tratamiento de limpieza y superficie para cumplir con los estándares de seguridad en contacto con alimentos. La bandeja para hornear reemplazable para freidoras, por ejemplo, debe tener una capa antiadherente y bordes lisos para evitar rayones. De manera similar, las piezas estampadas de automóviles requieren una tolerancia dimensional estricta y, a menudo, reciben tratamientos antioxidantes adicionales. La cartera de productos de Yuyao Hongli cubre muchos de estos procesos secundarios. Su Bandeja para hornear freidora de aire Esta bandeja es una pieza estampada transformada en un accesorio de cocina funcional, que presenta conductividad térmica y perforaciones para la circulación del aire. Ilustra cómo las operaciones secundarias completan un componente estampado. Ver producto → es un claro ejemplo de una pieza estampada que se procesa posteriormente para convertirse en un componente completo y funcional para el consumidor final. Paso 5: Control de calidad y tolerancias El último paso para sellar metal de manera confiable es la inspección. Las mediciones dimensionales utilizando CMM (máquinas de medición de coordenadas), comparadores ópticos o medidores de paso/no paso verifican características críticas. Las pruebas de dureza verifican la consistencia del material. Las inspecciones visuales para detectar defectos superficiales, rebabas y grietas también son estándar. Para piezas embutidas profundas, la distribución del espesor de la pared se mide para garantizar que no se adelgace excesivamente. El control estadístico de procesos (SPC) se utiliza en líneas de gran volumen para monitorear la fuerza de la prensa, el espesor del material y el desgaste de la matriz en tiempo real. Las tolerancias para piezas estampadas típicas varían de ±0,1 mm a ±0,5 mm, según el material y la complejidad. Las piezas estampadas mecanizadas con precisión pueden alcanzar tolerancias aún más estrictas mediante operaciones de mecanizado secundarias. Para explorar cómo se comparan los componentes embutidos con las piezas de chapa fabricadas en términos de resistencia y costo, lea nuestra comparación detallada: ¿Por qué los componentes embutidos podrían superar a las piezas de chapa metálica fabricadas? . Aplicaciones del mundo real en todas las industrias El estampado de metal no es un proceso único para todos. La misma tecnología central se adapta a industrias muy diferentes: Automotriz: Las piezas de chapa estampada para automóviles incluyen paneles de carrocería, soportes, refuerzos estructurales y componentes debajo del capó. El estampado de acero de alta resistencia es crucial para la seguridad en caso de colisión. Electrodomésticos de cocina: Los componentes de freidoras, placas de base de hornos, componentes de fregaderos y bases de utensilios se producen mediante estampado y embutición profunda. El alto volumen y la sensibilidad a los costos de la industria de electrodomésticos hacen que el estampado sea el método preferido. Electrónica y Mobiliario: Piezas de chasis estampadas, cubiertas, soportes de montaje y piezas delgadas en miniatura para dispositivos electrónicos. La capacidad de producir formas complejas rápidamente hace que el estampado sea ideal para la electrónica de consumo. Almacenamiento y Contenedores: Contenedores embutidos profundos con asas, tapas o recortes para almacenamiento industrial, embalaje o cerramientos de componentes. Cada aplicación impone diferentes exigencias en cuanto a materiales, tolerancias y acabados secundarios. Comprender el proceso de estampado ayuda a los ingenieros a seleccionar el proveedor adecuado y evitar errores comunes, como subestimar el costo de las herramientas, pedir materiales con una conformabilidad insuficiente o ignorar los efectos de recuperación elástica en las piezas dobladas. Conclusión: el estampado es un equilibrio entre arte e ingeniería En esencia, estampar metal es simplemente presionar una lámina de metal en un troquel. Pero la verdadera respuesta a "¿cómo se estampa metal?" implica una profunda interacción entre la ciencia de los materiales, el diseño de herramientas, la mecánica de prensas y el control de calidad. Para los fabricantes de equipos originales y desarrolladores de productos, asociarse con un fabricante experimentado que ofrece una amplia gama de capacidades (desde simples piezas planas hasta complejos contenedores embutidos y accesorios para electrodomésticos de cocina) puede agilizar el ciclo de desarrollo de productos y garantizar una calidad constante de las piezas. Al seleccionar el socio de estampado adecuado, obtiene acceso a décadas de conocimiento acumulado sobre lo que funciona y lo que no, ahorrando tiempo y reduciendo el riesgo en su cadena de suministro. .article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section table{display:table!important;}.article-section thead{display:table-header-group!important;}.article-section tbody{display:table-row-group!important;}.article-section tr{display:table-row!important;}.article-section th{display:table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{display:table-cell!important;border:1px solid #cccccc;padding:8px;text-align:center;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
  • 2026.09.21

    ¿Cómo funciona el estampado de metales? Una guía completa para el proceso de estampado

    Cada vez que desliza una bandeja en una freidora, atornilla un soporte debajo de un tablero o coloca una cubierta en un gabinete eléctrico, está realizando el trabajo de una prensa de estampado. Una bobina de acero plano o aluminio entra por un extremo de la máquina y un componente limpiamente cortado, doblado o formado sale por el otro extremo en una fracción de segundo. La primera vez que te paras junto a una prensa en funcionamiento, parece casi sin esfuerzo, pero es producto de una cuidadosa ingeniería en cada etapa. Llevamos más de veinte años dirigiendo talleres de estampado aquí en Yuyao, y en esta guía explicaremos cómo funciona el estampado de metales, paso a paso, en un lenguaje sencillo. ¿Qué es el estampado de metales? El estampado de metal es un proceso de conformado en frío que convierte láminas de metal planas en formas precisas y repetibles. Una máquina llamada prensa entrega una fuerza controlada a una herramienta hecha a medida conocida como troquel, y el troquel corta la lámina o la dobla y estira hasta alcanzar la geometría requerida. La fuerza se mide en toneladas y excede con creces lo que cualquier mano podría aplicar, razón por la cual una prensa puede cortar acero tan limpiamente como unas tijeras cortan papel. "Estampado" es en realidad un término general. Debajo se encuentra una familia de operaciones, que incluyen corte, perforación, doblado, embutición profunda y acuñación. Una sola pieza suele pasar por varias de estas operaciones en rápida sucesión, y esa combinación de velocidad y variedad es exactamente lo que hace que el estampado sea tan valioso para la producción de volumen medio y alto. Los tres ingredientes: prensa, troquel y chapa Cada trabajo de estampado se basa en tres cosas que funcionan en armonía. La prensa La prensa suministra el músculo. Las prensas mecánicas almacenan energía en un volante y mueven el ariete hacia arriba y hacia abajo rápidamente, lo que las hace excelentes para cortes rápidos y conformados superficiales. Las prensas hidráulicas avanzan más lentamente pero aplican una fuerza constante y controlable a lo largo de toda la carrera, lo que se adapta a trabajos de embutición profunda y conformado más pesados. El dado El dado es el cerebro de la operación. Es un conjunto mecanizado con precisión, generalmente construido con acero para herramientas endurecido, que contiene un punzón macho y una cavidad hembra moldeada según la pieza terminada. Los componentes de soporte, como el soporte en bruto y la placa extractora, controlan cómo fluye el material y mantienen la tira plana entre pasadas. Un troquel bien construido puede producir cientos de miles de piezas idénticas, por lo que la calidad de las herramientas determina el éxito de todo el proyecto. La materia Finalmente viene la materia prima. La mayoría de los talleres alimentan el metal en bobinas que se desenrollan, enderezan y lubrican antes de ingresar al troquel. Las aleaciones de acero dulce, acero inoxidable, aluminio y cobre son las opciones cotidianas, seleccionadas por su resistencia, su resistencia a la corrosión y la previsibilidad de su formación bajo presión. Cómo funciona el proceso de estampado, paso a paso Entonces, ¿cómo funciona en la práctica el estampado de metal, trazo tras trazo? En un taller concurrido, el flujo se ve así: Diseño y utillaje. Los ingenieros revisan el dibujo de la pieza, confirman la geometría que se adapta al estampado y construyen la matriz. Esta etapa es la que lleva más tiempo, pero determina la calidad de todo lo que sigue. Alimentando la bobina. Un desenrollador y un enderezador preparan la tira y un alimentador la hace avanzar hacia el interior del troquel hasta una posición exacta para cada pasada. El golpe de prensa. El ariete desciende, el punzón golpea la lámina y el metal se corta, dobla o introduce en la cavidad inferior, todo en una fracción de segundo. Decapado y expulsión. A medida que el ariete se eleva, la placa extractora levanta el material del punzón para que la tira pueda avanzar, mientras las piezas terminadas caen fuera del troquel. Inspección y acabado. Las piezas se verifican en busca de dimensiones y rebabas, luego se envían a desbarbar, enchapar, recubrir o empaquetar. Una vez que se ha probado el dado, el ciclo se repite continuamente. Dependiendo de la prensa, eso puede significar desde unas pocas docenas hasta varios cientos de golpes por minuto, que es la forma en que un solo taller puede enviar decenas de millones de piezas en un año. Las operaciones de estampado más comunes Cada operación trata el metal de forma diferente, y la mayoría de piezas reales combinan dos o más de ellos. Operaciones comunes de estampado de metales y los tipos de piezas que crean. Operación ¿Qué pasa con el metal? Resultado típico Supresión Se corta un contorno plano de la hoja. El espacio en blanco inicial para seguir formando. perforación Se perforan agujeros o ranuras a través del metal. Orificios de montaje, ventilaciones y ranuras Doblar La hoja se dobla en línea recta. Soportes, clips y canales. embutición profunda Se introduce una pieza en bruto en una cavidad para formar una forma hueca. Recipientes, vasos y carcasas. Acuñación y estampado La superficie se comprime para resaltar detalles o textura. Marcas, patrones y nervaduras de refuerzo. El dibujo profundo merece una mirada más cercana. Cuando una pieza necesita ser más profunda que ancha, como un recipiente o la carcasa de un electrodoméstico, el metal debe fluir en lugar de simplemente doblarse, lo que exige un control cuidadoso de la presión, la fricción y la velocidad. Si desea ver la imagen completa, nuestra guía del proceso de embutición profunda la explica en detalle. Contenedor cuadrado embutido Un contenedor embutido de una sola pieza sin costuras con forma cuadrada que ahorra espacio, resistencia a la corrosión y resistencia bajo cargas pesadas. Es un buen ejemplo de cómo la embutición profunda da forma a piezas más profundas que anchas sin costuras soldadas. Ver producto → Un golpe o muchos: cómo están dispuestos los troqueles Las piezas simples se pueden completar en una sola pasada de prensa con un troquel de una sola operación. Las piezas más complejas pasan por un troquel progresivo: la bobina avanza una estación por carrera, y cada estación corta o forma un poco más hasta que la pieza terminada se separa de la tira en la última estación. Las piezas embutidas profundas a menudo se producen en sistemas de transferencia, donde los espacios en blanco individuales se mueven entre estaciones para que las paredes puedan estirarse gradualmente sin romperse. Elegir la disposición correcta es una de las decisiones de costos más importantes en cualquier proyecto de estampado. Dónde terminan las piezas estampadas Una vez que sepa qué buscar, verá componentes estampados en casi todas partes: Automoción: soportes, protectores térmicos y piezas estructurales de chapa metálica que deben resistir vibraciones, calor y años de servicio. Electrodomésticos de cocina: bandejas para hornear, recipientes, placas base y componentes de fregadero que necesitan superficies lisas y ajustes precisos y repetibles. Electrónica y maquinaria: paneles de chasis, cubiertas y placas de montaje que combinan paredes delgadas y livianas con una rigidez confiable. Estas son las dos familias que más ocupan nuestras imprentas. Las piezas de chapa estampada para automóviles requieren tolerancias estrictas y un comportamiento constante del material, mientras que los accesorios de las freidoras, como bandejas y contenedores, exigen un conformado limpio y un acabado inmaculado. Los fundamentos que acaba de leer se aplican por igual a ambos. Piezas de chapa estampada para automoción Piezas automotrices estampadas con precisión que ofrecen dimensiones precisas, resistencia a la corrosión y resistencia mecánica constante. Ilustran cómo los fundamentos del estampado descritos anteriormente ofrecen tolerancias estrictas en aplicaciones de vehículos exigentes. Ver producto → Bandeja para hornear freidora de aire Un accesorio estampado para freidora con distribución uniforme del calor y una superficie perforada para obtener resultados nítidos. Muestra lo importante que es un conformado limpio y un acabado fino al estampar componentes de electrodomésticos. Ver producto → Por qué los fabricantes eligen el estampado Velocidad: una vez probadas las herramientas, cada pieza tarda unos segundos, golpe tras golpe. Consistencia: las piezas que salen de la matriz son prácticamente idénticas, lo que simplifica el montaje posterior. Bajo costo unitario en volumen: la inversión principal se encuentra en la matriz, por lo que el costo por pieza cae drásticamente a medida que aumentan las cantidades. Eficiencia de materiales: el software de anidamiento organiza las piezas firmemente en la tira para minimizar los desechos. Resistencia: el trabajo en frío endurece el metal, por lo que las áreas formadas suelen terminar más duras que la lámina original. De la bobina a la pieza terminada En esencia, así es como funciona el estampado de metal: una prensa aplica una fuerza enorme y controlada con precisión a través de un troquel personalizado, y una lámina plana de metal se convierte en un componente terminado en cuestión de segundos. El concepto es simple, pero los resultados confiables provienen de buenos consejos de diseño, herramientas bien construidas e inspección disciplinada en cada paso. Si busca piezas estampadas, dobladas o embutidas, nuestro equipo Estaremos encantados de revisar sus dibujos y recomendarle la forma más eficiente de producirlos. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;text-align: center;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
  • 2026.09.28

    ¿Cómo encuentro un fabricante de metales de buena reputación? Una guía práctica para compradores

    Si alguna vez se ha preguntado: "¿Cómo puedo encontrar un fabricante de metales de buena reputación?" usted no está solo. Como fabricante con más de 20 años de experiencia en estampado, doblado y embutición profunda de metales, hemos trabajado con cientos de compradores que necesitaban piezas confiables sin conjeturas. Encontrar un socio confiable no se trata sólo de comparar precios; se trata de verificar que un taller tenga las habilidades, los procesos y el compromiso para ofrecer una calidad constante. En esta guía, le explicaremos los factores clave que creemos que todo comprador debería evaluar antes de realizar un pedido. Comience con certificaciones y sistemas de gestión de calidad Un fabricante de metales de buena reputación debería poder mostrar algo más que una licencia comercial. Las certificaciones de terceros, como la ISO 9001, demuestran que la empresa sigue procedimientos documentados para la gestión de la calidad. Dependiendo de su industria, también puede buscar estándares específicos como IATF 16949 para piezas de automóviles o AS9100 para componentes aeroespaciales. No tema pedir copias de los certificados y confirmar que estén vigentes. Las certificaciones no son sólo decoraciones de pared; indican que la empresa es disciplinada en cuanto a trazabilidad, acciones correctivas y mejora continua. Sin embargo, recuerde que un pequeño fabricante con excelentes sistemas internos de calidad puede no tener certificaciones formales si atiende principalmente a clientes nacionales. En ese caso, pregunte sobre sus procesos de inspección, tasas de defectos y cómo manejan las piezas no conformes. Lo importante es ver un compromiso claro con la gestión de la calidad, ya sea a través de certificaciones o prácticas internas equivalentes. Busque experiencia relevante en la industria La fabricación de metales no es un servicio único para todos. Un fabricante que fabrica soportes simples puede no ser la opción correcta para gabinetes embutidos complejos o componentes de seguridad para automóviles. Busque un proveedor con experiencia comprobada en su industria y tipo de producto específicos. Solicite ejemplos de piezas similares que hayan producido y compruebe si comprenden las tolerancias, los materiales y los requisitos de acabado superficial que son importantes para su aplicación. Por ejemplo, nuestro equipo produce periódicamente piezas de chapa estampada para aplicaciones automotrices, donde la consistencia y la trazabilidad del material son fundamentales. También fabricamos contenedores embutidos y accesorios para electrodomésticos de cocina, que requieren herramientas precisas y un cuidadoso control del proceso. Cuando ve a un fabricante que ha invertido en herramientas para su tipo de producto, es una fuerte señal de que puede manejar su proyecto. Piezas de chapa estampada para automoción. Nuestras piezas de chapa estampada para automoción se fabrican utilizando tecnología de estampado de precisión, lo que garantiza una alta durabilidad, resistencia a la corrosión y resistencia mecánica... Ver producto → No dude en solicitar referencias o estudios de casos. Un fabricante acreditado estará encantado de compartir ejemplos de trabajos anteriores, dentro de límites de confidencialidad. La experiencia en la industria no se trata sólo de años de funcionamiento; se trata de resolver problemas similares al tuyo. Evaluar las capacidades y equipos de producción Otra cuestión fundamental es si el fabricante tiene el equipo y la capacidad adecuados para su pedido. Pregunte sobre los tipos de prensas, dobladoras y líneas de acabado que operan. Para piezas embutidas, por ejemplo, se necesita un fabricante con suficiente tonelaje de prensa y experiencia en diseño de herramientas. Para piezas estampadas de gran volumen, la automatización y los troqueles progresivos pueden ser importantes. Si no está familiarizado con la terminología, puede leer nuestra descripción general de Tipos, materiales y aplicaciones de piezas estampadas. para entender los conceptos básicos. Si su proyecto implica tolerancias estrictas o geometrías complejas, pregunte sobre las capacidades de su sala de herramientas y si fabrican sus propios troqueles internamente. Esto puede reducir significativamente los plazos de entrega y mejorar la comunicación durante la fase de desarrollo de herramientas. Un fabricante con herramientas y prototipos internos también puede ayudarle a perfeccionar su diseño para que sea factible de fabricación. Contenedor cuadrado embutido con recortes Este contenedor cuadrado embutido con recortes utiliza tecnología avanzada de embutición profunda para crear un diseño de una sola pieza sin juntas de soldadura. Esta fabricación... Ver producto → Además, considere la capacidad de producción. ¿Podrá el fabricante pasar del prototipo a la producción en masa sin perder calidad? Pregunte sobre su producción mensual, utilización de la máquina y planes de respaldo para el mantenimiento del equipo. Un fabricante confiable le brindará plazos de entrega honestos y le señalará posibles cuellos de botella antes de comprometerse. Verifique los procesos de inspección y control de calidad El control de calidad es la columna vertebral de un fabricante de metales de buena reputación. Solicite una descripción detallada de su proceso de inspección, desde los controles de la materia prima entrante hasta la verificación del embalaje final. ¿Utilizan máquinas de medición de coordenadas (CMM) para la inspección dimensional? ¿Realizan una inspección del primer artículo en cada herramienta nueva? ¿Cómo documentan los resultados? En productos de consumo como, por ejemplo, accesorios para electrodomésticos de cocina, incluso los pequeños defectos superficiales pueden dar lugar a quejas de los clientes. Un buen fabricante prestará atención a las rebabas de los bordes, el acabado de la superficie y la consistencia dimensional. Por ejemplo, las bandejas para hornear de nuestras freidoras requieren un control cuidadoso de los patrones de orificios y la adherencia del recubrimiento. Bandeja para hornear freidora La bandeja para hornear Air Fryer es un accesorio de alta calidad diseñado para mejorar la versatilidad de su freidora, permitiéndole hornear, asar y cocinar fácilmente una variedad de... Ver producto → Pídale al fabricante que le muestre cómo inspeccionan una pieza similar y qué tolerancias garantizan. Además, pregunte cómo manejan los defectos. Un fabricante confiable tendrá un procedimiento de no conformidad claro y será transparente sobre cualquier problema que surja. A muchos compradores les resulta útil solicitar una pieza de muestra o una prueba piloto antes de comprometerse con la producción total. Esto no sólo verifica la calidad de las piezas, sino que también le da una idea de su comunicación y capacidad de respuesta. Evaluar la comunicación, las cotizaciones y el muestreo La forma en que un fabricante responde a su consulta inicial es a menudo una vista previa de cómo manejará su cuenta. ¿Le hacen preguntas aclaratorias sobre sus requisitos? ¿Proporcionan una cotización detallada que desglose el material, las herramientas y el precio de la pieza? Las cotizaciones vagas pueden generar costos ocultos más adelante. Busque un socio que se tome el tiempo para comprender sus expectativas de dibujo, tolerancias y entrega. Una cotización confiable debe incluir claramente: Especificación y abastecimiento de materiales Costos de herramientas y plazos de entrega. Precio por pieza con desglose por volumen Condiciones de pago y calendario de entrega. El muestreo también es fundamental. Los fabricantes de renombre suelen ofrecer prototipos o muestras de preproducción antes de la producción en masa. Durante esta etapa, preste atención a cómo manejan los cambios de diseño y los comentarios. Un fabricante que trata el muestreo como un proceso de ingeniería colaborativo tiene más probabilidades de ser un socio a largo plazo. Visite la fábrica o programe una auditoría por video Si es posible, visite las instalaciones del fabricante en persona. Un recorrido por la fábrica le permite ver la limpieza, la organización y el ambiente de trabajo general. Busque equipos en buen estado, flujos de proceso claros y trabajadores que sigan los procedimientos de seguridad. Si se encuentra en el extranjero o no puede viajar, solicite una auditoría en video en vivo o un recorrido grabado por la fábrica. Muchos fabricantes experimentados están acostumbrados a realizar auditorías de clientes y cooperarán con su solicitud. Durante la visita, hable con las personas que realmente manejan las máquinas y supervisan la calidad. Su actitud puede decirle más que un folleto brillante. Pregunte sobre mantenimiento preventivo, almacenamiento de herramientas y cómo gestionan las órdenes de cambio. Una operación transparente agradecerá sus preguntas. Limpieza y organización. Máquinas bien mantenidas Trabajadores siguiendo procedimientos de seguridad. Flujo de proceso claro Considere estos puntos como parte de su evaluación general. Una fábrica que parece caótica en la superficie aún puede producir buenas piezas, pero el riesgo de inconsistencia es mayor. Lista de verificación de referencia rápida La siguiente lista de verificación resume los criterios clave a evaluar al elegir un fabricante de metales. Úselo como punto de partida para su propia evaluación. Criterios de evaluación clave para elegir un fabricante de metales de buena reputación Área a evaluar Preguntas para hacer Certificaciones ¿Tiene ISO 9001 vigente o certificaciones industriales relevantes? Experiencia ¿Ha producido piezas similares para mi industria? Equipo ¿Tiene las prensas y herramientas adecuadas internamente? control de calidad ¿Qué procedimientos de inspección y controles de primer artículo sigue? comunicación ¿Qué tan rápido responderá con una cotización detallada? Muestreo ¿Puede proporcionar un prototipo o una muestra de preproducción? auditoría de fábrica ¿Podemos visitar o solicitar un recorrido en video por sus instalaciones? Mantenga un registro de las respuestas que reciba y compárelas una al lado de la otra. Un fabricante que responde con claridad y confianza suele ser más confiable que uno que evita los detalles. Encontrar un fabricante de metales de buena reputación lleva tiempo, pero el esfuerzo da sus frutos: menos sorpresas, mejor calidad del producto y una cadena de suministro más fluida. Comience verificando las certificaciones y luego profundice en la experiencia de la industria, las capacidades de producción y el control de calidad. Evalúe cómo se comunican y si están dispuestos a proporcionar muestras. Si es posible, vea la fábrica usted mismo. Como fabricante, entendemos que la confianza se basa en la transparencia y los resultados consistentes. Si buscas un socio que trate tu proyecto con mimo, visita nuestro sitio web para obtener más información sobre nuestras capacidades o contáctenos para analizar sus requisitos. Esperamos que esta guía le ayude a tomar una decisión segura. Recuerde que el fabricante de mayor reputación es aquel que escucha sus necesidades, se comunica con claridad y cumple exactamente lo que promete. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section table caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;text-align: center;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
  • 2026.09.28

    ¿Cómo se puede clasificar el acero? Una guía práctica para la fabricación de piezas metálicas

    El acero es la columna vertebral de la fabricación moderna, pero nunca es un material único y uniforme. Cuando los ingenieros y compradores preguntan: "¿Cómo se puede clasificar el acero?" Están buscando una manera práctica de hacer coincidir el grado correcto con la función, el presupuesto y el proceso de conformado de un componente. En nuestros más de veinte años produciendo piezas metálicas estampadas, dobladas y embutidas, hemos aprendido que un conocimiento sólido de la clasificación del acero facilita todas las decisiones posteriores. Esta guía cubre los principales marcos de la industria y por qué cada uno de ellos es importante. Por qué es importante la clasificación del acero en la fabricación La clasificación del acero no es un ejercicio académico. Afecta el costo, el rendimiento y la capacidad de fabricación. Un acero dulce que se forma maravillosamente en una prensa de estampado puede carecer de la resistencia necesaria para un soporte de carga para automóviles. Un acero inoxidable de alta aleación puede resistir perfectamente la corrosión, pero agrietarse durante la embutición profunda si su composición no se selecciona cuidadosamente. Comprender las categorías de acero le ayuda a especificar materiales con confianza, comunicarse con los proveedores y mantener una calidad constante en todas las series de producción. Control de costos: un mayor contenido de aleación y un procesamiento más estricto aumentan el precio del material. Rendimiento mecánico: la resistencia, la dureza, la tenacidad y la resistencia a la corrosión dependen de la clase del acero. Formabilidad: los aceros con bajo contenido de carbono y baja aleación se doblan, estiran y estiran más fácilmente que los aceros con alto contenido de carbono. Consistencia: las clasificaciones establecidas mantienen a los proveedores y las fábricas alineados en cuanto a química y propiedades. Clasificación por composición química La forma más fundamental de clasificar el acero es por su composición química. Aunque existen miles de grados comerciales, casi todos se dividen en cuatro familias: acero al carbono, acero aleado, acero inoxidable y acero para herramientas. Familias de acero clasificadas por composición química y sus aplicaciones típicas. familia Elementos clave de aleación Aplicaciones típicas acero al carbono Hierro con carbono hasta aproximadamente 2%. Marcos estructurales, estampados, sujetadores. Acero aleado Cromo, níquel, molibdeno, vanadio Engranajes, ejes, componentes de alta resistencia. Acero inoxidable Al menos 10,5% de cromo Electrodomésticos de cocina, equipos alimentarios, instrumentos médicos. Acero para herramientas Tungsteno, molibdeno, cobalto, vanadio Troqueles, moldes, herramientas de corte. El acero al carbono domina la industria del estampado y la embutición profunda porque equilibra el costo y la formabilidad. Los aceros aleados se eligen cuando se requiere mayor resistencia o templabilidad. El acero inoxidable aporta resistencia a la corrosión y una superficie apta para alimentos, por lo que aparece a menudo en accesorios de electrodomésticos de cocina, como bandejas para freidoras. El acero para herramientas, aunque poco común en piezas terminadas, es esencial para las matrices y moldes que dan forma a otros materiales. En resumen, la composición define lo que un acero puede hacer y lo que no debe intentar. Clasificación por contenido de carbono Dentro de la familia del acero al carbono, el contenido de carbono es la variable más importante que controla el equilibrio entre resistencia y ductilidad. Determina cómo se comporta el acero al estampar, doblar y embutir. El acero con bajo contenido de carbono (menos de 0,25% de carbono), a menudo llamado acero dulce, es blando, dúctil y fácil de moldear y soldar. Es la opción predeterminada para contenedores embutidos, soportes estampados y piezas de electrodomésticos. El acero con contenido medio de carbono (0,25% a 0,60% de carbono) ofrece mayor resistencia y resistencia al desgaste, pero requiere más fuerza de conformado y un diseño cuidadoso de la herramienta. Se adapta a piezas mecánicas de automoción y maquinaria pequeña. El acero con alto contenido de carbono (0,60 % a 1,00 % de carbono) es duro y resistente, pero difícil de moldear en formas complejas. Aparece en resortes, alambres y bordes cortantes. El acero con alto contenido de carbono (más del 1,00 % de carbono) es muy duro y quebradizo, y está reservado para herramientas especializadas y componentes de desgaste. Si necesita una carcasa embutida sin costuras que no se rompa ni se arrugue, casi siempre gana una calidad con bajo contenido de carbono. Si su componente debe resistir indentaciones y desgaste, puede ser necesario un grado de carbono medio endurecido aunque complique el conformado. Clasificación por método de procesamiento El acero también se puede clasificar según la ruta de procesamiento, lo que influye en gran medida en la calidad de la superficie, la precisión dimensional y las propiedades mecánicas. Las categorías más relevantes para los fabricantes de piezas son el acero laminado en caliente y el acero laminado en frío. El acero laminado en caliente se forma por encima del punto de recristalización, lo que lo hace económico para secciones gruesas y formas grandes. Tiene una superficie escamosa y ligeramente rugosa y se adapta a componentes estructurales y estampados más pesados ​​que no necesitan un acabado fino. El acero laminado en frío se procesa posteriormente a temperatura ambiente, lo que produce una superficie más lisa, tolerancias más estrictas y mayor resistencia mediante endurecimiento por trabajo. Para piezas visualmente exigentes (accesorios de electrodomésticos de cocina, gabinetes y soportes visibles), se prefieren las láminas laminadas en frío porque pintan y pulen bien. El acero estirado en frío, pasado a través de una matriz, es otra categoría clave para barras y alambres que necesitan dimensiones precisas. La clasificación del procesamiento afecta directamente al desgaste de la herramienta y al aspecto final, por lo que nunca debe pasarse por alto. Clasificación por aplicación Otra forma práctica de clasificar el acero es según el trabajo que realiza. El acero estructural soporta edificios y puentes. El acero para automóviles incluye grados de alta resistencia, baja aleación y grados avanzados de alta resistencia para reducción de peso y seguridad en caso de colisión. El acero para electrodomésticos de cocina suele ser acero inoxidable o acero al carbono prerrevestido para garantizar la seguridad en contacto con los alimentos y facilitar la limpieza. El acero para herramientas y troqueles está diseñado para las cargas pesadas de formar otros metales. Piezas de chapa estampada para automoción. Nuestras piezas de chapa estampada para automoción se fabrican utilizando tecnología de estampado de precisión, lo que garantiza una alta durabilidad, resistencia a la corrosión y resistencia mecánica... Ver producto → La clasificación basada en aplicaciones se alinea estrechamente con nuestra experiencia de producción. Cuando un cliente solicita piezas de chapa estampada para uso automotriz, pensamos inmediatamente en aceros de alta resistencia y con muy bajo contenido de carbono que sobreviven a las demandas de seguridad de un vehículo y los rigores de las matrices de estampado de múltiples etapas. Clasificación por forma de producto El acero también se clasifica según su forma física, lo que determina cómo se incorpora a la producción. Las bobinas y tiras son la columna vertebral del estampado de alta velocidad. Las láminas y placas se convierten en carcasas, marcos y cerramientos. Las barras, varillas y alambres se convierten en ejes, resortes y sujetadores. Los tubos y tuberías añaden rigidez o transportan fluidos. Para una fábrica de estampado, la forma importa tanto como la química. El ancho de la bobina, la tolerancia del espesor, el acabado de la superficie y la condición del borde afectan la configuración de la prensa, la vida útil de la herramienta y la consistencia final. Clasificar por forma también significa planificar la ruta de producción: qué tamaño de pieza en bruto está disponible, cuántas piezas caben en una hoja y si el componente mantendrá su forma después de recuperarse. Cómo la clasificación del acero guía el estampado y la embutición profunda Comprender la clasificación del acero se vuelve especialmente valioso en la embutición profunda, donde una lámina plana se introduce a presión en una matriz para crear una carcasa tridimensional sin costuras. La opción estándar es el acero con bajo contenido de carbono con excelente alargamiento y una estructura de grano limpio. Los aceros con demasiado carbono o demasiadas inclusiones se desgarran en el radio de la matriz, mientras que un espesor de calibre inconsistente provoca arrugas o paredes desiguales. Contenedor cuadrado embutido Este contenedor cuadrado embutido se fabrica utilizando tecnología avanzada de embutición profunda, lo que garantiza una moldura de una sola pieza sin costuras. Ver producto → Hemos producido miles de componentes embutidos, desde contenedores cuadrados con recortes hasta cajas rectangulares con asas o tapas. Cada uno empezó con la clasificación de acero adecuada. Lo mismo se aplica a los estampados planos y a las piezas dobladas: una tira flexible, un cuadrado mecanizado con precisión o un estampado ultrafino imponen cada uno sus propias limitaciones de material. Piezas ultrafinas estampadas Nuestras piezas estampadas ultrafinas son componentes de alto rendimiento diseñados para industrias que requieren soluciones ligeras, precisas y duraderas. Estas piezas están hechas de... Ver producto → Cuando el acero se clasifica correctamente desde el principio, el conformado se realiza sin problemas, la vida útil del troquel mejora y la pieza terminada cumple con los objetivos dimensionales y mecánicos sin necesidad de retrabajo excesivo. Ésa es la recompensa práctica de preguntar: "¿Cómo se puede clasificar el acero?". Pensamientos finales Entonces, ¿cómo se puede clasificar el acero? La respuesta depende del trabajo. Puede clasificar el acero por composición química, contenido de carbono, ruta de procesamiento, aplicación prevista o forma física. Los fabricantes experimentados utilizan todos estos sistemas juntos, comparando la química con la formabilidad, el costo y el rendimiento del uso final. Para proyectos OEM y ODM, la conversación sobre materiales nunca se centra únicamente en la química. Se trata de cómo se comporta el acero en una matriz, cómo se le da un acabado y cómo se comporta en el campo. Si está desarrollando un componente estampado o embutido profundo y desea una recomendación práctica sobre el material, nuestro equipo de ingeniería estará encantado de ayudarle. También puedes leer nuestra guía para Tipos, materiales y aplicaciones de piezas estampadas. o explora nuestro capacidades de fabricación de piezas metálicas para aprender más sobre lo que hacemos. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{display: table-cell!important;border:1px solid #cccccc;padding:8px;text-align:center;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
  • 2026.10.14

    ¿Cómo se fabrica la chapa metálica? Desde bobinas de acero planas hasta piezas estampadas terminadas

    La chapa metálica es uno de esos materiales que mantienen unida la vida cotidiana de forma silenciosa. La bandeja dentro de su freidora, el soporte detrás del parachoques de un automóvil, el chasis de una computadora portátil, el panel de un calentador doméstico: cada uno de ellos comenzó su vida como una hoja plana de acero o aluminio. Entonces, cuando alguien pregunta cómo se fabrica la lámina de metal, en realidad hay dos respuestas que vale la pena dar: cómo se produce la lámina plana en sí en la fábrica y cómo se le da forma posteriormente a esa lámina para convertirla en las piezas que la gente realmente usa. Hemos dedicado más de veinte años a la segunda mitad de esa historia, y así es como ambas mitades encajan. Cómo se fabrica realmente una lámina plana de metal Una chapa de acero plana no empieza plana. Comienza como un charco de metal fundido, y todo lo que sucede después consiste en comprimirlo, enfriarlo y enrollarlo hasta convertirlo en algo lo suficientemente uniforme como para ser útil. Fusión y fundición La chatarra de acero reciclado y el hierro en bruto se funden en un horno de arco eléctrico y la masa fundida se ajusta hasta que el carbono, el manganeso y cualquier elemento de aleación se encuentren dentro de un rango objetivo estrecho. Las aleaciones de aluminio y cobre siguen la misma lógica en diferentes hornos. Luego, el metal fundido se vierte en una coladora continua o en un molde y se le permite solidificarse formando una losa, un bloque grueso que puede tener 200 mm o más de profundidad. Laminación en caliente La losa se recalienta hasta que brilla y luego se pasa de un lado a otro a través de una serie de rodillos que la exprimen más delgada y por más tiempo con cada pasada. Debido a que el metal se mantiene por encima de su temperatura de recristalización, la estructura cristalina sigue reformándose y el material permanece blando y trabajable. Al final de la línea, esa gruesa losa se ha convertido en una bobina de sólo unos pocos milímetros de espesor. Laminación en frío y recocido Cuando una aplicación necesita una tolerancia de espesor más estricta y una superficie más limpia, la bobina laminada en caliente pasa por un laminador en frío a temperatura ambiente. El trabajo en frío endurece el metal, lo que será útil más adelante pero inconveniente ahora, por lo que la bobina se recoce (se calienta a una temperatura determinada y se enfría lentamente) para recuperar la ductilidad. Recubrimiento, corte y embalaje Algunas bobinas se decapan y se aceitan, otras se sumergen en zinc fundido para convertirlas en láminas galvanizadas y algunas se dejan desnudas para pintarlas más tarde. Luego, la bobina maestra ancha se corta a los anchos que la prensa del cliente puede manejar, se enrolla firmemente y se envía con protección de bordes para que el primer metro de material sea tan bueno como el último. Cómo la chapa de metal se convierte en una pieza terminada Una vez que una bobina llega al fabricante, el objetivo es simple: convertir una tira plana en una pieza tridimensional que se ajuste, se mantenga y dure. En la práctica, eso significa una secuencia de operaciones, y el orden importa casi tanto como las máquinas. Corte y corte El contorno de la pieza debe existir antes de que suceda cualquier otra cosa. Las tiradas largas suelen pasar por una matriz de corte que perfora todo el perfil de la tira de un solo golpe, mientras que es más probable que los prototipos y las tiradas cortas se corten con láser, plasma o cizalla. La forma en que se coloca la pieza en bruto contra la bobina decide cuánto material se desperdicia, razón por la cual se presta atención al anidamiento desde el principio en cada proyecto. Punzonado y Perforado Los agujeros, ranuras, rejillas y avellanados normalmente se añaden con punzones en lugar de cortarlos uno por uno. En un troquel progresivo, la tira avanza a través de una serie de estaciones, cada una de las cuales agrega una característica, hasta que una pieza terminada cae en el otro extremo. Es rápido, repetible y normalmente la opción más barata por pieza una vez que existen las herramientas. Nuestros ingenieros reunieron toda la secuencia en una guía paso a paso para cómo funciona el estampado de metales si quieres el detalle. Doblar Una prensa plegadora empuja la hoja hacia abajo dentro de un troquel en forma de V, creando una curvatura recta y controlada. La regla práctica es que el radio de curvatura interior no debe ser mucho menor que el espesor del material, o la superficie exterior se agrietará. Cada metal también retrocede ligeramente cuando se levanta el punzón, por lo que las herramientas se configuran para que se doblen en exceso en una cantidad calculada. Embutición profunda La embutición profunda toma una pieza plana y la coloca en una taza o caja usando un punzón y un troquel, dejando que el metal fluya hacia adentro en lugar de simplemente estirarse. Las piezas más profundas que su propio diámetro a menudo necesitan varios estirados, con recocido en el medio para aliviar el endurecimiento por trabajo. Un recipiente rectangular con tapa es un resultado típico: paredes sin costuras, una base plana y un borde que acepta una tapa limpiamente. Recipiente rectangular embutido con tapa encajable Un recipiente embutido de una sola pieza sin costuras con una tapa de ajuste seguro, adecuado para procesamiento de alimentos, almacenamiento médico y entornos de laboratorio. Ver producto → Unión y montaje Algunas partes están completas en el momento en que salen de la imprenta; la mayoría no lo son. La soldadura por puntos por resistencia, el remachado, el remachado, la unión adhesiva y el hardware prensado se realizan en esta etapa, y la secuencia se planifica para que las operaciones posteriores nunca distorsionen lo que ya estaba alineado. Acabado El desbarbado es lo primero, porque un borde afilado es a la vez una cuestión de seguridad y un problema de montaje. Después de eso, la pieza puede pulirse, recubrirse con pintura en polvo, galvanizarse, anodizarse o pintarse, dependiendo de si necesita resistencia a la corrosión, conductividad eléctrica o simplemente para que luzca directamente dentro del producto terminado del cliente. ¿Qué proceso se adapta a qué trabajo? El proceso correcto rara vez es una cuestión de opinión. Generalmente todo se reduce al volumen, la geometría y la tolerancia que realmente necesita el conjunto. Una comparación rápida de los procesos de chapa que realizamos con más frecuencia en nuestro propio taller. Proceso como funciona Más adecuado para Costo de herramientas Supresión Un dado perfora el contorno completo de un solo golpe. Piezas planas de gran volumen Alto Corte por láser Un haz enfocado sigue una ruta programada Prototipos y tiradas cortas Ninguno punzonado Los punzones añaden agujeros y ranuras a medida que avanza la tira. Patrones de agujeros repetidos moderado Doblado de plegadora Un punzón presiona la hoja en un troquel en V. Soportes, paneles, chasis. Bajo embutición profunda Un punzón empuja una pieza en bruto hacia la cavidad de una matriz. Tazas, contenedores, carcasas. Altoer Estampación progresiva Varias estaciones funcionan dentro de un ciclo de prensa Partes complejas en volumen. Altoest Por qué el material importa tanto como el proceso Dos piezas pueden compartir el mismo dibujo y comportarse de manera completamente diferente, porque la aleación y el temple a menudo deciden si una curva se agrieta o una pared dibujada se rompe. Estos son los materiales que recurrimos con más frecuencia: Acero laminado en frío, como SPCC, para soportes, cubiertas y carcasas en general que serán pintados o enchapados. Acero galvanizado, donde la resistencia a la corrosión es importante y la pieza se utilizará en exteriores o en habitaciones húmedas. Acero inoxidable 304 o 430, para cocinas, instrumentos y equipos que deben mantenerse limpios y libres de óxido: una opción común para piezas de estampado de acero inoxidable . Aluminio 1060 y 5052, cuando el peso importa más que la resistencia bruta y la pieza necesita resistir la corrosión de forma natural. Cobre, latón y bronce fosforado, cuando la pieza debe conducir electricidad o calor y mantener una tolerancia estricta. Dónde terminan las piezas de chapa metálica El trabajo en el sector del automóvil es el sector más exigente del sector. Un soporte o refuerzo de carrocería estampado tiene que mantener su forma a través de años de vibración, cambios de temperatura y sal de la carretera, lo que significa tolerancias estrictas, certificados de materiales verificados y un proceso de estampado que repite el mismo resultado en la carrera diezmilésima que en la primera. Piezas de chapa estampadas con precisión para automoción Piezas automotrices estampadas con precisión diseñadas para brindar durabilidad y resistencia a la corrosión, con dimensiones, formas y acabados superficiales personalizables, como pulido y galvanoplastia. Ver producto → Los electrodomésticos de cocina son un ambiente más suave pero implacable con la apariencia. Las piezas deben encajar perfectamente, quedar planas, resistir el vapor y la grasa y sobrevivir a la limpieza diaria sin que aparezcan manchas de óxido ni bordes afilados. Cómo abordamos el trabajo de chapa metálica Dirigimos una fábrica de 5.000 metros cuadrados en Yuyao con varios talleres de estampado, y hemos estado fabricando componentes metálicos desde el año 2000. La mayor parte de lo que sale de nuestra planta es trabajo personalizado: un cliente envía un dibujo o una muestra, trabajamos juntos en las opciones de materiales y procesos, construimos un prototipo y solo entonces pasamos a la producción. Esa forma de trabajar OEM y ODM se adapta a todo, desde pequeñas piezas de precisión hasta contenedores embutidos más profundos y componentes de electrodomésticos, incluidos accesorios de cocina como contenedores perforados y bandejas de repuesto. Bandeja para hornear freidora de aire con superficie perforada Un accesorio para electrodomésticos de cocina con superficie perforada o de malla para la circulación del aire, que ayuda a hornear, asar y asar alimentos de manera uniforme y limpiar fácilmente. Ver producto → Lo que verificamos antes de enviar cualquier cosa Un buen estampado tiene que ver principalmente con la coherencia, y la coherencia proviene de comprobar en los momentos adecuados y no sólo al final: La bobina entrante se verifica en cuanto a espesor, dureza y condición de la superficie antes de llegar a la prensa. La primera inspección del artículo confirma que las herramientas, los márgenes de curvatura y las posiciones de los orificios coinciden con el dibujo. Las comprobaciones durante el proceso detectan la desviación temprano, mientras las piezas todavía están en la máquina en lugar de en una caja. Se revisan la altura de las rebabas, la planitud y la calidad de los bordes, ya que estos determinan qué tan bien se ensamblan las piezas y qué tan seguras son de manipular. El mantenimiento de las herramientas se realiza según un cronograma, porque un punzón desgastado crea problemas mucho antes de que falle por completo. Los informes dimensionales y las piezas de muestra viajan con el envío para que el equipo receptor sepa qué esperar. Entonces, ¿cómo se fabrica la chapa? Comienza con metal fundido, enrollado en una bobina con un espesor preciso y un temperamento predecible. Luego se corta, se perfora, se dobla, se dibuja, se une y se termina hasta que se convierte en algo que se puede sostener e instalar. Ninguna de las mitades de ese viaje es glamorosa, pero lograr que ambas mitades sean correctas es exactamente lo que separa una parte que simplemente encaja de una parte que dura. Si tiene un dibujo en su escritorio y no está seguro de qué ruta tiene sentido, esa conversación suele ser el lugar más útil para comenzar. .article-section table{display: table!important;border-collapse:collapse;width:100%;margin-bottom:16px;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{display: table-cell!important;border:1px solid #cccccc;padding:8px;text-align: center;}.article-section table caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:5px;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;padding-left:5px;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
  • 2026.10.22

    Cómo doblar chapa de metal: una guía práctica completa para obtener resultados de precisión

    El doblado de chapa es uno de los procesos más fundamentales en la fabricación de metales. Convierte una lámina plana de acero, aluminio o cobre en soportes, gabinetes y piezas estructurales que mantienen unidos los ensamblajes. Ya sea que esté diseñando un nuevo producto o dirigiendo un pequeño taller de fabricación, saber cómo doblar láminas de metal correctamente le ahorra tiempo, material y frustración. Hágalo mal y verá esquinas agrietadas, ángulos inconsistentes y piezas que se niegan a encajar. Hágalo bien y todos los componentes saldrán de la plegadora listos para su ensamblaje. Comprensión de los fundamentos del doblado de chapa metálica El doblado funciona con una idea simple: un punzón empuja la hoja hacia un troquel y el metal toma una forma permanente a lo largo de una línea recta. En la práctica, sin embargo, varias variables deciden si el resultado es una pieza limpia o desechada. Comience con los términos básicos. Terminología clave de flexión Línea de curvatura: la línea recta a lo largo de la cual se forma la hoja. Radio de curvatura interior: el radio en el lado interior de la curvatura, fijado por la punta del punzón y la abertura del troquel. Margen de curvatura: la longitud del material necesaria para realizar el doblez; define el tamaño del espacio en blanco plano. factor K: la relación que ubica el eje neutro dentro del espesor del material. recuperación elástica: la recuperación elástica que abre ligeramente el ángulo después de la flexión. Estos valores afectan directamente las dimensiones de la pieza. Un pequeño error en el margen de curvatura, por ejemplo, puede dejar una pieza varios milímetros por debajo de las especificaciones. Comportamiento material de un vistazo Los diferentes metales responden de manera diferente bajo el freno. Las aleaciones más blandas se doblan fácilmente con poca recuperación elástica; Las calidades más duras necesitan más fuerza y ​​un radio mayor. Características típicas de flexión para materiales de chapa comunes. Materiales Formabilidad recuperación elástica Radio de curvatura mínimo* Acero dulce Excelente Bajo 0,8-1,5 x espesor Acero inoxidable bueno Alto 1,5-2,5 x espesor Aluminio bueno Medio 1,0-2,0 x espesor Cobre Excelente Bajo 0,8-1,5 x espesor Latón Excelente Bajo 0,8-1,5 x espesor *Valores iniciales típicos; Confirme con los datos del proveedor para la aleación y el temple específicos. Qué comprobar antes de empezar a doblar Una curva limpia no se produce por casualidad. Revise estos cuatro factores antes de que el punzón toque la hoja. Espesor del material y radio de curvatura mínimo Si se dobla demasiado, se agrieta la superficie exterior. Cada material tiene un radio de curvatura mínimo, generalmente expresado como múltiplo del espesor de la lámina. Un punto de partida seguro es una vez el espesor de los metales blandos y hasta dos veces y media para los grados más duros. Dirección del grano La lámina laminada tiene una estructura veteada, muy parecida a la de la madera. Doblar paralelo a la fibra provoca grietas a lo largo de la línea de curvatura. Siempre que sea posible, oriente la curvatura a lo largo de la fibra, especialmente para radios estrechos y acero inoxidable. Apertura de herramientas y troqueles La punta del punzón fija el radio interior; la apertura del troquel controla la fuerza requerida y qué tan aguda puede ser la curvatura. Una apertura de matriz de ocho a diez veces el espesor del material es un punto de partida confiable para la mayoría de los trabajos. Condición de la superficie Los rayones, las rebabas y las escamas de laminación se convierten en concentradores de tensión durante el conformado. Mantenga los espacios en blanco limpios, elimine las rebabas de los bordes y aplique un lubricante fino donde el acabado visible sea importante. Métodos comunes de doblado en una plegadora Tres métodos dominan el doblado de chapa metálica: doblado por aire, fondo y acuñado. Cada uno equilibra la precisión, el costo de las herramientas y el tonelaje de la máquina de manera diferente. Comparación de métodos comunes de doblado de plegadoras Método Cómo funciona Precisión Uso típico Doblado de aire El punzón forma la lámina sin tocar fondo del todo; el ángulo depende de la profundidad del punzón. ±0,5° a ±1° Fabricación general, configuraciones frecuentes. Tocando fondo La hoja se presiona en la parte inferior del troquel, imprimiendo el ángulo del troquel en la pieza. ±0,25° a ±0,5° Ejecuciones de producción con ángulos consistentes acuñar El material se comprime completamente entre el punzón y la matriz bajo una gran fuerza. ±0,1° a ±0,25° Alto-precision parts, thin materials El doblado por aire es el más popular porque necesita un tonelaje moderado y permite al operador corregir el ángulo ajustando la profundidad del ariete. El fondo mejora la repetibilidad, mientras que el acuñado ofrece las tolerancias más estrictas pero requiere una máquina más pesada y herramientas más resistentes. Elija el método que coincida con la tolerancia de su dibujo y la capacidad de su equipo. Pieza de metal doblada con precisión con correa de tela duradera Este accesorio combina una flexión resistente a la corrosión con una correa antideslizante de alta resistencia, lo que lo convierte en una opción práctica para usos industriales y cotidianos. Ver producto → Paso a paso: cómo doblar chapa de metal Esta secuencia funciona tanto para prototipos únicos como para lotes de producción. Los valores exactos cambian según la máquina y el material, pero la lógica sigue siendo la misma. Verificar el material y el espesor. Mida con un calibre y confirme el grado. Compruebe que se pueda alcanzar el radio interior especificado. Calcule el margen de curvatura. Utilice una tabla o fórmula de margen de curvatura para encontrar la longitud del espacio en blanco plano y luego marque la línea de curvatura. Selecciona el punzón y muere. Haga coincidir el radio del punzón con el radio interior requerido y elija una abertura de troquel de entre ocho y diez veces el espesor del material. Configure la plegadora. Ajuste la carrera, el tope trasero y la posición del ariete. Programe la secuencia de plegado si su máquina lo admite. Realice una prueba de plegado con chatarra. Utilice el mismo material y grosor. Mida el ángulo y ajuste la profundidad de la carrera para compensar el retorno elástico. Coloque la pieza de trabajo. Alinee la línea de doblez con el centro del punzón y sostenga la pieza en escuadra contra el tope trasero. Haz la curva. Baje el ariete suavemente. Evite movimientos rápidos o bruscos que muevan la pieza o marquen la superficie. Inspeccione el resultado. Verifique el ángulo con un transportador, busque grietas o marcas de herramientas y compare las dimensiones críticas con el dibujo. El circuito de prueba y ajuste es más importante cuando se cambian materiales o herramientas. Muchos talleres mantienen registros de los valores de recuperación elástica y las configuraciones de cada material, lo que convierte los lotes futuros en cambios rápidos. En la producción, el plegado rara vez es un paso independiente. Las piezas a menudo pasan por el corte, el estampado y la conformación antes de terminar. Una pieza en bruto estampada, por ejemplo, puede incluir características flexibles que le permitan darle su forma final sin una operación de troquelado por separado. Esa combinación es común en soportes, conectores y carcasas. Tiras estampadas flexibles personalizadas para conformado compacto Estas tiras estampadas ofrecen flexibilidad y resistencia, lo que permite una fácil adaptación a las estructuras y al mismo tiempo resisten el óxido y el calor, ideales para soportes y carcasas. Ver producto → Errores comunes al doblar y cómo evitarlos La mayoría de los defectos de flexión se pueden prevenir una vez que sabes qué buscar. Estos son los problemas que vemos con más frecuencia en los talleres. Haciendo caso omiso de la recuperación elástica. El metal siempre intenta volver a su forma original. Doble ligeramente o use un radio de golpe más grande para reducir el efecto. Doblado paralelo a la fibra. Esto provoca grietas en la superficie exterior. Reoriente el diseño de modo que la línea de plegado cruce la dirección de rodadura. Usar un radio de curvatura demasiado pequeño. La superficie exterior se rompe cuando el radio cae por debajo del mínimo del material. Aumente el radio o cambie a una aleación más moldeable. Elegir la apertura de troquel incorrecta. Una matriz demasiado estrecha aumenta el tonelaje y marca la pieza; Un dado demasiado ancho hace que los ángulos sean difíciles de controlar. Cíñete a la regla de ocho a diez veces. Dejando rebabas en el espacio en blanco. Las rebabas crean puntos de tensión y rayan el troquel. Desbarbar los bordes antes de formar. Saltarse la curva de prueba. Los lotes de materiales y los estados de ánimo varían. Una prueba rápida de desechos puede evitar que se rechace una ejecución completa. Cuando un socio de fabricación profesional tiene sentido Doblar bien la chapa requiere más que presionar un pedal. Se necesitan herramientas adecuadas, una comprensión profunda del comportamiento del material y un proceso disciplinado para mantener las tolerancias en tiradas completas. Para muchas empresas, esa es una capacidad razonable para desarrollar internamente. Para otros, asociarse con un fabricante que lo haga a diario es la ruta más inteligente. En Yuyao Hongli Optoelectronic Co., Ltd., llevamos más de veinte años formando piezas metálicas. Nuestras instalaciones de 5000 metros cuadrados albergan múltiples talleres de estampado y producimos piezas dobladas, componentes embutidos y piezas estampadas de precisión para clientes industriales, de electrodomésticos y de cocina. Respaldamos proyectos OEM y ODM con herramientas personalizadas, creación de prototipos y control de calidad constante, para que pueda realizar todo el proceso de conformado con confianza. Cuando una pieza requiere múltiples operaciones, un único proveedor mantiene todo consistente. Combinamos habitualmente piezas metálicas para doblar , estampado, embutición profunda y corte por láser de piezas metálicas para entregar componentes completos dentro de límites dimensionales estrictos. Menos proveedores significan menos coordinación y plazos de entrega más cortos. Ya sea que necesite un soporte prototipo o un gran volumen de piezas formadas, manos experimentadas marcan la diferencia entre piezas que lucen bien y piezas que encajan perfectamente. Los fundamentos que se tratan aquí son los mismos que nuestro equipo aplica todos los días, respaldados por la capacidad de la máquina para manejar geometrías complejas y tolerancias exigentes. Contenedor rectangular embutido sin costuras con asa Este contenedor de una sola pieza utiliza una embutición profunda avanzada para mayor resistencia e higiene, con tamaños y acabados personalizables adecuados para uso alimentario, médico o industrial. Ver producto → .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{display: table-cell!important;border:1px solid #cccccc;padding:8px;text-align: center;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:5px;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;padding-left:5px;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
  • 2026.10.22

    Cómo calcular el margen de curvatura: la guía completa para la fabricación de chapa metálica

    El margen de curvatura es uno de esos números que determina discretamente si una pieza de chapa encaja a la primera o se vuelve a trabajar en el taller. Si alguna vez ha observado un patrón plano y se ha preguntado cuánto material agregar en una línea de plegado, esta guía lo guiará a través del cálculo paso a paso. Hemos pasado más de veinte años formando componentes metálicos para fabricantes de automóviles, electrodomésticos y equipos de cocina, por lo que las fórmulas presentadas aquí no son solo teoría de libros de texto. Se utilizan todos los días para producir componentes que cumplen con tolerancias estrictas y plazos de producción reales. ¿Qué es el margen de curvatura? El margen de curvatura (BA) es la longitud del arco del eje neutro medida a través de la región de curvatura. Cuando se dobla una lámina de metal plana, el material del exterior de la curvatura se estira, mientras que el material del interior se comprime. Entre estas dos zonas se encuentra un eje neutro, un plano que mantiene su longitud original durante el conformado. La distancia a lo largo de este eje neutral a través de la curva es su margen de curvatura. Sin este valor, no se puede determinar el tamaño correcto del espacio en blanco. Si el margen es demasiado pequeño, la pieza terminada será más corta de lo esperado. Si es demasiado grande, tendrás que recortar los bordes. Es por eso que el cálculo preciso del margen de curvatura es la base de cualquier proyecto exitoso de chapa metálica, desde simples soportes hasta nuestros piezas metálicas para doblar . Componente de metal doblado con correa de tela para ensamblaje de precisión Esta pieza curvada duradera con correa de tela antideslizante se adapta a maquinaria, automoción y equipos para actividades al aire libre. Su diseño preciso garantiza una fácil integración, pero un margen de curvatura preciso es vital para un tamaño correcto. Ver producto → La fórmula del margen de curvatura La fórmula estándar utilizada en la industria de la chapa es: BA = (π / 180) × A × (R K × T) donde: A es el ángulo de curvatura en grados. R es el radio de curvatura interior. K es el factor K. T es el espesor del material. El factor K representa el desplazamiento del eje neutro desde el centro material. Es un valor empírico que cambia según el tipo de material, el espesor y el método de formado. Como punto de partida, muchos fabricantes utilizan K = 0,44 para el doblado al aire de acero dulce cuando el radio interior está cerca del espesor del material. Ejemplo de cálculo paso a paso Apliquemos la fórmula a un escenario común. Suponga que está doblando una lámina de acero de 2 mm de espesor en un ángulo de 90° con un radio interior de 3 mm. Para este material y herramientas, suponga un factor K de 0,44. BA = (π / 180) × A × (R K × T) BA = 0,017453 × 90 × (3 0,44 × 2) BA = 0,017453 × 90 × (3 0,88) BA = 0,017453 × 90 × 3,88 BA = 1,5708 × 3,88 BA = 6,09 mm Por lo tanto, el margen de curvatura para esta curvatura es de 6,09 mm. Para encontrar la longitud del espacio en blanco plano, debe agregar este valor a las secciones rectas de la pieza y restar cualquier retroceso exterior si está trabajando con un método de deducción de curvatura. La misma fórmula funciona para cualquier ángulo, siempre y cuando mantengas las mismas unidades de radio y espesor. Asignación por curvatura frente a deducción por curvatura En el diseño de chapa metálica, a menudo se confunden el margen de curvatura y la deducción de curvatura. La tolerancia de pliegue es la longitud del arco agregada al desarrollo para tener en cuenta el material en el pliegue. La deducción por curvatura, por otro lado, es la cantidad que se resta del total de las dimensiones exteriores de las dos bridas para obtener la misma longitud plana. Ambos métodos funcionan y muchos sistemas CAD le permiten alternar entre ellos. La clave es mantener las ecuaciones consistentes. Por ejemplo, si tiene dos bridas con dimensiones exteriores L1 y L2, la longitud del plano en blanco se puede expresar como L1 L2 - BD, donde BD es la deducción de curvatura. La relación entre BA y BD se vuelve importante cuando se importa un modelo de pieza a una simulación de plegado o a un programa de plegadora CNC. Usar el mismo factor K para ambos garantiza que su patrón plano siga siendo preciso. Valores del factor K y consideraciones materiales Elegir el factor K correcto es tan importante como aplicar la fórmula. Los valores se ven afectados por la dureza del material, el método de doblado, el radio de la herramienta y si el doblez sigue o cruza la dirección del grano de rodadura. La siguiente tabla muestra rangos típicos para materiales comunes, pero siempre deben verificarse con curvas de prueba. Rangos típicos del factor K para materiales de chapa comunes Materiales Rango del factor K Punto de inicio típico del doblado por aire Acero dulce 0,33 – 0,45 0.44 Acero inoxidable 0,30 – 0,40 0.38 Aluminio 0,40 – 0,46 0.44 Cobre y latón 0,35 – 0,50 0.47 Estos rangos no son universales. Una plegadora con un punzón pulido, por ejemplo, puede producir un factor K ligeramente diferente al de un troquel con un radio desgastado. La tabla le brinda un punto de partida práctico, pero el método más confiable es ejecutar una pequeña curva de muestra y medir el resultado antes de programar la producción. En producción utilizamos este método de verificación para cada nuevo conjunto de herramientas. Es también por eso que nuestro piezas de estampado de metal de precisión salir consistentemente dentro de la tolerancia. Consejos prácticos para la producción Calcular correctamente el margen de curvatura ahorra tiempo, material y frustración. Aquí hay algunos consejos para pisos de producción que hemos aprendido al formar soportes simples y cerramientos complejos a lo largo de los años. Verifique el radio interior real. Es posible que el radio de su modelo CAD no coincida con el radio creado por las herramientas. Mide el radio real y úsalo en la fórmula. Utilice una tabla de deducción de dobleces consistente. Una vez que haya verificado los factores K para sus materiales, guárdelos en una tabla compartida para que los estimadores y programadores utilicen los mismos valores. Cuenta para el springback. La mayoría de los materiales retroceden ligeramente después de que se libera la presión. Es posible que deba doblarse demasiado y eso cambia el ángulo de curvatura efectivo utilizado en la fórmula. Observe la dirección de la fibra. La flexión paralela al grano rodante puede provocar grietas, especialmente en radios agudos. El factor K sigue siendo útil, pero es posible que sea necesario cambiar el método de formación. Mantenga las herramientas limpias. Una pequeña rebaba o astilla en la superficie del troquel puede alterar el comportamiento de flexión y hacer que el cálculo del margen de flexión sea menos preciso. Muchos de los componentes que producimos comienzan como piezas planas que se cortan, se forman y, a veces, se ensamblan con accesorios adicionales. Esto es particularmente cierto para piezas estampadas que incluyen operaciones de doblado. El método de cálculo que utilice influirá en cada paso posterior, desde cómo se asienta la pieza en el troquel hasta su rendimiento en el producto final. Tiras estampadas flexibles y personalizables para flexibilidad industrial Estas tiras resistentes a la oxidación ofrecen adaptabilidad a la flexión y resistencia para diversas estructuras. Se encuentran disponibles longitudes, espesores y acabados personalizados, pero la verificación adecuada del factor K sigue siendo esencial al momento de darles forma. Ver producto → Errores comunes a evitar Uno de los errores más frecuentes en el cálculo del margen de flexión es utilizar un factor K fijo para cada material y radio. Un único valor puede funcionar para un trabajo, pero no funcionará para otro. Confirme siempre el factor K con una curvatura de prueba, especialmente cuando cambie el espesor del material o el radio de curvatura. Otro error es ignorar la diferencia entre el radio interior en el modelo CAD y el radio real producido por las herramientas. En el doblado por aire, el radio interior suele estar determinado por el ancho de la abertura del troquel en lugar de por la punta del punzón. Si ingresa el radio de diseño en la fórmula, su margen de curvatura puede variar en una cantidad pequeña pero significativa. Finalmente, no olvide tener en cuenta la orientación de la curvatura con respecto a la dirección del grano de rodadura. Un material con un factor K más bajo a lo largo de la fibra puede comportarse de manera diferente que uno doblado paralelo a ella. La fórmula sigue siendo útil, pero es posible que sea necesario ajustar los parámetros de formación para evitar grietas o ángulos inconsistentes. Pensamientos finales El cálculo del margen de curvatura no es complicado una vez que se comprenden las variables. Comience con un factor K razonable, verifíquelo con curvas de prueba y aplique la fórmula de manera consistente. El pequeño esfuerzo que ponga en lograr un margen de curvatura preciso dará sus frutos en menos piezas rechazadas, una producción más fluida y un producto final con mejor apariencia. Si está trabajando en una nueva pieza de chapa y necesita un fabricante con experiencia en doblado, estampado y embutición profunda, nuestro equipo de ingeniería está listo para ayudarlo. Producimos componentes personalizados a partir de su modelo impreso o CAD, y nos aseguramos de que el margen de curvatura sea el correcto antes de cortar cualquier herramienta. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section table caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;text-align:center;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:5px;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;padding-left:5px;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}