


 English
 русский
 Español
 عربى

¿Cómo se estampa metal? Una guía clara paso a paso para el estampado de metales industriales
¿Cómo se estampa metal? Una guía clara paso a paso para el estampado de metales industriales
El estampado de metal es el proceso de colocar láminas de metal planas, ya sea en blanco o en forma de bobina, en una prensa de estampado, donde una herramienta y una superficie de troquel dan al metal la forma deseada. Es un método de fabricación repetible y de alta velocidad que se utiliza para producir de todo, desde paneles de carrocerías de automóviles hasta componentes de freidoras, y comprender cómo funciona puede ayudar a los OEM, los profesionales de adquisiciones y los diseñadores de productos a tomar decisiones informadas sobre el abastecimiento de piezas. A continuación se muestra el desglose del proceso real, desde la selección del material hasta los controles de calidad finales.
El principio básico: troquel de presión = forma
La respuesta fundamental a "cómo se estampa metal" es sencilla: una prensa de estampado aplica fuerza a través de un troquel moldeado sobre una pieza de chapa, lo que hace que el metal se deforme plásticamente en la cavidad del troquel. El juego de matrices consta de dos mitades: un punzón y una cavidad de matriz. El punzón se mueve hacia abajo, empujando el metal hacia la cavidad y el resultado es una pieza que coincide con la geometría del troquel. Esta operación se puede realizar en un solo golpe o en una serie progresiva de estaciones para piezas complejas.
Existen varias operaciones de estampado comunes, que incluyen el corte (cortar una forma plana), el doblado (formar ángulos), el acuñar (imprimir detalles finos) y el embutición profunda (formar formas profundas en forma de copa). La elección de la operación depende de la geometría de la pieza y de las propiedades del material. La mayoría de las piezas industriales requieren una combinación de estos pasos en una configuración de matriz progresiva.
Paso 1: Selección y preparación de materiales
El estampado comienza con el metal adecuado. Los materiales comúnmente utilizados incluyen acero con bajo contenido de carbono, acero inoxidable, aluminio, latón, cobre y diversas aleaciones. La materia prima viene en bobinas (para alimentación automatizada de gran volumen) o como piezas precortadas (para tiradas de menor volumen). El espesor del material, la resistencia a la tracción y las propiedades de alargamiento afectan directamente el diseño del troquel y el tonelaje de la prensa. Por ejemplo, la embutición profunda requiere un material con buena ductilidad, mientras que el acero de alta resistencia utilizado en piezas estructurales de automóviles exige una prensa más fuerte y una separación cuidadosa del troquel.
Una vez elegido el material, normalmente se limpia y lubrica. La lubricación reduce la fricción entre el metal y el troquel, previene el desgaste y ayuda a prolongar la vida útil de la herramienta. Luego, la bobina o el material en bruto se introduce en la prensa, a menudo con alimentadores automáticos que garantizan un posicionamiento preciso para cada carrera.
Paso 2: Diseño de matrices y preparación de herramientas
Antes de estampar cualquier metal, se debe diseñar y fabricar el juego de matrices. Esta es la parte más crítica y costosa del proceso de estampado. Los ingenieros de diseño de troqueles analizan el dibujo de la pieza, consideran factores como radios de curvatura, ángulos de desmoldeo, compensación de recuperación elástica y flujo de material. Para troqueles progresivos, se organizan varias estaciones en una sola herramienta: la primera estación puede perforar orificios piloto, la siguiente estación borra el contorno, luego sigue una serie de estaciones de doblado y formado y, finalmente, la pieza se libera de la tira portadora.
La dureza, el acabado de la superficie y el recubrimiento del acero para herramientas (por ejemplo, TiN o CrN) se seleccionan para resistir el impacto y el desgaste repetidos. Una matriz bien diseñada puede producir millones de piezas dentro de la tolerancia antes de requerir mantenimiento. Para producción de menor volumen, se pueden utilizar matrices de una sola estación o matrices de transferencia más simples.
Empresas como Yuyao Hongli Photoelectric Co., Ltd., con más de 20 años de experiencia, mantienen múltiples talleres de estampado equipados para manejar configuraciones de troqueles estándar y personalizadas. Su línea de productos incluye piezas estampadas mecanizadas con precisión, contenedores embutidos y piezas dobladas, todos producidos utilizando estrategias de herramientas optimizadas. Más información sobre Diferentes tipos de piezas estampadas y sus aplicaciones materiales. en nuestra sección de noticias de la industria.
Paso 3: El proceso de estampado: de la pieza en blanco a la pieza formada
Con el troquel instalado y el material alimentado, la prensa funciona a una velocidad y longitud de carrera predeterminadas. Las prensas mecánicas utilizan un sistema de volante y embrague para ofrecer alta velocidad (hasta cientos de golpes por minuto), mientras que las prensas hidráulicas proporcionan fuerza variable y son mejores para embuticiones profundas o conformados pesados. El proceso normalmente sigue esta secuencia:
- Supresión: El primer corte separa la pieza de trabajo de la tira de bobina. La babosa (residuos) es expulsada.
- Perforación: Se crean agujeros o ranuras para su montaje o alineación.
- Doblado/Formado: El metal se dobla a lo largo de una línea recta o se le da forma curva. Piezas dobladas, como las
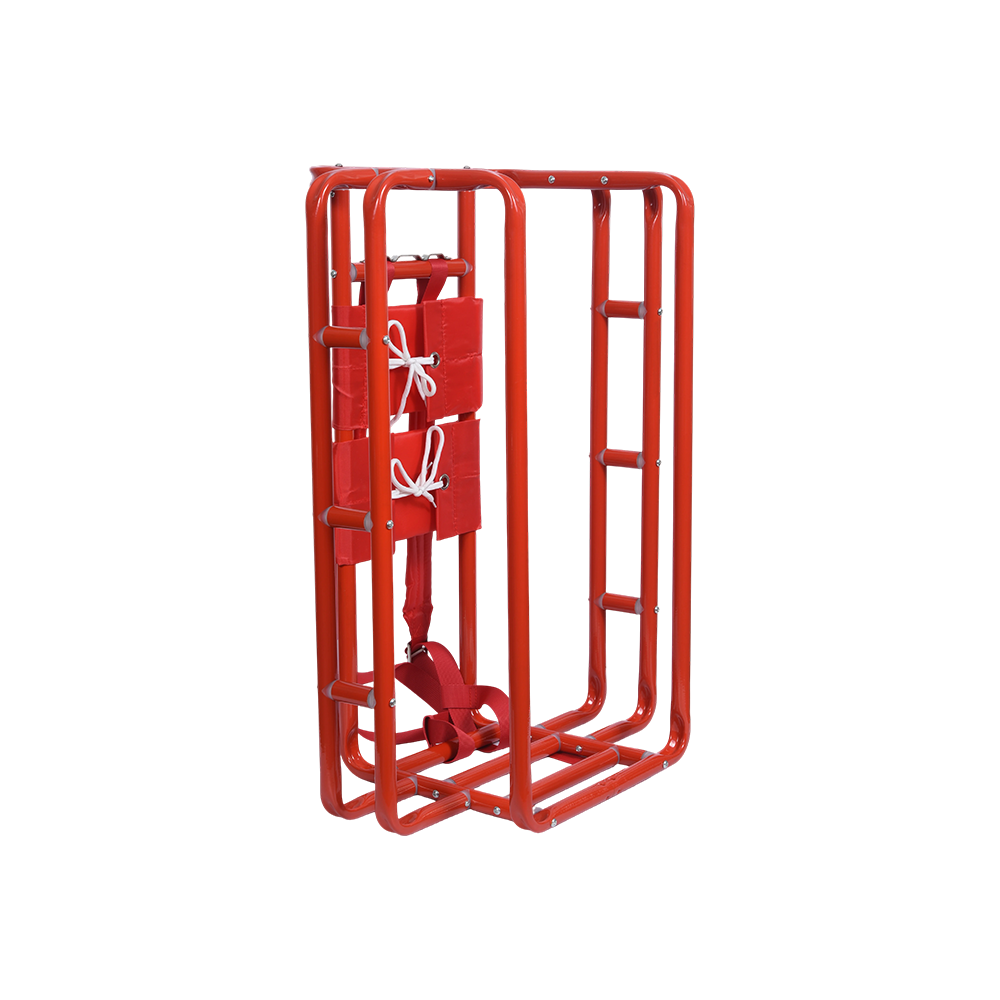 Piezas dobladas rojas con correas de tela Con un revestimiento resistente a la corrosión y una geometría personalizable, estas piezas combinan la estampación con el ensamblaje textil. Son un ejemplo práctico de producto estampado adaptado para aplicaciones funcionales y estéticas. Ver producto → con correa de tela roja, demuestre cómo se pueden combinar las curvas con accesorios adicionales para ensamblajes terminados.
- Embutición profunda: El metal se introduce en una cavidad para crear una geometría sin costuras en forma de copa. Esto es común en contenedores, carcasas y componentes de electrodomésticos de cocina. Por ejemplo, los contenedores embutidos con tapas o recortes se utilizan en carcasas de equipos y soluciones de almacenamiento.
- Recorte/bridado: Se recorta el exceso de material y se rebordean los bordes para mayor resistencia o ensamblaje.
Cada operación debe programarse con precisión y el material debe fluir sin rasgarse ni arrugarse. Los desgarros, el adelgazamiento o la recuperación elástica son defectos comunes que los diseñadores de troqueles mitigan mediante radios adecuados, cordones de tracción y ajustes de las almohadillas de presión.
En el caso de piezas embutidas profundas, la relación profundidad-diámetro es un parámetro clave. Los componentes con cavidades profundas generalmente requieren múltiples pasos de embutición con recocido intermedio si el material se endurece significativamente. Nuestro 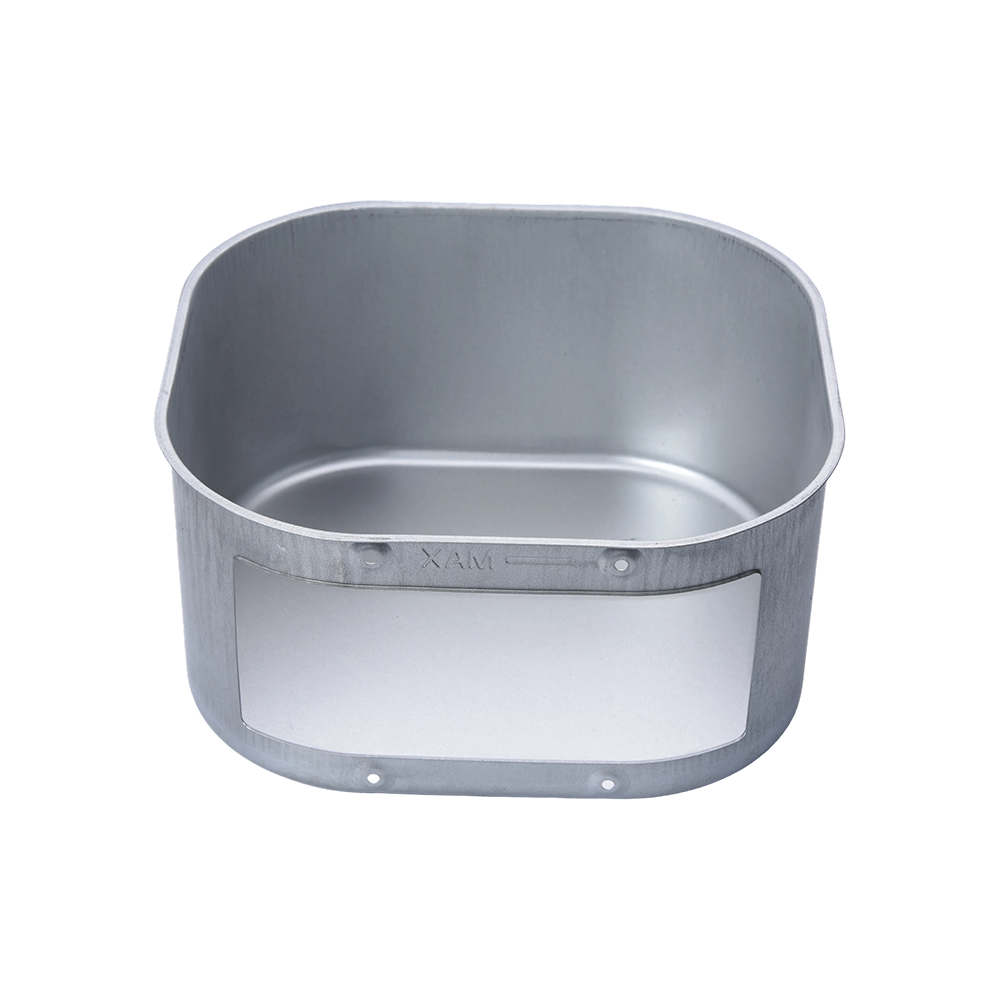 Contenedor cuadrado embutido con recortes Este contenedor logra un diseño de una sola pieza sin costuras mediante embutición profunda, con recortes personalizables para ventilación o ensamblaje. Ejemplifica el control del flujo de material necesario para geometrías complejas. Ver producto → es un ejemplo de un producto embutido profundo que logra una forma cuadrada con cortes precisos, una geometría que exige un control cuidadoso del flujo de material.
Paso 4: Operaciones secundarias: soldadura, ensamblaje, acabado superficial
No todas las piezas estampadas salen de la prensa listas para su uso. Muchos requieren operaciones secundarias:
- Soldar o remachar para unir múltiples componentes estampados.
- Roscar o golpear para agujeros de sujetadores.
- Acabado de superficies como enchapado, pintura o recubrimiento en polvo para resistencia a la corrosión y estética.
- Asamblea de componentes adjuntos como correas de tela, asas o piezas electrónicas.
En el caso de los accesorios de electrodomésticos de cocina, las piezas estampadas suelen someterse a un tratamiento de limpieza y superficie para cumplir con los estándares de seguridad en contacto con alimentos. La bandeja para hornear reemplazable para freidoras, por ejemplo, debe tener una capa antiadherente y bordes lisos para evitar rayones. De manera similar, las piezas estampadas de automóviles requieren una tolerancia dimensional estricta y, a menudo, reciben tratamientos antioxidantes adicionales.
La cartera de productos de Yuyao Hongli cubre muchos de estos procesos secundarios. Su 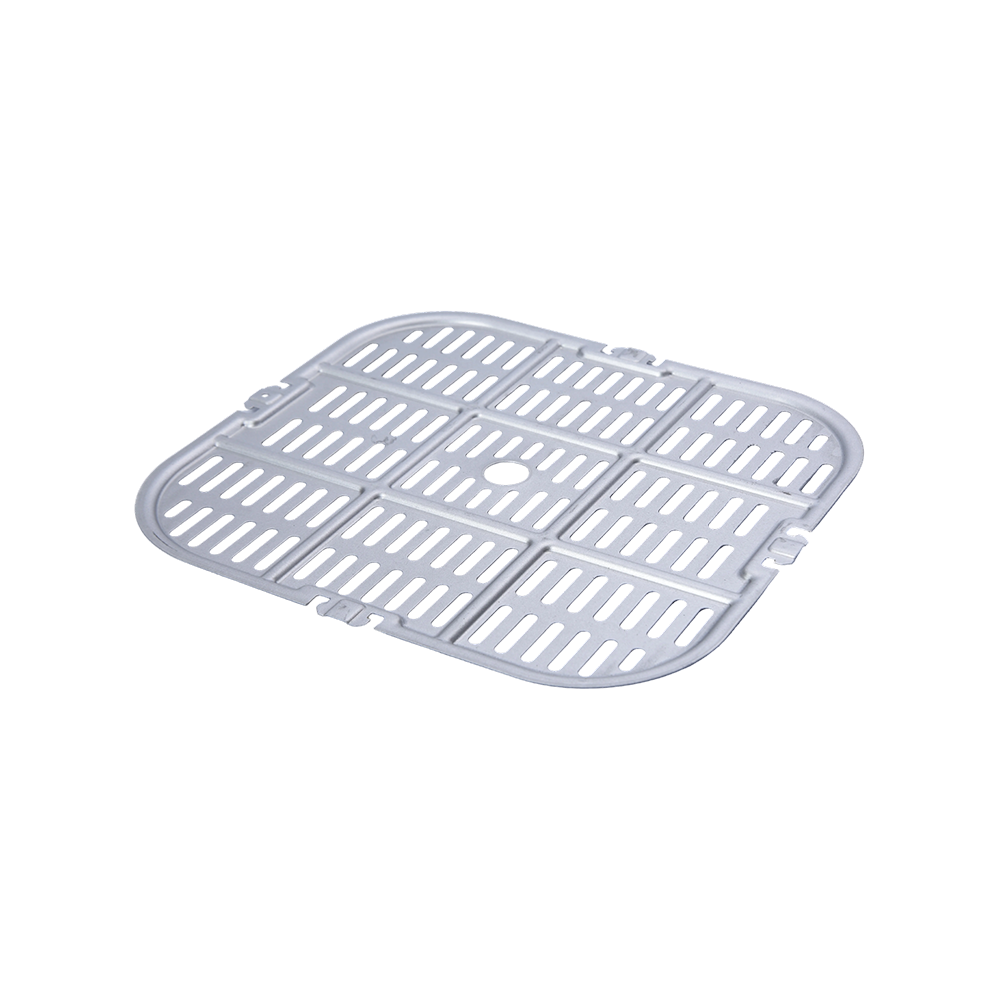 Bandeja para hornear freidora de aire Esta bandeja es una pieza estampada transformada en un accesorio de cocina funcional, que presenta conductividad térmica y perforaciones para la circulación del aire. Ilustra cómo las operaciones secundarias completan un componente estampado. Ver producto → es un claro ejemplo de una pieza estampada que se procesa posteriormente para convertirse en un componente completo y funcional para el consumidor final.
Paso 5: Control de calidad y tolerancias
El último paso para sellar metal de manera confiable es la inspección. Las mediciones dimensionales utilizando CMM (máquinas de medición de coordenadas), comparadores ópticos o medidores de paso/no paso verifican características críticas. Las pruebas de dureza verifican la consistencia del material. Las inspecciones visuales para detectar defectos superficiales, rebabas y grietas también son estándar. Para piezas embutidas profundas, la distribución del espesor de la pared se mide para garantizar que no se adelgace excesivamente.
El control estadístico de procesos (SPC) se utiliza en líneas de gran volumen para monitorear la fuerza de la prensa, el espesor del material y el desgaste de la matriz en tiempo real. Las tolerancias para piezas estampadas típicas varían de ±0,1 mm a ±0,5 mm, según el material y la complejidad. Las piezas estampadas mecanizadas con precisión pueden alcanzar tolerancias aún más estrictas mediante operaciones de mecanizado secundarias.
Para explorar cómo se comparan los componentes embutidos con las piezas de chapa fabricadas en términos de resistencia y costo, lea nuestra comparación detallada: ¿Por qué los componentes embutidos podrían superar a las piezas de chapa metálica fabricadas? .
Aplicaciones del mundo real en todas las industrias
El estampado de metal no es un proceso único para todos. La misma tecnología central se adapta a industrias muy diferentes:
- Automotriz: Las piezas de chapa estampada para automóviles incluyen paneles de carrocería, soportes, refuerzos estructurales y componentes debajo del capó. El estampado de acero de alta resistencia es crucial para la seguridad en caso de colisión.
- Electrodomésticos de cocina: Los componentes de freidoras, placas de base de hornos, componentes de fregaderos y bases de utensilios se producen mediante estampado y embutición profunda. El alto volumen y la sensibilidad a los costos de la industria de electrodomésticos hacen que el estampado sea el método preferido.
- Electrónica y Mobiliario: Piezas de chasis estampadas, cubiertas, soportes de montaje y piezas delgadas en miniatura para dispositivos electrónicos. La capacidad de producir formas complejas rápidamente hace que el estampado sea ideal para la electrónica de consumo.
- Almacenamiento y Contenedores: Contenedores embutidos profundos con asas, tapas o recortes para almacenamiento industrial, embalaje o cerramientos de componentes.
Cada aplicación impone diferentes exigencias en cuanto a materiales, tolerancias y acabados secundarios. Comprender el proceso de estampado ayuda a los ingenieros a seleccionar el proveedor adecuado y evitar errores comunes, como subestimar el costo de las herramientas, pedir materiales con una conformabilidad insuficiente o ignorar los efectos de recuperación elástica en las piezas dobladas.
Conclusión: el estampado es un equilibrio entre arte e ingeniería
En esencia, estampar metal es simplemente presionar una lámina de metal en un troquel. Pero la verdadera respuesta a "¿cómo se estampa metal?" implica una profunda interacción entre la ciencia de los materiales, el diseño de herramientas, la mecánica de prensas y el control de calidad. Para los fabricantes de equipos originales y desarrolladores de productos, asociarse con un fabricante experimentado que ofrece una amplia gama de capacidades (desde simples piezas planas hasta complejos contenedores embutidos y accesorios para electrodomésticos de cocina) puede agilizar el ciclo de desarrollo de productos y garantizar una calidad constante de las piezas. Al seleccionar el socio de estampado adecuado, obtiene acceso a décadas de conocimiento acumulado sobre lo que funciona y lo que no, ahorrando tiempo y reduciendo el riesgo en su cadena de suministro.
Reciba nuevas actualizaciones por correo electrónico
Le prometemos que nunca revelaremos su dirección de correo electrónico y que puede optar por no hacerlo en cualquier momento.
-
Enlaces rápidos
INICIO Acerca de nosotros Productos Servicio Noticias Contáctenos -
Lista de productos
Piezas embutidas Piezas estampadas Piezas dobladas Accesorios para electrodomésticos de cocina Piezas de estampación automotriz -
Acerca de nosotros
Fábrica Honor Preguntas frecuentes -
Noticias
Noticias de la empresa Noticias de la industria -
Contáctenos
Dirección: Lado sur de la carretera Shunke, Parque Industrial de Ciencia y Tecnología Yangming, ciudad de Yuyao, provincia de Zhejiang, China. Teléfono: +86-13905842349/+86-13738485724 Correo electrónico: hongli@hl-stamping.com
