


 English
 русский
 Español
 عربى

¿Cómo se fabrica la chapa metálica? Desde bobinas de acero planas hasta piezas estampadas terminadas
¿Cómo se fabrica la chapa metálica? Desde bobinas de acero planas hasta piezas estampadas terminadas
La chapa metálica es uno de esos materiales que mantienen unida la vida cotidiana de forma silenciosa. La bandeja dentro de su freidora, el soporte detrás del parachoques de un automóvil, el chasis de una computadora portátil, el panel de un calentador doméstico: cada uno de ellos comenzó su vida como una hoja plana de acero o aluminio. Entonces, cuando alguien pregunta cómo se fabrica la lámina de metal, en realidad hay dos respuestas que vale la pena dar: cómo se produce la lámina plana en sí en la fábrica y cómo se le da forma posteriormente a esa lámina para convertirla en las piezas que la gente realmente usa. Hemos dedicado más de veinte años a la segunda mitad de esa historia, y así es como ambas mitades encajan.
Cómo se fabrica realmente una lámina plana de metal
Una chapa de acero plana no empieza plana. Comienza como un charco de metal fundido, y todo lo que sucede después consiste en comprimirlo, enfriarlo y enrollarlo hasta convertirlo en algo lo suficientemente uniforme como para ser útil.
Fusión y fundición
La chatarra de acero reciclado y el hierro en bruto se funden en un horno de arco eléctrico y la masa fundida se ajusta hasta que el carbono, el manganeso y cualquier elemento de aleación se encuentren dentro de un rango objetivo estrecho. Las aleaciones de aluminio y cobre siguen la misma lógica en diferentes hornos. Luego, el metal fundido se vierte en una coladora continua o en un molde y se le permite solidificarse formando una losa, un bloque grueso que puede tener 200 mm o más de profundidad.
Laminación en caliente
La losa se recalienta hasta que brilla y luego se pasa de un lado a otro a través de una serie de rodillos que la exprimen más delgada y por más tiempo con cada pasada. Debido a que el metal se mantiene por encima de su temperatura de recristalización, la estructura cristalina sigue reformándose y el material permanece blando y trabajable. Al final de la línea, esa gruesa losa se ha convertido en una bobina de sólo unos pocos milímetros de espesor.
Laminación en frío y recocido
Cuando una aplicación necesita una tolerancia de espesor más estricta y una superficie más limpia, la bobina laminada en caliente pasa por un laminador en frío a temperatura ambiente. El trabajo en frío endurece el metal, lo que será útil más adelante pero inconveniente ahora, por lo que la bobina se recoce (se calienta a una temperatura determinada y se enfría lentamente) para recuperar la ductilidad.
Recubrimiento, corte y embalaje
Algunas bobinas se decapan y se aceitan, otras se sumergen en zinc fundido para convertirlas en láminas galvanizadas y algunas se dejan desnudas para pintarlas más tarde. Luego, la bobina maestra ancha se corta a los anchos que la prensa del cliente puede manejar, se enrolla firmemente y se envía con protección de bordes para que el primer metro de material sea tan bueno como el último.
Cómo la chapa de metal se convierte en una pieza terminada
Una vez que una bobina llega al fabricante, el objetivo es simple: convertir una tira plana en una pieza tridimensional que se ajuste, se mantenga y dure. En la práctica, eso significa una secuencia de operaciones, y el orden importa casi tanto como las máquinas.
Corte y corte
El contorno de la pieza debe existir antes de que suceda cualquier otra cosa. Las tiradas largas suelen pasar por una matriz de corte que perfora todo el perfil de la tira de un solo golpe, mientras que es más probable que los prototipos y las tiradas cortas se corten con láser, plasma o cizalla. La forma en que se coloca la pieza en bruto contra la bobina decide cuánto material se desperdicia, razón por la cual se presta atención al anidamiento desde el principio en cada proyecto.
Punzonado y Perforado
Los agujeros, ranuras, rejillas y avellanados normalmente se añaden con punzones en lugar de cortarlos uno por uno. En un troquel progresivo, la tira avanza a través de una serie de estaciones, cada una de las cuales agrega una característica, hasta que una pieza terminada cae en el otro extremo. Es rápido, repetible y normalmente la opción más barata por pieza una vez que existen las herramientas. Nuestros ingenieros reunieron toda la secuencia en una guía paso a paso para cómo funciona el estampado de metales si quieres el detalle.
Doblar
Una prensa plegadora empuja la hoja hacia abajo dentro de un troquel en forma de V, creando una curvatura recta y controlada. La regla práctica es que el radio de curvatura interior no debe ser mucho menor que el espesor del material, o la superficie exterior se agrietará. Cada metal también retrocede ligeramente cuando se levanta el punzón, por lo que las herramientas se configuran para que se doblen en exceso en una cantidad calculada.
Embutición profunda
La embutición profunda toma una pieza plana y la coloca en una taza o caja usando un punzón y un troquel, dejando que el metal fluya hacia adentro en lugar de simplemente estirarse. Las piezas más profundas que su propio diámetro a menudo necesitan varios estirados, con recocido en el medio para aliviar el endurecimiento por trabajo. Un recipiente rectangular con tapa es un resultado típico: paredes sin costuras, una base plana y un borde que acepta una tapa limpiamente.
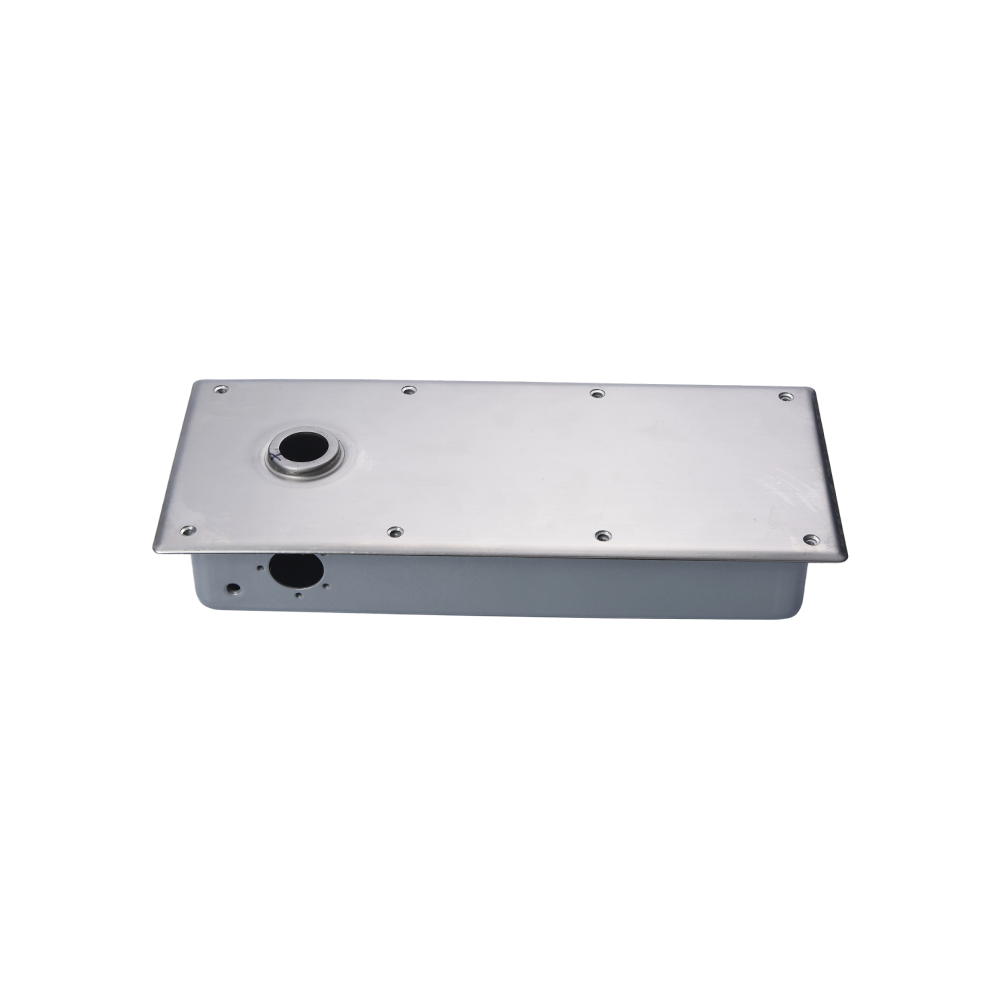 Recipiente rectangular embutido con tapa encajable Un recipiente embutido de una sola pieza sin costuras con una tapa de ajuste seguro, adecuado para procesamiento de alimentos, almacenamiento médico y entornos de laboratorio. Ver producto →
Unión y montaje
Algunas partes están completas en el momento en que salen de la imprenta; la mayoría no lo son. La soldadura por puntos por resistencia, el remachado, el remachado, la unión adhesiva y el hardware prensado se realizan en esta etapa, y la secuencia se planifica para que las operaciones posteriores nunca distorsionen lo que ya estaba alineado.
Acabado
El desbarbado es lo primero, porque un borde afilado es a la vez una cuestión de seguridad y un problema de montaje. Después de eso, la pieza puede pulirse, recubrirse con pintura en polvo, galvanizarse, anodizarse o pintarse, dependiendo de si necesita resistencia a la corrosión, conductividad eléctrica o simplemente para que luzca directamente dentro del producto terminado del cliente.
¿Qué proceso se adapta a qué trabajo?
El proceso correcto rara vez es una cuestión de opinión. Generalmente todo se reduce al volumen, la geometría y la tolerancia que realmente necesita el conjunto.
| Proceso | como funciona | Más adecuado para | Costo de herramientas |
|---|---|---|---|
| Supresión | Un dado perfora el contorno completo de un solo golpe. | Piezas planas de gran volumen | Alto |
| Corte por láser | Un haz enfocado sigue una ruta programada | Prototipos y tiradas cortas | Ninguno |
| punzonado | Los punzones añaden agujeros y ranuras a medida que avanza la tira. | Patrones de agujeros repetidos | moderado |
| Doblado de plegadora | Un punzón presiona la hoja en un troquel en V. | Soportes, paneles, chasis. | Bajo |
| embutición profunda | Un punzón empuja una pieza en bruto hacia la cavidad de una matriz. | Tazas, contenedores, carcasas. | Altoer |
| Estampación progresiva | Varias estaciones funcionan dentro de un ciclo de prensa | Partes complejas en volumen. | Altoest |
Por qué el material importa tanto como el proceso
Dos piezas pueden compartir el mismo dibujo y comportarse de manera completamente diferente, porque la aleación y el temple a menudo deciden si una curva se agrieta o una pared dibujada se rompe. Estos son los materiales que recurrimos con más frecuencia:
- Acero laminado en frío, como SPCC, para soportes, cubiertas y carcasas en general que serán pintados o enchapados.
- Acero galvanizado, donde la resistencia a la corrosión es importante y la pieza se utilizará en exteriores o en habitaciones húmedas.
- Acero inoxidable 304 o 430, para cocinas, instrumentos y equipos que deben mantenerse limpios y libres de óxido: una opción común para piezas de estampado de acero inoxidable .
- Aluminio 1060 y 5052, cuando el peso importa más que la resistencia bruta y la pieza necesita resistir la corrosión de forma natural.
- Cobre, latón y bronce fosforado, cuando la pieza debe conducir electricidad o calor y mantener una tolerancia estricta.
Dónde terminan las piezas de chapa metálica
El trabajo en el sector del automóvil es el sector más exigente del sector. Un soporte o refuerzo de carrocería estampado tiene que mantener su forma a través de años de vibración, cambios de temperatura y sal de la carretera, lo que significa tolerancias estrictas, certificados de materiales verificados y un proceso de estampado que repite el mismo resultado en la carrera diezmilésima que en la primera.
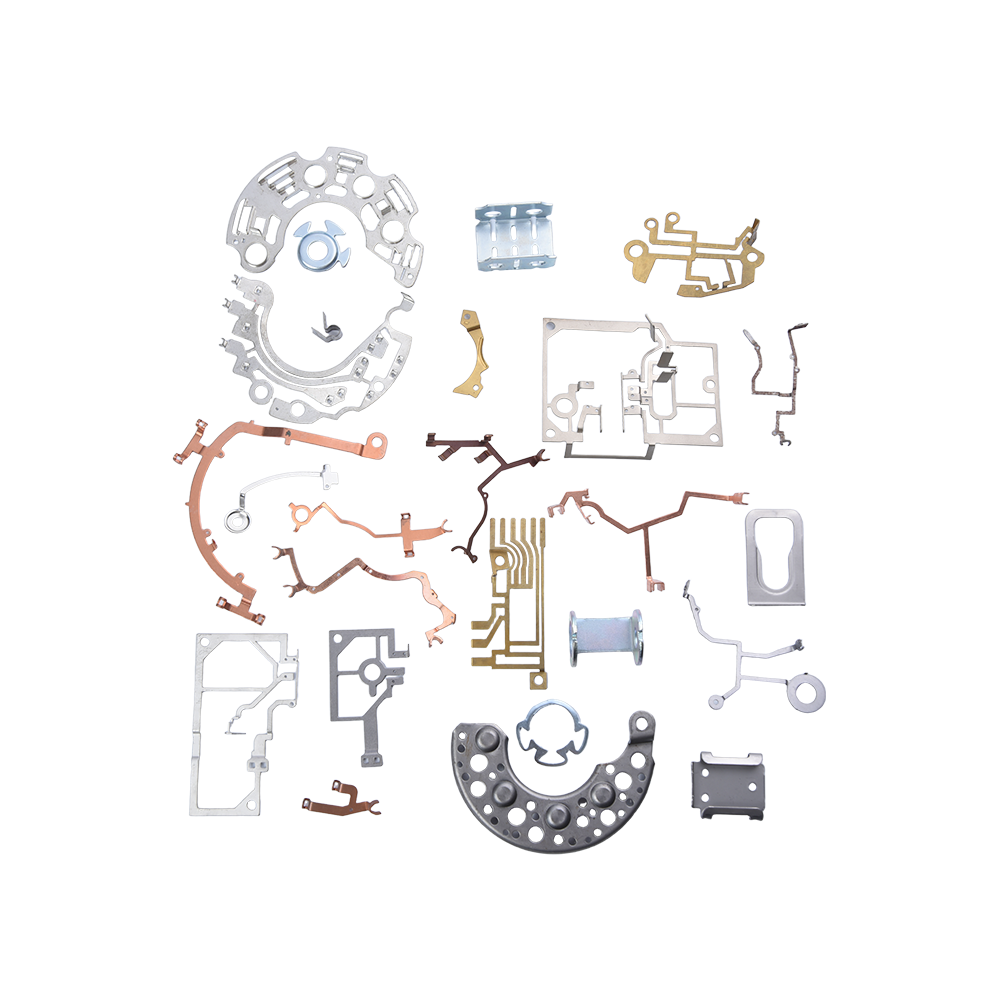 Piezas de chapa estampadas con precisión para automoción Piezas automotrices estampadas con precisión diseñadas para brindar durabilidad y resistencia a la corrosión, con dimensiones, formas y acabados superficiales personalizables, como pulido y galvanoplastia. Ver producto →
Los electrodomésticos de cocina son un ambiente más suave pero implacable con la apariencia. Las piezas deben encajar perfectamente, quedar planas, resistir el vapor y la grasa y sobrevivir a la limpieza diaria sin que aparezcan manchas de óxido ni bordes afilados.
Cómo abordamos el trabajo de chapa metálica
Dirigimos una fábrica de 5.000 metros cuadrados en Yuyao con varios talleres de estampado, y hemos estado fabricando componentes metálicos desde el año 2000. La mayor parte de lo que sale de nuestra planta es trabajo personalizado: un cliente envía un dibujo o una muestra, trabajamos juntos en las opciones de materiales y procesos, construimos un prototipo y solo entonces pasamos a la producción. Esa forma de trabajar OEM y ODM se adapta a todo, desde pequeñas piezas de precisión hasta contenedores embutidos más profundos y componentes de electrodomésticos, incluidos accesorios de cocina como contenedores perforados y bandejas de repuesto.
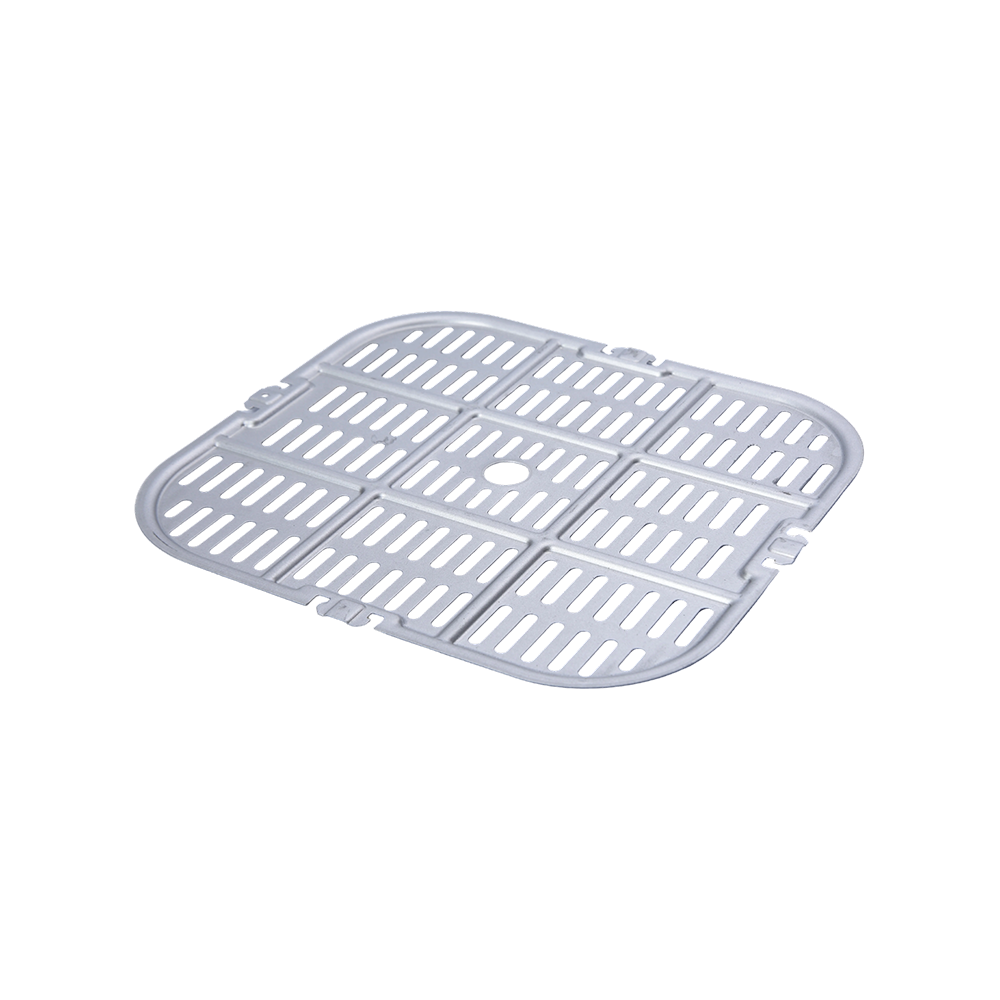 Bandeja para hornear freidora de aire con superficie perforada Un accesorio para electrodomésticos de cocina con superficie perforada o de malla para la circulación del aire, que ayuda a hornear, asar y asar alimentos de manera uniforme y limpiar fácilmente. Ver producto →
Lo que verificamos antes de enviar cualquier cosa
Un buen estampado tiene que ver principalmente con la coherencia, y la coherencia proviene de comprobar en los momentos adecuados y no sólo al final:
- La bobina entrante se verifica en cuanto a espesor, dureza y condición de la superficie antes de llegar a la prensa.
- La primera inspección del artículo confirma que las herramientas, los márgenes de curvatura y las posiciones de los orificios coinciden con el dibujo.
- Las comprobaciones durante el proceso detectan la desviación temprano, mientras las piezas todavía están en la máquina en lugar de en una caja.
- Se revisan la altura de las rebabas, la planitud y la calidad de los bordes, ya que estos determinan qué tan bien se ensamblan las piezas y qué tan seguras son de manipular.
- El mantenimiento de las herramientas se realiza según un cronograma, porque un punzón desgastado crea problemas mucho antes de que falle por completo.
- Los informes dimensionales y las piezas de muestra viajan con el envío para que el equipo receptor sepa qué esperar.
Entonces, ¿cómo se fabrica la chapa? Comienza con metal fundido, enrollado en una bobina con un espesor preciso y un temperamento predecible. Luego se corta, se perfora, se dobla, se dibuja, se une y se termina hasta que se convierte en algo que se puede sostener e instalar. Ninguna de las mitades de ese viaje es glamorosa, pero lograr que ambas mitades sean correctas es exactamente lo que separa una parte que simplemente encaja de una parte que dura. Si tiene un dibujo en su escritorio y no está seguro de qué ruta tiene sentido, esa conversación suele ser el lugar más útil para comenzar.
Reciba nuevas actualizaciones por correo electrónico
Le prometemos que nunca revelaremos su dirección de correo electrónico y que puede optar por no hacerlo en cualquier momento.
-
Enlaces rápidos
INICIO Acerca de nosotros Productos Servicio Noticias Contáctenos -
Lista de productos
Piezas embutidas Piezas estampadas Piezas dobladas Accesorios para electrodomésticos de cocina Piezas de estampación automotriz -
Acerca de nosotros
Fábrica Honor Preguntas frecuentes -
Noticias
Noticias de la empresa Noticias de la industria -
Contáctenos
Dirección: Lado sur de la carretera Shunke, Parque Industrial de Ciencia y Tecnología Yangming, ciudad de Yuyao, provincia de Zhejiang, China. Teléfono: +86-13905842349/+86-13738485724 Correo electrónico: hongli@hl-stamping.com
