


 English
 русский
 Español
 عربى

Cómo doblar chapa de metal: una guía práctica completa para obtener resultados de precisión
Cómo doblar chapa de metal: una guía práctica completa para obtener resultados de precisión
El doblado de chapa es uno de los procesos más fundamentales en la fabricación de metales. Convierte una lámina plana de acero, aluminio o cobre en soportes, gabinetes y piezas estructurales que mantienen unidos los ensamblajes. Ya sea que esté diseñando un nuevo producto o dirigiendo un pequeño taller de fabricación, saber cómo doblar láminas de metal correctamente le ahorra tiempo, material y frustración. Hágalo mal y verá esquinas agrietadas, ángulos inconsistentes y piezas que se niegan a encajar. Hágalo bien y todos los componentes saldrán de la plegadora listos para su ensamblaje.
Comprensión de los fundamentos del doblado de chapa metálica
El doblado funciona con una idea simple: un punzón empuja la hoja hacia un troquel y el metal toma una forma permanente a lo largo de una línea recta. En la práctica, sin embargo, varias variables deciden si el resultado es una pieza limpia o desechada. Comience con los términos básicos.
Terminología clave de flexión
- Línea de curvatura: la línea recta a lo largo de la cual se forma la hoja.
- Radio de curvatura interior: el radio en el lado interior de la curvatura, fijado por la punta del punzón y la abertura del troquel.
- Margen de curvatura: la longitud del material necesaria para realizar el doblez; define el tamaño del espacio en blanco plano.
- factor K: la relación que ubica el eje neutro dentro del espesor del material.
- recuperación elástica: la recuperación elástica que abre ligeramente el ángulo después de la flexión.
Estos valores afectan directamente las dimensiones de la pieza. Un pequeño error en el margen de curvatura, por ejemplo, puede dejar una pieza varios milímetros por debajo de las especificaciones.
Comportamiento material de un vistazo
Los diferentes metales responden de manera diferente bajo el freno. Las aleaciones más blandas se doblan fácilmente con poca recuperación elástica; Las calidades más duras necesitan más fuerza y un radio mayor.
| Materiales | Formabilidad | recuperación elástica | Radio de curvatura mínimo* |
|---|---|---|---|
| Acero dulce | Excelente | Bajo | 0,8-1,5 x espesor |
| Acero inoxidable | bueno | Alto | 1,5-2,5 x espesor |
| Aluminio | bueno | Medio | 1,0-2,0 x espesor |
| Cobre | Excelente | Bajo | 0,8-1,5 x espesor |
| Latón | Excelente | Bajo | 0,8-1,5 x espesor |
*Valores iniciales típicos; Confirme con los datos del proveedor para la aleación y el temple específicos.
Qué comprobar antes de empezar a doblar
Una curva limpia no se produce por casualidad. Revise estos cuatro factores antes de que el punzón toque la hoja.
Espesor del material y radio de curvatura mínimo
Si se dobla demasiado, se agrieta la superficie exterior. Cada material tiene un radio de curvatura mínimo, generalmente expresado como múltiplo del espesor de la lámina. Un punto de partida seguro es una vez el espesor de los metales blandos y hasta dos veces y media para los grados más duros.
Dirección del grano
La lámina laminada tiene una estructura veteada, muy parecida a la de la madera. Doblar paralelo a la fibra provoca grietas a lo largo de la línea de curvatura. Siempre que sea posible, oriente la curvatura a lo largo de la fibra, especialmente para radios estrechos y acero inoxidable.
Apertura de herramientas y troqueles
La punta del punzón fija el radio interior; la apertura del troquel controla la fuerza requerida y qué tan aguda puede ser la curvatura. Una apertura de matriz de ocho a diez veces el espesor del material es un punto de partida confiable para la mayoría de los trabajos.
Condición de la superficie
Los rayones, las rebabas y las escamas de laminación se convierten en concentradores de tensión durante el conformado. Mantenga los espacios en blanco limpios, elimine las rebabas de los bordes y aplique un lubricante fino donde el acabado visible sea importante.
Métodos comunes de doblado en una plegadora
Tres métodos dominan el doblado de chapa metálica: doblado por aire, fondo y acuñado. Cada uno equilibra la precisión, el costo de las herramientas y el tonelaje de la máquina de manera diferente.
| Método | Cómo funciona | Precisión | Uso típico |
|---|---|---|---|
| Doblado de aire | El punzón forma la lámina sin tocar fondo del todo; el ángulo depende de la profundidad del punzón. | ±0,5° a ±1° | Fabricación general, configuraciones frecuentes. |
| Tocando fondo | La hoja se presiona en la parte inferior del troquel, imprimiendo el ángulo del troquel en la pieza. | ±0,25° a ±0,5° | Ejecuciones de producción con ángulos consistentes |
| acuñar | El material se comprime completamente entre el punzón y la matriz bajo una gran fuerza. | ±0,1° a ±0,25° | Alto-precision parts, thin materials |
El doblado por aire es el más popular porque necesita un tonelaje moderado y permite al operador corregir el ángulo ajustando la profundidad del ariete. El fondo mejora la repetibilidad, mientras que el acuñado ofrece las tolerancias más estrictas pero requiere una máquina más pesada y herramientas más resistentes. Elija el método que coincida con la tolerancia de su dibujo y la capacidad de su equipo.
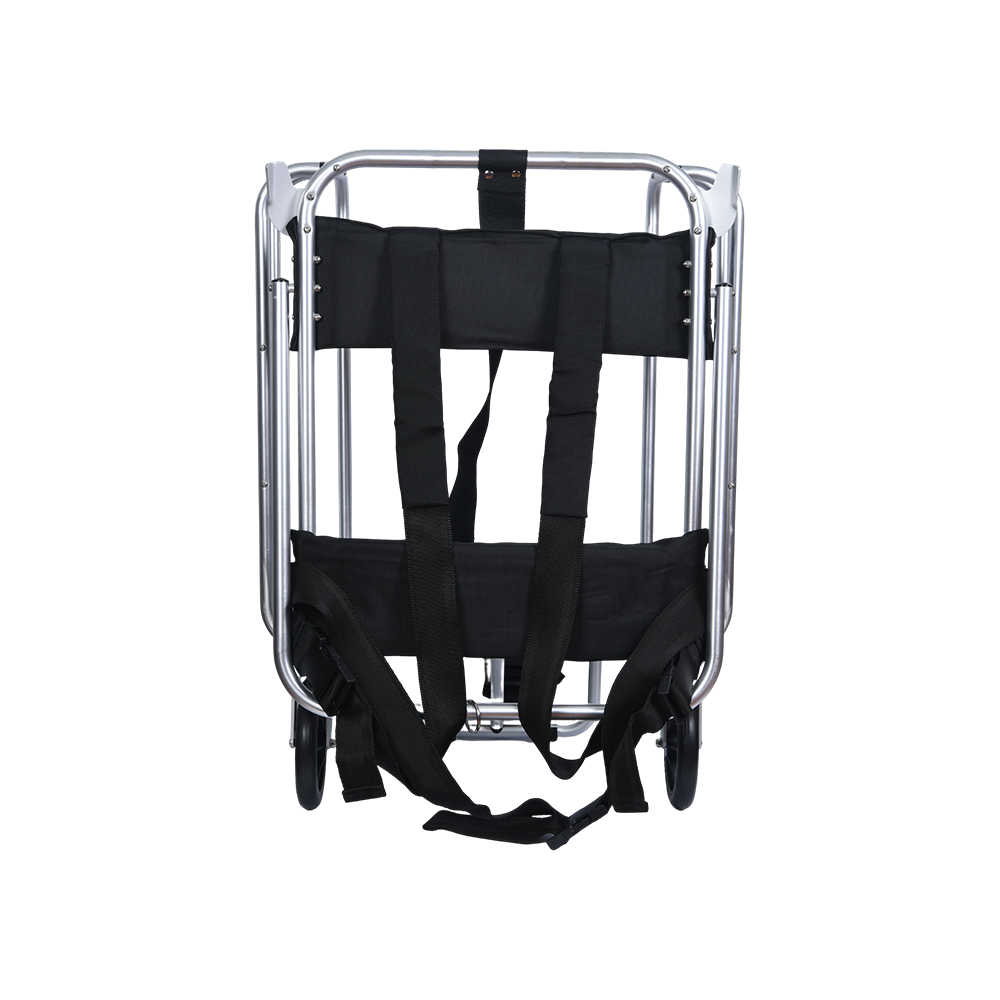 Pieza de metal doblada con precisión con correa de tela duradera Este accesorio combina una flexión resistente a la corrosión con una correa antideslizante de alta resistencia, lo que lo convierte en una opción práctica para usos industriales y cotidianos. Ver producto →
Paso a paso: cómo doblar chapa de metal
Esta secuencia funciona tanto para prototipos únicos como para lotes de producción. Los valores exactos cambian según la máquina y el material, pero la lógica sigue siendo la misma.
- Verificar el material y el espesor. Mida con un calibre y confirme el grado. Compruebe que se pueda alcanzar el radio interior especificado.
- Calcule el margen de curvatura. Utilice una tabla o fórmula de margen de curvatura para encontrar la longitud del espacio en blanco plano y luego marque la línea de curvatura.
- Selecciona el punzón y muere. Haga coincidir el radio del punzón con el radio interior requerido y elija una abertura de troquel de entre ocho y diez veces el espesor del material.
- Configure la plegadora. Ajuste la carrera, el tope trasero y la posición del ariete. Programe la secuencia de plegado si su máquina lo admite.
- Realice una prueba de plegado con chatarra. Utilice el mismo material y grosor. Mida el ángulo y ajuste la profundidad de la carrera para compensar el retorno elástico.
- Coloque la pieza de trabajo. Alinee la línea de doblez con el centro del punzón y sostenga la pieza en escuadra contra el tope trasero.
- Haz la curva. Baje el ariete suavemente. Evite movimientos rápidos o bruscos que muevan la pieza o marquen la superficie.
- Inspeccione el resultado. Verifique el ángulo con un transportador, busque grietas o marcas de herramientas y compare las dimensiones críticas con el dibujo.
El circuito de prueba y ajuste es más importante cuando se cambian materiales o herramientas. Muchos talleres mantienen registros de los valores de recuperación elástica y las configuraciones de cada material, lo que convierte los lotes futuros en cambios rápidos.
En la producción, el plegado rara vez es un paso independiente. Las piezas a menudo pasan por el corte, el estampado y la conformación antes de terminar. Una pieza en bruto estampada, por ejemplo, puede incluir características flexibles que le permitan darle su forma final sin una operación de troquelado por separado. Esa combinación es común en soportes, conectores y carcasas.
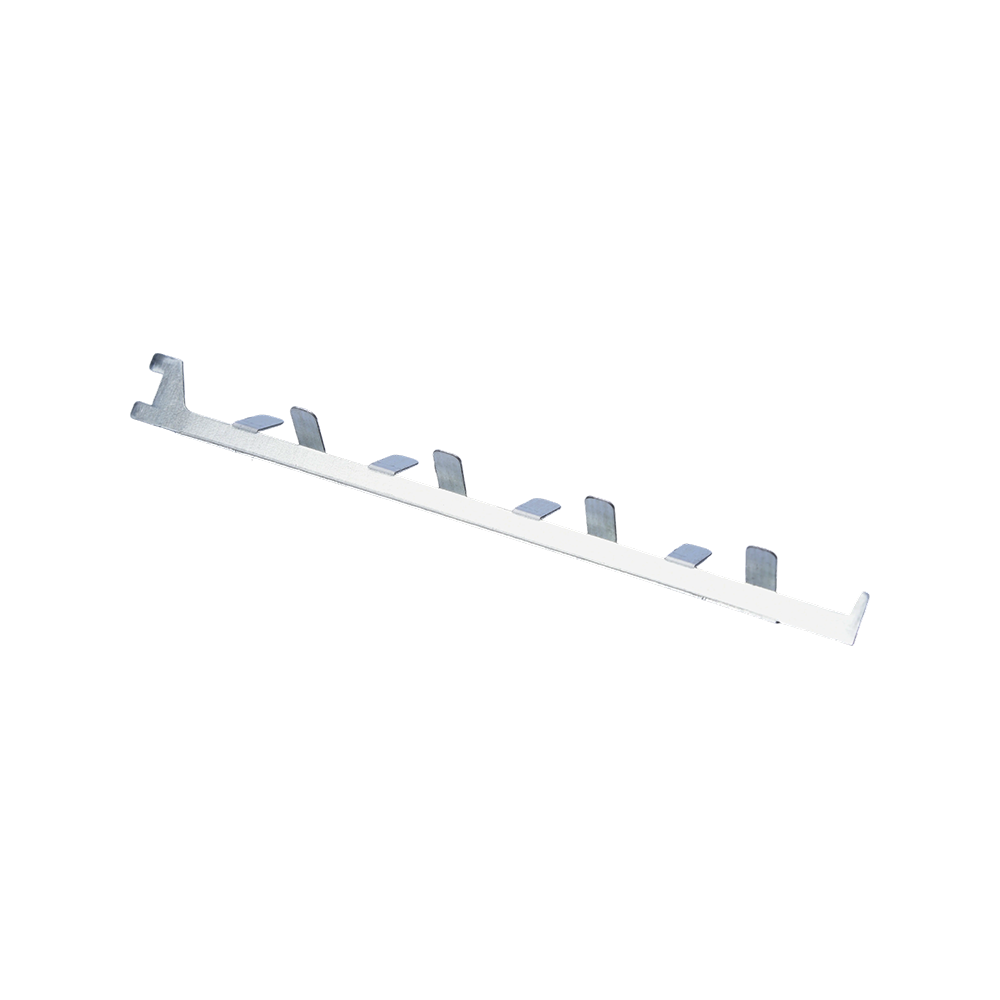 Tiras estampadas flexibles personalizadas para conformado compacto Estas tiras estampadas ofrecen flexibilidad y resistencia, lo que permite una fácil adaptación a las estructuras y al mismo tiempo resisten el óxido y el calor, ideales para soportes y carcasas. Ver producto →
Errores comunes al doblar y cómo evitarlos
La mayoría de los defectos de flexión se pueden prevenir una vez que sabes qué buscar. Estos son los problemas que vemos con más frecuencia en los talleres.
- Haciendo caso omiso de la recuperación elástica. El metal siempre intenta volver a su forma original. Doble ligeramente o use un radio de golpe más grande para reducir el efecto.
- Doblado paralelo a la fibra. Esto provoca grietas en la superficie exterior. Reoriente el diseño de modo que la línea de plegado cruce la dirección de rodadura.
- Usar un radio de curvatura demasiado pequeño. La superficie exterior se rompe cuando el radio cae por debajo del mínimo del material. Aumente el radio o cambie a una aleación más moldeable.
- Elegir la apertura de troquel incorrecta. Una matriz demasiado estrecha aumenta el tonelaje y marca la pieza; Un dado demasiado ancho hace que los ángulos sean difíciles de controlar. Cíñete a la regla de ocho a diez veces.
- Dejando rebabas en el espacio en blanco. Las rebabas crean puntos de tensión y rayan el troquel. Desbarbar los bordes antes de formar.
- Saltarse la curva de prueba. Los lotes de materiales y los estados de ánimo varían. Una prueba rápida de desechos puede evitar que se rechace una ejecución completa.
Cuando un socio de fabricación profesional tiene sentido
Doblar bien la chapa requiere más que presionar un pedal. Se necesitan herramientas adecuadas, una comprensión profunda del comportamiento del material y un proceso disciplinado para mantener las tolerancias en tiradas completas. Para muchas empresas, esa es una capacidad razonable para desarrollar internamente. Para otros, asociarse con un fabricante que lo haga a diario es la ruta más inteligente.
En Yuyao Hongli Optoelectronic Co., Ltd., llevamos más de veinte años formando piezas metálicas. Nuestras instalaciones de 5000 metros cuadrados albergan múltiples talleres de estampado y producimos piezas dobladas, componentes embutidos y piezas estampadas de precisión para clientes industriales, de electrodomésticos y de cocina. Respaldamos proyectos OEM y ODM con herramientas personalizadas, creación de prototipos y control de calidad constante, para que pueda realizar todo el proceso de conformado con confianza.
Cuando una pieza requiere múltiples operaciones, un único proveedor mantiene todo consistente. Combinamos habitualmente piezas metálicas para doblar , estampado, embutición profunda y corte por láser de piezas metálicas para entregar componentes completos dentro de límites dimensionales estrictos. Menos proveedores significan menos coordinación y plazos de entrega más cortos.
Ya sea que necesite un soporte prototipo o un gran volumen de piezas formadas, manos experimentadas marcan la diferencia entre piezas que lucen bien y piezas que encajan perfectamente. Los fundamentos que se tratan aquí son los mismos que nuestro equipo aplica todos los días, respaldados por la capacidad de la máquina para manejar geometrías complejas y tolerancias exigentes.
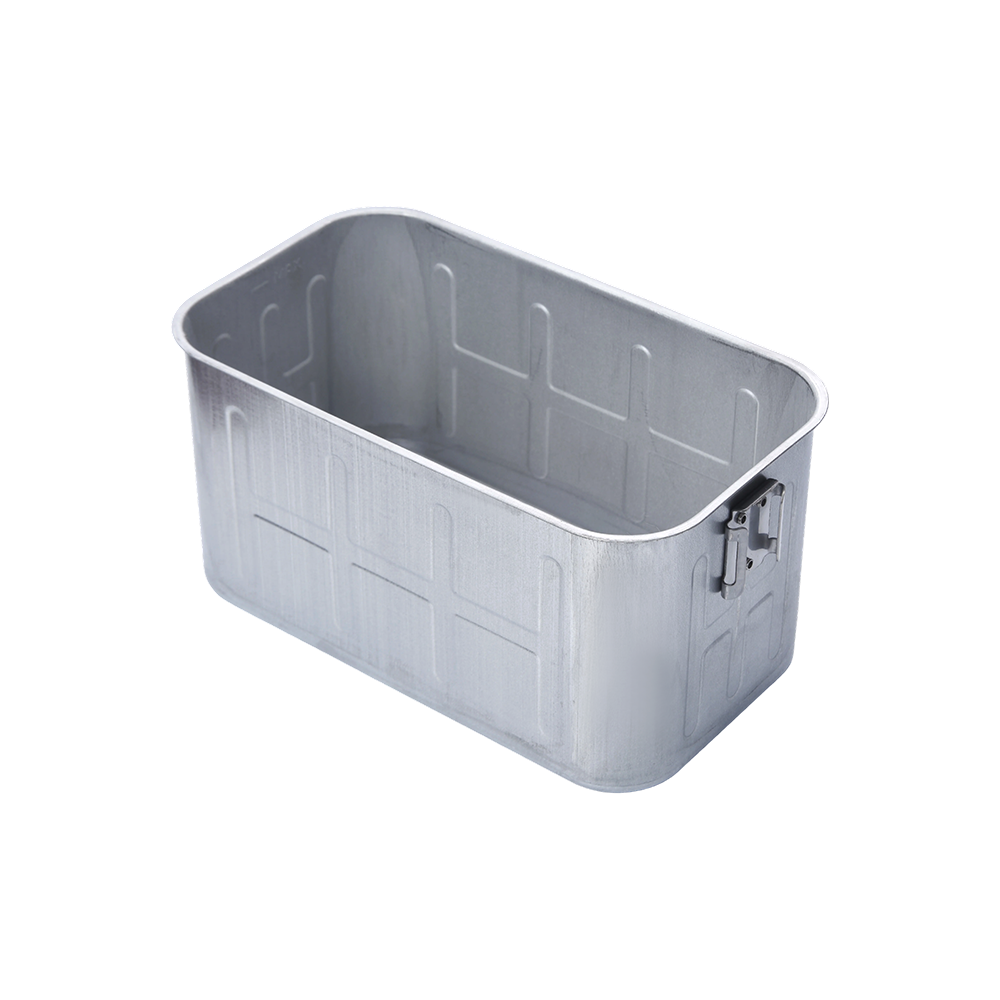 Contenedor rectangular embutido sin costuras con asa Este contenedor de una sola pieza utiliza una embutición profunda avanzada para mayor resistencia e higiene, con tamaños y acabados personalizables adecuados para uso alimentario, médico o industrial. Ver producto →
Reciba nuevas actualizaciones por correo electrónico
Le prometemos que nunca revelaremos su dirección de correo electrónico y que puede optar por no hacerlo en cualquier momento.
-
Enlaces rápidos
INICIO Acerca de nosotros Productos Servicio Noticias Contáctenos -
Lista de productos
Piezas embutidas Piezas estampadas Piezas dobladas Accesorios para electrodomésticos de cocina Piezas de estampación automotriz -
Acerca de nosotros
Fábrica Honor Preguntas frecuentes -
Noticias
Noticias de la empresa Noticias de la industria -
Contáctenos
Dirección: Lado sur de la carretera Shunke, Parque Industrial de Ciencia y Tecnología Yangming, ciudad de Yuyao, provincia de Zhejiang, China. Teléfono: +86-13905842349/+86-13738485724 Correo electrónico: hongli@hl-stamping.com
