


 English
 русский
 Español
 عربى

Cómo calcular el margen de curvatura: la guía completa para la fabricación de chapa metálica
Cómo calcular el margen de curvatura: la guía completa para la fabricación de chapa metálica
El margen de curvatura es uno de esos números que determina discretamente si una pieza de chapa encaja a la primera o se vuelve a trabajar en el taller. Si alguna vez ha observado un patrón plano y se ha preguntado cuánto material agregar en una línea de plegado, esta guía lo guiará a través del cálculo paso a paso. Hemos pasado más de veinte años formando componentes metálicos para fabricantes de automóviles, electrodomésticos y equipos de cocina, por lo que las fórmulas presentadas aquí no son solo teoría de libros de texto. Se utilizan todos los días para producir componentes que cumplen con tolerancias estrictas y plazos de producción reales.
¿Qué es el margen de curvatura?
El margen de curvatura (BA) es la longitud del arco del eje neutro medida a través de la región de curvatura. Cuando se dobla una lámina de metal plana, el material del exterior de la curvatura se estira, mientras que el material del interior se comprime. Entre estas dos zonas se encuentra un eje neutro, un plano que mantiene su longitud original durante el conformado. La distancia a lo largo de este eje neutral a través de la curva es su margen de curvatura.
Sin este valor, no se puede determinar el tamaño correcto del espacio en blanco. Si el margen es demasiado pequeño, la pieza terminada será más corta de lo esperado. Si es demasiado grande, tendrás que recortar los bordes. Es por eso que el cálculo preciso del margen de curvatura es la base de cualquier proyecto exitoso de chapa metálica, desde simples soportes hasta nuestros piezas metálicas para doblar .
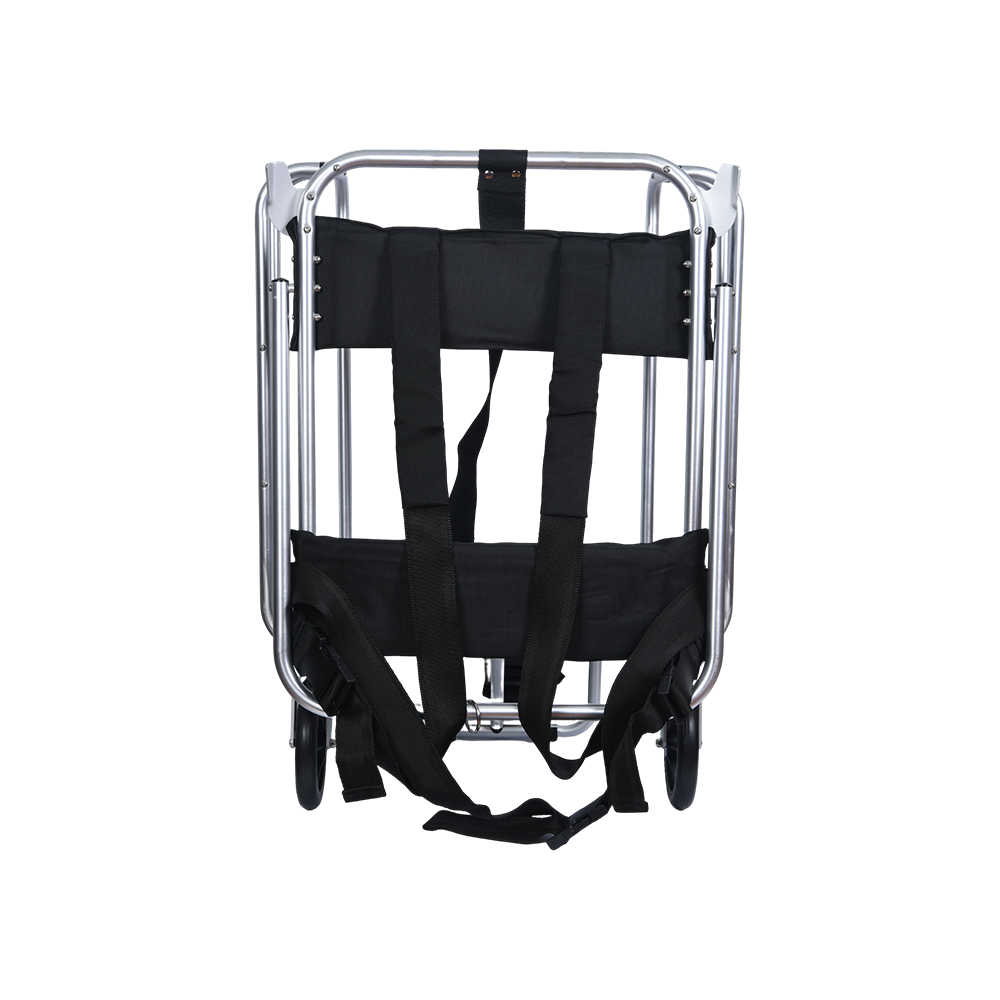 Componente de metal doblado con correa de tela para ensamblaje de precisión Esta pieza curvada duradera con correa de tela antideslizante se adapta a maquinaria, automoción y equipos para actividades al aire libre. Su diseño preciso garantiza una fácil integración, pero un margen de curvatura preciso es vital para un tamaño correcto. Ver producto →
La fórmula del margen de curvatura
La fórmula estándar utilizada en la industria de la chapa es:
BA = (π / 180) × A × (R K × T)
donde:
- A es el ángulo de curvatura en grados.
- R es el radio de curvatura interior.
- K es el factor K.
- T es el espesor del material.
El factor K representa el desplazamiento del eje neutro desde el centro material. Es un valor empírico que cambia según el tipo de material, el espesor y el método de formado. Como punto de partida, muchos fabricantes utilizan K = 0,44 para el doblado al aire de acero dulce cuando el radio interior está cerca del espesor del material.
Ejemplo de cálculo paso a paso
Apliquemos la fórmula a un escenario común. Suponga que está doblando una lámina de acero de 2 mm de espesor en un ángulo de 90° con un radio interior de 3 mm. Para este material y herramientas, suponga un factor K de 0,44.
BA = (π / 180) × A × (R K × T)
BA = 0,017453 × 90 × (3 0,44 × 2)
BA = 0,017453 × 90 × (3 0,88)
BA = 0,017453 × 90 × 3,88
BA = 1,5708 × 3,88
BA = 6,09 mm
Por lo tanto, el margen de curvatura para esta curvatura es de 6,09 mm. Para encontrar la longitud del espacio en blanco plano, debe agregar este valor a las secciones rectas de la pieza y restar cualquier retroceso exterior si está trabajando con un método de deducción de curvatura. La misma fórmula funciona para cualquier ángulo, siempre y cuando mantengas las mismas unidades de radio y espesor.
Asignación por curvatura frente a deducción por curvatura
En el diseño de chapa metálica, a menudo se confunden el margen de curvatura y la deducción de curvatura. La tolerancia de pliegue es la longitud del arco agregada al desarrollo para tener en cuenta el material en el pliegue. La deducción por curvatura, por otro lado, es la cantidad que se resta del total de las dimensiones exteriores de las dos bridas para obtener la misma longitud plana. Ambos métodos funcionan y muchos sistemas CAD le permiten alternar entre ellos. La clave es mantener las ecuaciones consistentes.
Por ejemplo, si tiene dos bridas con dimensiones exteriores L1 y L2, la longitud del plano en blanco se puede expresar como L1 L2 - BD, donde BD es la deducción de curvatura. La relación entre BA y BD se vuelve importante cuando se importa un modelo de pieza a una simulación de plegado o a un programa de plegadora CNC. Usar el mismo factor K para ambos garantiza que su patrón plano siga siendo preciso.
Valores del factor K y consideraciones materiales
Elegir el factor K correcto es tan importante como aplicar la fórmula. Los valores se ven afectados por la dureza del material, el método de doblado, el radio de la herramienta y si el doblez sigue o cruza la dirección del grano de rodadura. La siguiente tabla muestra rangos típicos para materiales comunes, pero siempre deben verificarse con curvas de prueba.
| Materiales | Rango del factor K | Punto de inicio típico del doblado por aire |
|---|---|---|
| Acero dulce | 0,33 – 0,45 | 0.44 |
| Acero inoxidable | 0,30 – 0,40 | 0.38 |
| Aluminio | 0,40 – 0,46 | 0.44 |
| Cobre y latón | 0,35 – 0,50 | 0.47 |
Estos rangos no son universales. Una plegadora con un punzón pulido, por ejemplo, puede producir un factor K ligeramente diferente al de un troquel con un radio desgastado. La tabla le brinda un punto de partida práctico, pero el método más confiable es ejecutar una pequeña curva de muestra y medir el resultado antes de programar la producción.
En producción utilizamos este método de verificación para cada nuevo conjunto de herramientas. Es también por eso que nuestro piezas de estampado de metal de precisión salir consistentemente dentro de la tolerancia.
Consejos prácticos para la producción
Calcular correctamente el margen de curvatura ahorra tiempo, material y frustración. Aquí hay algunos consejos para pisos de producción que hemos aprendido al formar soportes simples y cerramientos complejos a lo largo de los años.
- Verifique el radio interior real. Es posible que el radio de su modelo CAD no coincida con el radio creado por las herramientas. Mide el radio real y úsalo en la fórmula.
- Utilice una tabla de deducción de dobleces consistente. Una vez que haya verificado los factores K para sus materiales, guárdelos en una tabla compartida para que los estimadores y programadores utilicen los mismos valores.
- Cuenta para el springback. La mayoría de los materiales retroceden ligeramente después de que se libera la presión. Es posible que deba doblarse demasiado y eso cambia el ángulo de curvatura efectivo utilizado en la fórmula.
- Observe la dirección de la fibra. La flexión paralela al grano rodante puede provocar grietas, especialmente en radios agudos. El factor K sigue siendo útil, pero es posible que sea necesario cambiar el método de formación.
- Mantenga las herramientas limpias. Una pequeña rebaba o astilla en la superficie del troquel puede alterar el comportamiento de flexión y hacer que el cálculo del margen de flexión sea menos preciso.
Muchos de los componentes que producimos comienzan como piezas planas que se cortan, se forman y, a veces, se ensamblan con accesorios adicionales. Esto es particularmente cierto para piezas estampadas que incluyen operaciones de doblado. El método de cálculo que utilice influirá en cada paso posterior, desde cómo se asienta la pieza en el troquel hasta su rendimiento en el producto final.
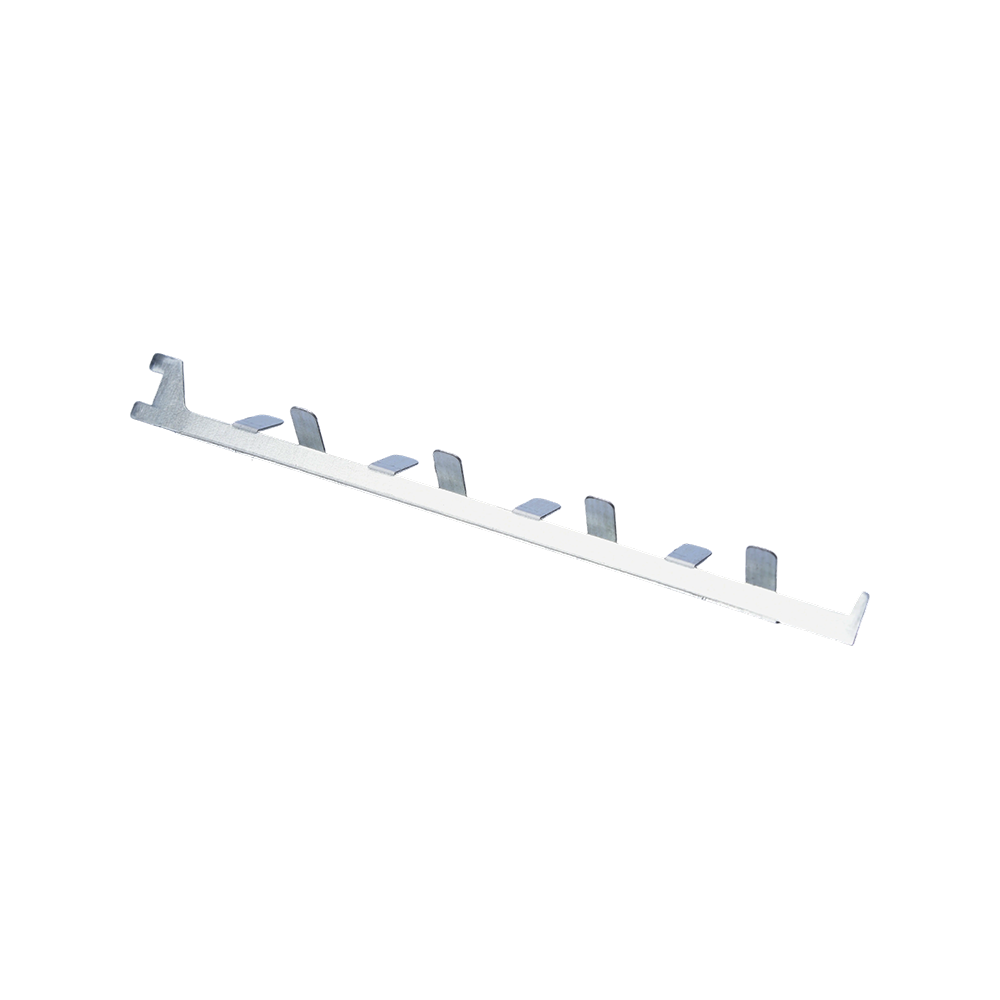 Tiras estampadas flexibles y personalizables para flexibilidad industrial Estas tiras resistentes a la oxidación ofrecen adaptabilidad a la flexión y resistencia para diversas estructuras. Se encuentran disponibles longitudes, espesores y acabados personalizados, pero la verificación adecuada del factor K sigue siendo esencial al momento de darles forma. Ver producto →
Errores comunes a evitar
Uno de los errores más frecuentes en el cálculo del margen de flexión es utilizar un factor K fijo para cada material y radio. Un único valor puede funcionar para un trabajo, pero no funcionará para otro. Confirme siempre el factor K con una curvatura de prueba, especialmente cuando cambie el espesor del material o el radio de curvatura.
Otro error es ignorar la diferencia entre el radio interior en el modelo CAD y el radio real producido por las herramientas. En el doblado por aire, el radio interior suele estar determinado por el ancho de la abertura del troquel en lugar de por la punta del punzón. Si ingresa el radio de diseño en la fórmula, su margen de curvatura puede variar en una cantidad pequeña pero significativa.
Finalmente, no olvide tener en cuenta la orientación de la curvatura con respecto a la dirección del grano de rodadura. Un material con un factor K más bajo a lo largo de la fibra puede comportarse de manera diferente que uno doblado paralelo a ella. La fórmula sigue siendo útil, pero es posible que sea necesario ajustar los parámetros de formación para evitar grietas o ángulos inconsistentes.
Pensamientos finales
El cálculo del margen de curvatura no es complicado una vez que se comprenden las variables. Comience con un factor K razonable, verifíquelo con curvas de prueba y aplique la fórmula de manera consistente. El pequeño esfuerzo que ponga en lograr un margen de curvatura preciso dará sus frutos en menos piezas rechazadas, una producción más fluida y un producto final con mejor apariencia.
Si está trabajando en una nueva pieza de chapa y necesita un fabricante con experiencia en doblado, estampado y embutición profunda, nuestro equipo de ingeniería está listo para ayudarlo. Producimos componentes personalizados a partir de su modelo impreso o CAD, y nos aseguramos de que el margen de curvatura sea el correcto antes de cortar cualquier herramienta.
Reciba nuevas actualizaciones por correo electrónico
Le prometemos que nunca revelaremos su dirección de correo electrónico y que puede optar por no hacerlo en cualquier momento.
-
Enlaces rápidos
INICIO Acerca de nosotros Productos Servicio Noticias Contáctenos -
Lista de productos
Piezas embutidas Piezas estampadas Piezas dobladas Accesorios para electrodomésticos de cocina Piezas de estampación automotriz -
Acerca de nosotros
Fábrica Honor Preguntas frecuentes -
Noticias
Noticias de la empresa Noticias de la industria -
Contáctenos
Dirección: Lado sur de la carretera Shunke, Parque Industrial de Ciencia y Tecnología Yangming, ciudad de Yuyao, provincia de Zhejiang, China. Teléfono: +86-13905842349/+86-13738485724 Correo electrónico: hongli@hl-stamping.com
